
自由锻刀型尺寸控制的核心要素与精度要求
自由锻刀具在成型过程中,尺寸精度直接决定了后续热处理及最终成品的性能表现。刀坯在加热、锻造及冷却阶段会发生显著的热胀冷缩与塑性变形,因此初始锻坯的尺寸预留必须经过严密的计算。通常需考虑钢材的导热系数、锻造温度区间以及模具或工装的接触摩擦系数,通过经验公式或有限元模拟确定合理的加工余量。对于高碳工具钢或合金结构钢,其线膨胀系数会因成分差异而有所不同,例如45钢在20℃至800℃范围内的平均线膨胀系数约为1.2×10⁻⁵/℃,这一物理参数是计算热态尺寸与冷态尺寸偏差的基础依据。
在自由锻操作中,锻工的打扁、拔长、冲孔等工序对刀具长宽高的影响具有随机性,因此尺寸控制不能仅依赖单一工序。实际生产中,常采用“等余量锻造”策略,即在关键受力面预留比非受力面更大的加工余量,以抵消因接触应力不均导致的局部变形。同时,锻后冷却方式对尺寸稳定性至关重要,空冷、坑冷或炉冷会导致不同的残余应力分布,进而引起微量的翘曲或弯曲。对于高精度刀具,锻造后通常需要进行正火或退火处理以消除内应力,这一步骤虽不直接改变宏观尺寸,但为后续机械加工提供了稳定的组织基础,确保最终尺寸在公差范围内。
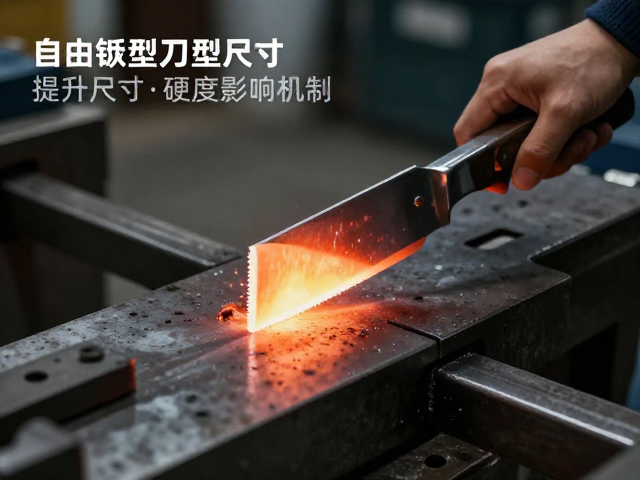
低温回火工艺参数对刀具硬度的影响机制
低温回火是自由锻刀具热处理流程中提升硬度与稳定性的关键环节,主要目的是消除淬火产生的马氏体及残余奥氏体的不稳定性,同时降低脆性。该工艺通常在150℃至250℃的温度区间进行,保温时间根据刀具截面厚度确定,一般遵循每毫米厚度保温1.5至2分钟的原则,但总保温时间不宜过短以免温度不均,也不宜过长导致硬度下降。在此温度区间内,淬火马氏体中的碳原子发生偏聚,析出游离碳化物,从而形成回火马氏体组织。这种组织保留了高硬度的特点,同时显著提高了材料的韧性。
硬度提升的效果与回火温度的精确控制密切相关。以T12或Cr12MoV等高碳高合金钢为例,当回火温度控制在180℃时,硬度可维持在60-62HRC之间,且耐磨性优异;若温度升至220℃,硬度可能降至58-60HRC,但抗冲击性能会有所改善。不同钢材的回火抗力差异较大,合金元素如钼、钒、铬能显著提高二次硬化效应,使得刀具在较高温度回火后仍能保持较高硬度。因此,工艺制定时需依据具体钢种的化学成分,通过金相检验或硬度测试确定最佳回火温度点,避免因温度波动导致硬度分布不均,进而影响刀具的使用寿命和切削性能。
尺寸稳定性在热处理变形控制中的技术路径
刀具在淬火和回火过程中因相变应力和热应力作用,极易产生尺寸变化,主要表现为体积膨胀或形状扭曲。为了提升尺寸稳定性,必须从材料纯净度、加热均匀性及冷却介质选择等多方面进行控制。高纯度钢材夹杂物少,相变过程更为均匀,有助于减少局部应力集中。在加热过程中,采用分级加热或预热措施,使刀具内外温差减小,可有效降低热应力。此外,使用等温淬火或油淬配合快速冷却介质,能减少奥氏体向珠光体转变的非预期相变,从而控制体积变化。
尺寸稳定性的最终体现是刀具在长期服役或存放过程中几何形状的保持能力。对于精密刀具,常采用去应力退火作为回火前的预处理步骤,进一步释放锻造和机械加工留下的残余应力。在实际工艺中,对于长细比较大的刀杆类零件,可采用夹具夹持后进行回火,利用外力约束限制变形。同时,回火后的冷却过程同样需要缓慢进行,避免急冷产生新的热应力。通过优化热处理全流程,将刀具的尺寸变化控制在0.05mm以内,可满足高精度加工对刀具尺寸精度的严苛要求,确保刀具在装配和使用过程中的稳定性。