
热处理核心原理与材料选择基础
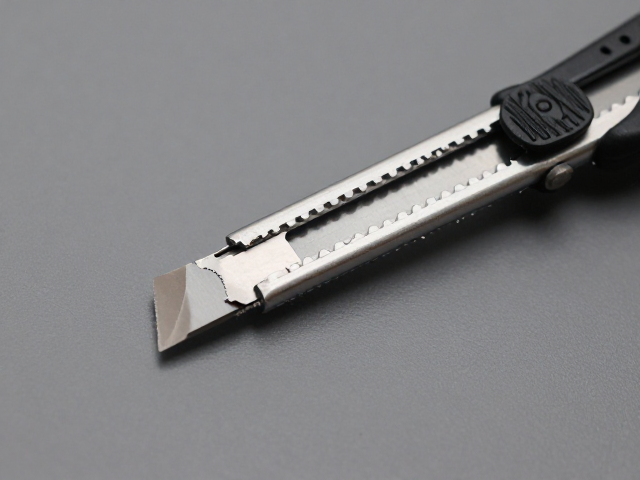
美工刀刀片的热处理质量直接决定了其最终的性能表现,这一过程主要依赖于钢材中碳含量的控制以及淬火、回火等关键步骤的精确配合。高碳工具钢因其具备较高的硬度和耐磨性,成为制造高精度美工刀刀片的主流材料,而普通不锈钢则更多用于对耐腐蚀性要求较高的场景。在加热过程中,钢材内部的晶体结构发生转变,奥氏体化是这一阶段的核心,只有当温度达到临界点以上,碳元素才能充分溶解于铁基体中,为后续形成高硬度的马氏体结构奠定基础。
冷却速度是决定刀片硬度的另一大变量,快速冷却即淬火,能锁定高硬度结构,但过快的冷却也可能导致内应力过大,引发微裂纹。因此,现代工艺中常采用油淬或空气淬火来平衡硬度与韧性,避免刀片在受力时出现崩刃现象。材料本身的纯净度也至关重要,杂质元素如硫、磷含量过高会降低钢材的延展性,使得刀片在承受侧向压力时更容易断裂,因此在选材阶段需严格控制化学成分,确保每一批次钢材的热处理响应一致且稳定。
淬火与回火工艺的精准控制
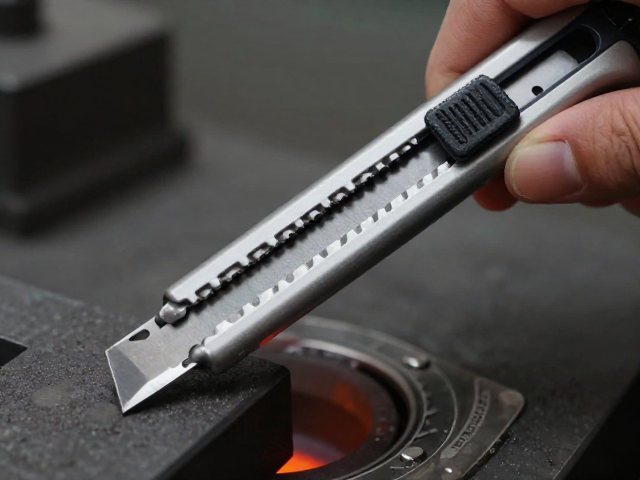
淬火过程中的温度曲线需要极其精准,通常加热至800至900摄氏度区间,随后迅速浸入冷却介质中。这一过程必须在数秒内完成,以确保表层和心部同时获得理想的微观组织。对于追求极致锋利度的刀片,淬火后的马氏体硬度通常需达到HRC 58-62之间,这一硬度区间能在保持切割顺滑的同时,提供足够的支撑力,防止刀刃在接触硬物时发生卷曲或变形。
然而,淬火后的刀片内部存在巨大的残余应力,直接使用极易导致崩裂,因此回火处理不可或缺。回火是将淬火后的刀片重新加热至较低温度(如150至200摄氏度),并保持一定时间后冷却。这一步骤能有效消除内应力,略微降低硬度但大幅提升韧性,使刀片在保持锋利的同时具备更好的抗冲击能力。通过精确调控回火时间和温度,工匠可以微调刀片的物理特性,使其在长期使用中不易生锈或钝化,从而维持长久的切割性能。
结构设计与调节机制的协同效应
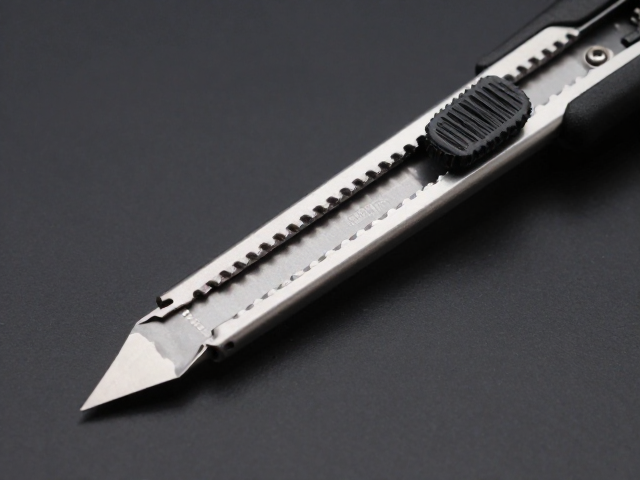
旋钮调节结构的精密程度直接影响刀片的稳固性与安全性,高质量的调节旋钮通常采用金属材质,内部设有精细的螺纹或卡扣机制,能够提供稳定的夹持力。这种设计使得刀片在伸出预定长度后,不会因切割时的反作用力而发生松动或位移,确保每一次切割动作的精准性。旋钮表面的防滑纹理设计,也便于用户在佩戴手套或手部潮湿时进行操作,提升了实际使用的便捷度。
刀片的夹持槽设计需与刀片背部的凹槽完美契合,过紧会导致刀片变形,过松则会引起切割偏移。精密加工的夹持槽能均匀分布压力,避免局部应力集中导致刀片断裂。此外,部分高端设计引入了阻尼调节功能,允许用户根据切割材料的硬度微调旋钮的阻力,从而在切割纸张、皮革或软性建材时,获得更跟手的体验。这种机械结构的优化,使得刀具在应对不同厚度和材质的物体时,能保持出色的稳定性。
锋利度维持与耐用性表现
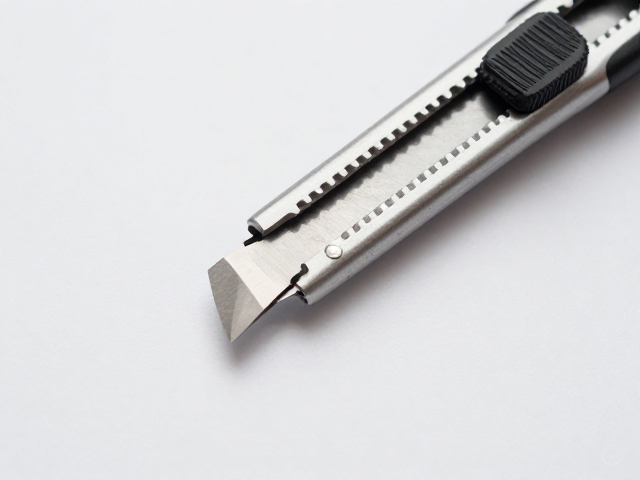
刀片的锋利度不仅取决于初始研磨的角度,更依赖于热处理后形成的刃口微观形态。经过优化回火处理的刃口,其微观锯齿更加均匀且不易卷曲,在切割过程中能产生更小的阻力,减少材料纤维的撕裂感。对于需要精细切割的场景,这种微观结构的稳定性尤为重要,它能保证刀片在多次使用后,刃口依然保持锐利,无需频繁更换或重新打磨。
耐用性体现在刀片在长期高频使用下的抗磨损能力。高硬度与适当韧性的结合,使得刀片在切割硬质材料时不易产生缺口或崩裂。实际应用中,经过标准热处理工艺的刀片,在连续切割多层纸板或塑料薄膜后,刃口磨损率显著低于未经优化处理的产品。这种性能表现使得刀具能够满足专业用户长时间、高强度作业的需求,减少因刀片钝化或损坏带来的工作效率损失,体现了工艺优化对实际使用体验的直接提升。