
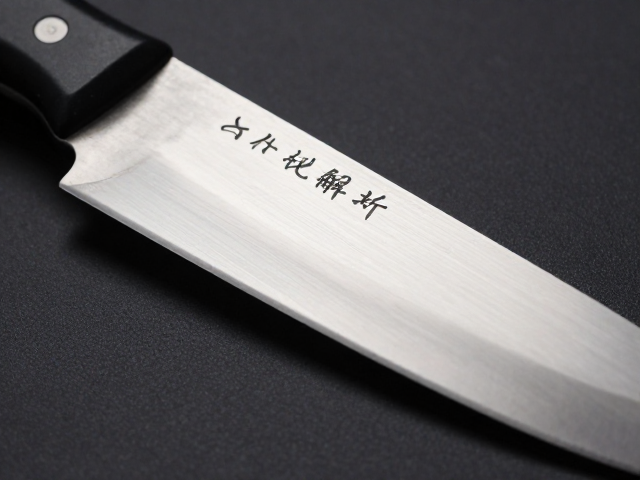
刀刻字铭牌的工艺逻辑与视觉呈现
刀刻字铭牌的核心在于金属表面的微观形变与光影反射,其视觉效果直接取决于刻槽的深度、角度以及后续的表面处理工艺。常见的刀刻方式包括机械铣刻、激光打标以及手工錾刻,其中机械铣刻利用硬质合金刀具在金属表面切削出行距均匀、边缘锋利的凹槽,这种工艺形成的铭牌具有极高的立体感和耐用性,特别适合需要长期暴露在户外或高磨损环境下的工具标识。激光打标则通过高能光束使金属表层发生物理或化学变化,形成永久性标记,虽然其立体感略逊于铣刻,但在处理复杂图形和细密文字时具有无可比拟的优势,且不会产生金属碎屑,保持了铭牌整体的平整度。
铭牌的视觉美感还受到底色与刻痕颜色的对比度影响,行业内常采用阳极氧化、电镀或手工上色等后处理技术来增强可读性。例如,在铝合金铭牌上进行阳极氧化处理后,刻槽处因未形成氧化膜而保留金属原色,形成鲜明的黑白或彩色对比,这种工艺在高端定制刀具中较为常见。值得注意的是,刻字的字体选择需兼顾艺术性与辨识度,宋体、黑体或等线体因其笔画清晰、结构稳定,常被用于正式或工业风格的刀柄铭牌,而书法字体则更适合展现传统手工刀具的文化韵味。字体大小需根据铭牌面积进行精确计算,通常字符高度在3-10毫米之间,以确保在肉眼正常视距下能清晰辨认,同时避免因字符过大导致布局拥挤或过小导致细节丢失。
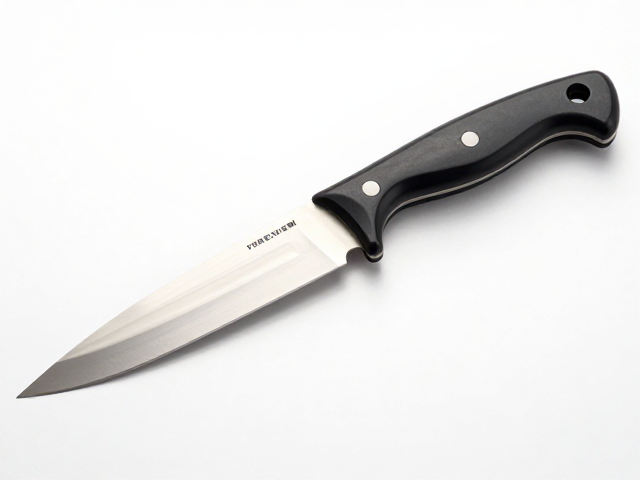
刀柄材质的适配性与加工特性
刀柄材质的物理属性决定了铭牌的安装方式及最终质感,不同材料的硬度、导热性及加工难度对刻字工艺有着严格的限制。不锈钢刀柄硬度高、耐腐蚀,是刀刻字铭牌的理想载体,其表面可通过拉丝、镜面或喷砂处理,刻字后能呈现出冷峻、现代的工业美感,且不易因环境变化产生氧化变色,适合追求极致耐用性的用户。钛合金材质因其轻量化和高强度特性,常应用于高端户外刀具,钛材表面会自然形成氧化层,刻字时需注意控制激光功率或铣削深度,以免破坏基材的稳定性,钛合金铭牌通常呈现出独特的金属光泽,且能与刀身形成和谐的材质过渡。
木质刀柄则完全摒弃了金属铭牌的冷硬感,转而追求温润、自然的东方美学,这类铭牌多采用嵌入式设计,将金属片嵌入木材预留槽位,或通过高温烙画、浅浮雕等技法直接在木面成型。木材的纤维结构具有天然的不规则性,刻字时需考虑木纹走向,避免在硬木部分产生崩茬,常见的使用木材如胡桃木、紫檀或枫木,其色泽深浅各异,能与不同风格的刀柄形成呼应。此外,碳纤维和G10等复合材料表面致密,传统刀刻难以深入,通常采用激光雕刻后填充环氧树脂或颜料的方式呈现文字,这种处理方式能保留材料原有的纹理特征,同时提供清晰的标识信息,满足了现代刀具对轻量化与个性化并存的需求。
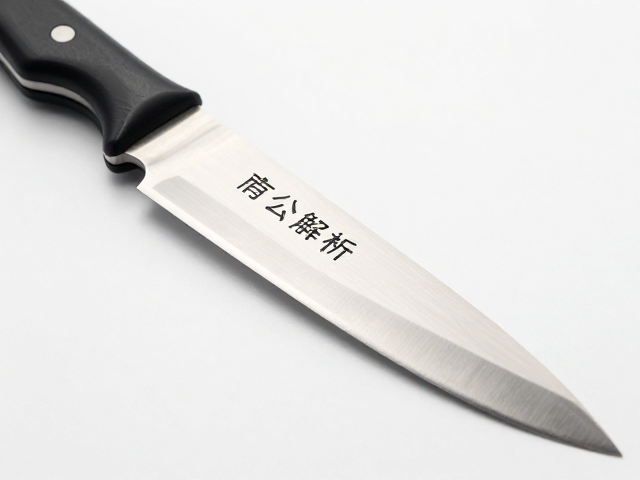
个性化定制的设计规范与细节考量
个性化定制并非简单的文字替换,而是基于刀柄形态、使用场景及用户审美进行的整体视觉规划,设计时需严格遵循比例协调与功能优先的原则。铭牌的尺寸设计需与刀柄的宽度、厚度相匹配,过长的铭牌可能影响握持手感,过窄则无法承载足够的信息,一般建议铭牌长度不超过刀柄宽度的三分之二,高度则需预留足够的边距以防止边缘应力集中导致脱落或开裂。在信息层级上,品牌标识、型号参数或定制语录应通过字体大小、粗细进行区分,主标题字体通常比副标题大30%-50%,以引导视觉焦点,确保用户能在第一时间获取核心信息。
细节处理是提升定制铭牌品质的关键,边缘倒角、表面抛光以及安装间隙的控制直接影响成品的高级感。金属铭牌的边缘通常经过精细打磨,消除锐角,防止在使用过程中划伤手部,倒角角度多在30-45度之间,既保证了安全性,又增加了视觉上的精致度。在安装方式上,隐形螺丝固定、胶粘嵌入或焊接是常见选择,其中隐形螺丝固定能在保持外观整洁的同时提供极高的牢固度,适用于高频使用的刀具;而胶粘嵌入则更适用于曲面或不规则表面,但需选用耐候性强的专用胶水以应对温度变化。此外,定制内容的排版需考虑阅读习惯,中文铭牌通常采用从左至右或从上至下的阅读顺序,特殊符号或图案需经过标准化处理,确保在不同材质和工艺下均能保持形态一致,避免因工艺误差导致的信息误读。