
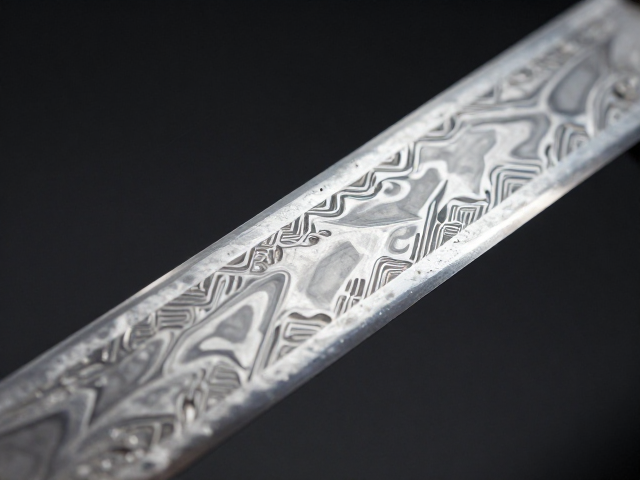
大马士革钢的折叠锻打与花纹成因
大马士革钢并非单一化学成分的合金,其核心特征在于通过反复折叠锻打不同含碳量的钢材,形成明暗相间的层状结构。这种工艺在历史上源于中东地区,现代复刻版通常使用高碳钢与镍合金钢(如15N20或1095钢)交替叠层,经高温加热后锻合,随后通过酸洗显现纹理。每一层钢的含碳量差异导致氧化速率不同,从而在最终成品表面形成如水波、木纹或羽毛般的独特图案。
这种复杂的物理结构不仅带来视觉上的美感,更影响着钢材的微观性能。层状结构能够有效阻碍裂纹扩展,使得刀具在保持一定硬度的同时具备较好的韧性。然而,大马士革钢的花纹完全取决于锻造时的折叠次数和锻打手法,每一把成品的花纹都是独一无二的,不存在工业流水线上的标准化复制,这也是其作为手工工艺品的主要价值密度所在。
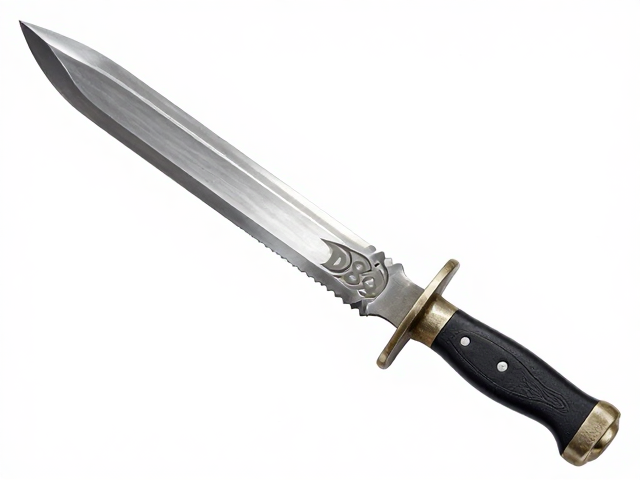
1084钢的纯净特性与实用主义表现
1084钢属于中碳合金钢,其命名直接对应化学成分中的碳含量约为0.84%,同时含有少量的锰和硅以改善淬透性。与需要复杂折叠工艺的大马士革钢不同,1084钢是均质材料,内部结构均匀,没有明显的层状界限。这种单一材质的特性使得它在热处理过程中反应更加可预测,易于控制硬度与韧性的平衡,通常淬火后可达到58-60 HRC的硬度范围,适合制作需要频繁使用且不易崩口的厨刀或户外工具。
在实战应用中,1084钢以其卓越的易打磨性著称。由于没有异质金属层,磨刀石可以均匀地作用于整个刃口,维护成本相对较低。相比于大马士革钢需要小心呵护以防止层间剥离,1084钢在承受冲击载荷时表现稳定,不易出现因层间应力导致的结构性失效。这种材料常被用于那些更注重功能效率而非装饰效果的刀具产品中,是实用主义导向下的典型选择。
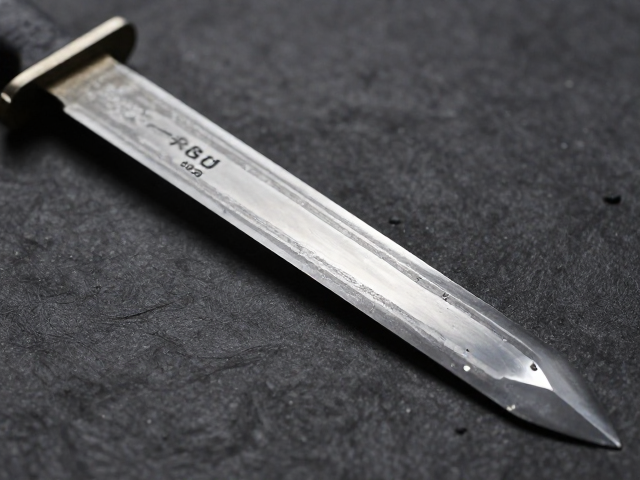
石洗处理工艺的物理与视觉逻辑
石洗处理是一种通过高速旋转的研磨盘配合金刚砂颗粒或橡胶磨石,对钢材表面进行机械磨损的工艺。其核心目的在于消除金属表面的原始加工痕迹,如拉丝纹、氧化皮或细微划痕,从而形成均匀、哑光的雾面效果。这一过程利用摩擦力去除表层材料,使金属晶体结构在微观层面产生定向排列,不仅改变了表面的光学反射特性,还能在一定程度上提升表面的耐磨损能力。
石洗效果的关键在于研磨介质的硬度和旋转速度。较硬的研磨石会留下较深的划痕,形成粗犷的质感;而较软的橡胶磨石则产生细腻均匀的磨砂感。在处理大马士革钢时,石洗工艺会轻微模糊层状花纹的边界,使整体色调更加统一,避免高反差花纹过于刺眼;而在处理1084钢时,石洗则能掩盖锻造过程中可能残留的轻微色差,提供一致且低调的工业美学外观。
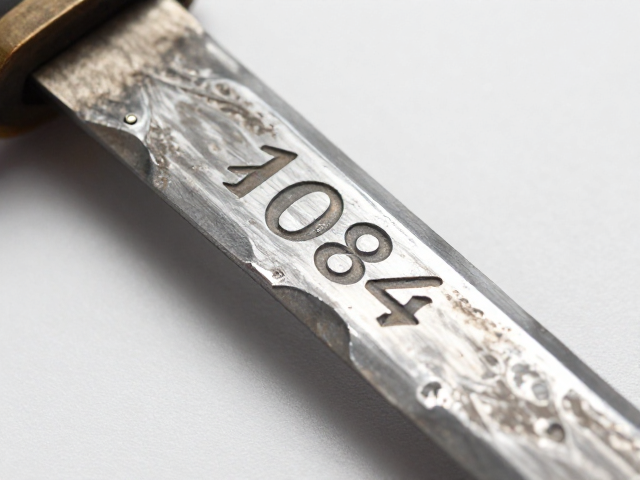
表面处理后的光学差异与微观结构
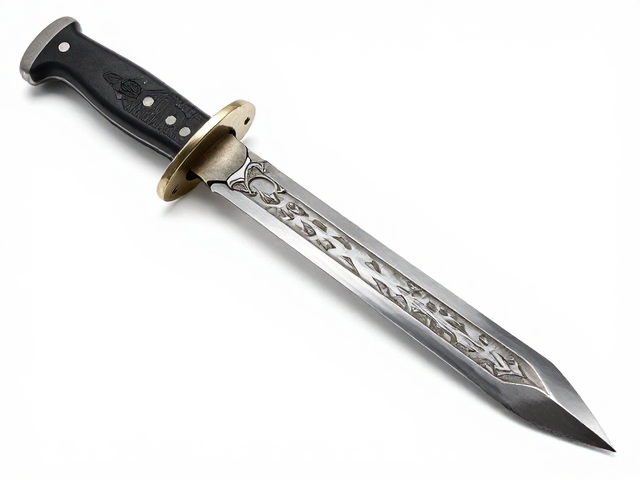
经过石洗处理后,大马士革钢与1084钢在视觉表现上存在显著差异。大马士革钢的石洗表面会呈现出柔和的灰白色调,其复杂的层状花纹在漫反射光线下显得深邃而不失层次,光线在凹凸不平的微观表面发生散射,使得花纹不会像镜面那样形成强烈的高光反射,从而降低了视觉疲劳。这种处理方式强化了材料的艺术属性,使其看起来更具厚重感和历史沉淀感。
相比之下,1084钢在经过石洗后,表面呈现出均一的深灰色金属光泽。由于缺乏内部结构的色彩变化,其视觉效果更加纯粹和冷静。光线在1084钢表面的反射更为均匀,没有明显的明暗交替现象。这种低反差的表面特性使得刀具在实际使用中不易产生眩光,特别是在户外强光环境下,1084钢的石洗表面能提供更好的视觉稳定性,同时其均匀的磨损特性使得划痕在后期使用中不易被立即察觉。
日常维护与磨损特征的对比
在日常使用场景中,两种钢材对石洗表面的磨损表现出不同的轨迹。大马士革钢由于存在软硬相间的层状结构,较硬的钢层耐磨,较软的钢层易磨损,长期使用后石洗表面的微观起伏会变得更加明显,花纹的立体感可能会增强,但也可能导致边缘锋利度下降较快,需要更频繁的修磨。此外,酸洗残留物若未彻底清除,在潮湿环境中可能因层间缝隙积聚水分而引发点蚀。
1084钢的均质结构使其在磨损过程中表现更为一致。石洗表面的划痕深度分布均匀,不会出现局部快速凹陷的情况。然而,由于1084钢不含大量铬元素,其防锈能力相对较弱,石洗表面形成的粗糙纹理会增加表面积,若不及时清洁干燥,水分容易滞留在微观沟槽中,加速氧化生锈的过程。因此,1084钢在石洗状态下更需要严密的防锈保养,而大马士革钢则需重点关注层间清洁与保湿。