
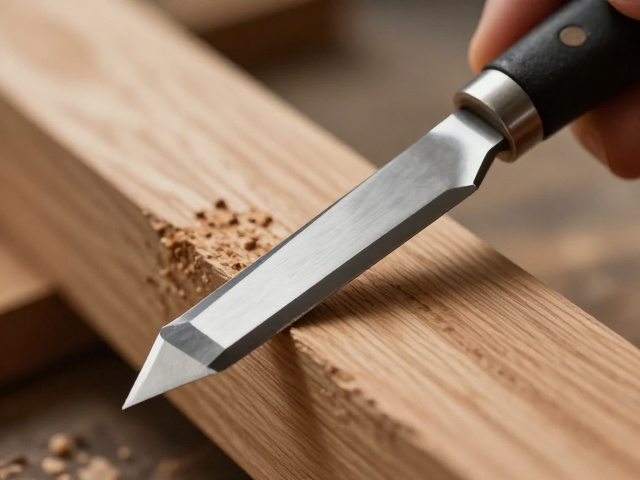
不锈钢刀具在木工雕刻中的物理特性与局限性
木工雕刻过程中,木材纤维的韧性、硬度以及内部可能存在的结疤或硬木节点,会对手持刀具产生剧烈的冲击力和侧向剪切力。不锈钢虽然具备优异的耐腐蚀性能,但其分子结构中的铬元素含量较高,这虽然提升了抗锈能力,却往往牺牲了部分硬度和耐磨性。常见的家用或普通工艺级不锈钢刀具,其硬度通常难以达到专业木工雕刻所需的HRC 60-65区间,这种硬度落差使得刀刃在面对高密度木材或突发硬物冲击时,微观锯齿结构容易发生卷曲或崩裂。
雕刻动作中的非连续性受力是导致崩刃的主要诱因。当刀尖切入木材硬结部位,或者在进行镂空、透雕等需要频繁改变受力方向的操作时,刀刃承受的瞬间冲击力远超其屈服强度。不锈钢材料普遍具有较高的韧性但相对较低的断裂韧性极限,一旦局部应力集中超过临界值,裂纹便会迅速扩展。这种物理特性决定了,即便是不锈钢材质,若严格遵循正确的切削角度和力度,仍可能因操作不当或材料本身的硬度上限限制,出现微小的崩口,进而影响雕刻面的光洁度。
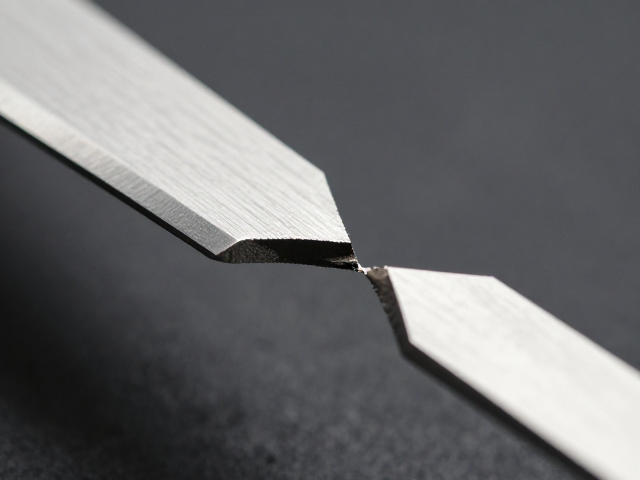
高硬度钢材崩刃的微观机理与材质解析
在探讨崩刃原因时,必须区分材料硬度与韧性的平衡关系。高硬度钢材之所以能保持锋利,依赖于其内部碳化物颗粒的细密分布和极高的晶格强度。然而,当硬度超过一定阈值(如HRC 65以上),材料的脆性显著增加。在木工雕刻中,木材内部的纹理方向变化、节疤硬度差异以及木材含水率的变化,都会形成不规则的阻力点。高硬度钢材在面对这些非均匀阻力时,缺乏足够的形变空间来吸收冲击能量,导致微观裂纹在刀刃根部或切削刃处萌生并扩展,最终表现为肉眼可见的崩刃。
此外,热处理工艺的微观结构影响至关重要。马氏体不锈钢或经过特殊淬火处理的钢材,其内部马氏体针状结构的形态直接影响抗崩性。如果回火温度控制不当,残留奥氏体过多或碳化物偏析,会导致刀刃局部性能不均。在雕刻硬木如紫檀、黄花梨时,木材中富含的油脂和极硬的纤维束会对刀刃产生研磨与切削的双重作用。高硬度钢材若未具备足够的二次硬化效果或耐磨性支撑,刀刃表层材料会因疲劳磨损而剥落,这种剥落往往以崩刃的形式呈现,尤其是在刀刃前缘的微小缺口处,随着使用频率增加而逐渐扩大。
木工场景下的应力集中与刃口维护逻辑
木工雕刻并非单纯的直线切削,而是包含推、拉、挑、剔等复杂动作。在这些动作中,刀刃与木材的接触面积会动态变化,导致应力分布极不均匀。特别是在处理木材节疤或裂纹处,刀刃容易陷入深槽,形成支点。此时,施加的推力转化为对刃口后角的巨大挤压应力。不锈钢刀具若刃口研磨角度过大(即刀背较厚),接触面积小,压强极大,极易造成刃口微观结构的破碎。相比之下,经过精细打磨、刃口角度适中且具备一定微观刃口保持力的钢材,能更好地分散应力,降低崩刃风险。
刃口的微观状态对崩刃具有决定性影响。即便使用高硬度钢材,如果刃口存在肉眼不可见的微裂纹或毛刺,这些缺陷会成为应力集中的源头。在雕刻过程中,木材纤维的嵌入和摩擦会迅速扩大这些微裂纹。因此,定期使用高目数磨石或皮革配研磨膏进行刃口修整,去除微观缺陷,保持刃口的连续性,是防止崩刃的关键措施。对于不锈钢刀具而言,由于其硬度相对适中,更需注重刃口的平滑过渡,避免在刃口处形成锐利的直角,从而减少因局部应力过大而导致的崩裂现象。