
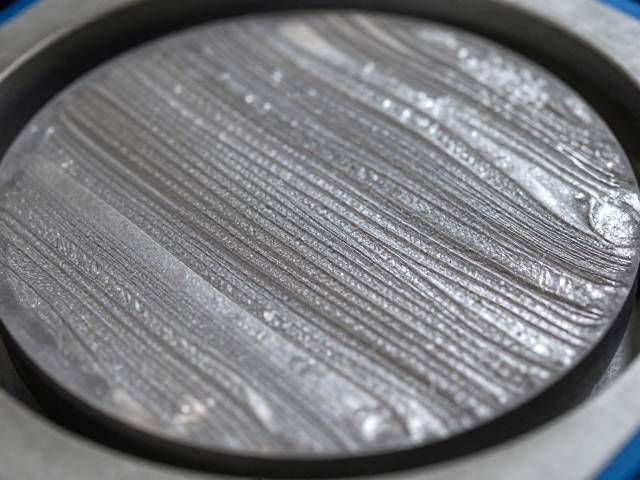
真空热处理对锻纹形态的微观影响机制
锻纹的自然连续性并非单纯依赖锻造时的力学变形,真空热处理过程中的晶界迁移与应力释放起到了决定性的整平与连接作用。在常规大气或保护气氛热处理中,氧化脱碳现象会侵蚀金属表面,导致原本连贯的锻造流线出现断裂或模糊,形成视觉上的“横向撬压”感。真空环境彻底消除了氧气和水汽,使得钢材表面在加热至奥氏体相区时保持洁净,晶粒沿着力流方向平滑生长,从而保留了锻造过程中形成的原始纹理特征。这种物理层面的洁净处理,使得金属内部的微观缺陷得以在低氧环境下通过扩散机制自然愈合,避免了因表面氧化层堆积造成的纹理断续。
横向撬压感的产生,本质上源于热处理过程中局部应力集中与晶界弱化导致的微裂纹扩展或表面塌陷。真空脱气过程有效降低了钢中氢、氧、氮等气体含量,减少了氢脆风险,使得材料在相变过程中体积变化更加均匀。当工件在真空炉内均匀受热,马氏体或贝氏体转变时的内应力能够通过真空环境的等温性得到缓冲,防止了因冷却不均导致的表面波浪形变形。这种均匀的热响应确保了锻纹在宏观上保持纵向延伸,消除了因应力释放不均造成的横向撕裂或错位,使纹理呈现出类似木纹般的流畅与连贯。
工艺参数对避免横向缺陷的核心控制点
加热速率与保温时间的精确匹配是维持锻纹连续性的关键变量。过快的加热速率会导致工件表面与心部产生巨大的温度梯度,进而引发热应力,这种应力若超过材料屈服强度,会在锻造流线薄弱处诱发微裂纹,形成横向视觉断点。采用分段升温策略,特别是在临界相变点附近降低升温速率,允许热量充分传导至工件内部,可减少热冲击。保温过程中,真空炉内的热辐射效率极高,需通过精确控制炉温均匀性,确保工件各部位达到相同的相变条件,避免因局部过热导致的晶粒粗大或表面氧化残留,从而维持纹理的整体一致性。
冷却阶段的控制同样至关重要,横向缺陷常源于冷却介质的非均匀接触或相变产物的应力积聚。真空热处理通常采用高压气淬,气体压力的分布均匀性直接决定了冷却的均匀性。若气流场存在湍流或死角,工件不同区域的冷却速度差异会导致组织转变时间不同步,产生翘曲或表面应力集中,破坏锻纹的连续性。通过优化喷嘴布局与气流模拟,确保高压氮气或氩气以层流状态包裹工件,可实现均匀的快速冷却。同时,回火工艺的介入能有效消除淬火应力,通过多次低温回火释放微观应力,进一步稳定组织结构,防止后续使用中因残余应力释放导致的纹理变形或开裂。
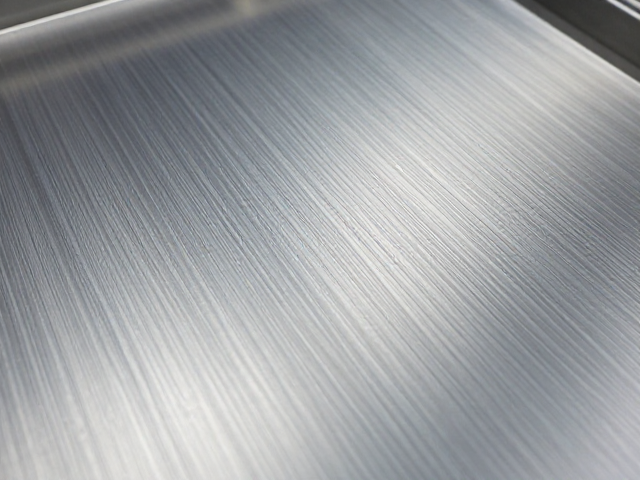
表面状态管理与预处理对纹理完整性的保障
工件入炉前的表面清洁度直接影响真空热处理的效果。残留的油污、切削液或微量水分在真空高温下分解产生的碳氢化合物,可能吸附在金属表面形成碳黑或积碳,这些杂质会阻碍晶界正常迁移,导致纹理模糊或出现斑驳的横向痕迹。严格的清洗与干燥程序,配合超声波清洗去除微观孔隙中的污染物,是确保表面洁净的前提。此外,锻造后的预热处理或去应力退火能消除锻造残余应力,减少热处理过程中的变形倾向,为真空热处理提供稳定的初始状态,避免因应力释放不均导致的表面起伏,从而保护锻纹的自然延伸。
模具或夹具的接触点设计需考虑热膨胀与应力传递。在真空加热过程中,工件与夹具接触部位因热传导差异可能形成温度低区,导致该区域组织转变滞后,产生应力集中。若接触点设计不当,可能在锻纹方向上形成人为的横向压痕或断裂。采用多点柔性支撑或专用防粘涂层,减少接触面积,降低局部热阻,有助于实现均匀受热。同时,避免在锻纹主要延伸方向设置刚性约束,允许工件在热膨胀与相变过程中自由微动,释放内应力,防止因约束力过大导致的纹理撕裂,确保最终成品的纹理流畅无断点。