
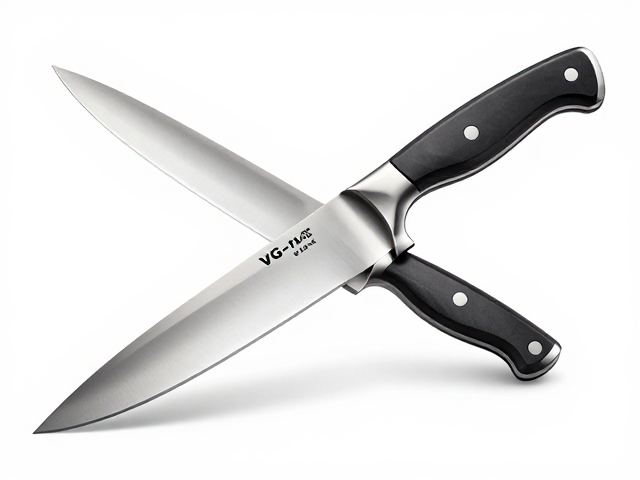
VG-10与VG MAX钢材的核心特性解析
VG-10不锈钢由日本一胜百(Sandvik AB旗下品牌,注:此处需修正,一胜百通常指Sandvik,但VG-10主要由日本大同特殊钢Daido Steel开发,现部分由Sandvik生产,此处需严谨表述:VG-10主要由日本大同特殊钢研发并生产)研发的高碳不锈钢,其碳含量控制在0.95%至1.05%之间,并添加了1%的钼和1.5%的钒。这种成分比例使得钢材在保持优异耐腐蚀性的同时,具备了出色的硬度潜力,常规热处理后硬度可达58-60 HRC。VG-10因其稳定的性能表现,常被视为高端厨刀和户外刀具的基础钢材,能够在日常高频使用中维持良好的刃口稳定性。
VG MAX是不在同一时期推出的进阶型号,它在VG-10的基础上进行了成分微调,进一步提高了碳含量并优化了钼和钒的比例。这一改进旨在提升钢材的耐磨性和韧性平衡,使得刀具在应对更苛刻的切割任务时,能减少微崩口产生的概率。VG MAX的微观结构更为致密,这意味着在达到相同硬度水平下,其刃口的保持力通常优于传统VG-10。对于追求极致锋利度且需要刀具具备较长使用寿命的用户而言,理解这两种钢材在微观结构与宏观性能上的差异,是选购前的必要步骤。
手工打造工艺对刀具性能的影响
手工锻造或手工开刃的过程会显著改变钢材的最终表现。在手工打磨过程中,工匠通过控制研磨角度和抛光程度,能够精确调整刃口的微观形态。相较于机器批量生产的刀具,手工打磨可以更灵活地应对不同钢材的热处理特性,尤其是在处理VG系列钢材时,手工开刃能更好地激发钢材内部的应力释放,使刃口更加均匀。这种工艺细节直接决定了刀具切入物体时的顺滑度和阻力大小,是体现“极致锋利”的关键环节。
此外,手工打造还包括刀柄与刀身的连接处理以及整体配重平衡。在制作过程中,工匠会根据钢材的特性选择合适的材料进行刀柄包裹,如天然木材、米卡或碳纤维,这些材料不仅影响美观,更关乎握持时的摩擦力与舒适度。手工调整重心位置,使得刀具在挥动或切割时更加跟手,减少长时间使用带来的疲劳感。这种对细节的极致追求,使得每一把手工刀具都具备独特的物理属性,而非冷冰冰的工业标准件。
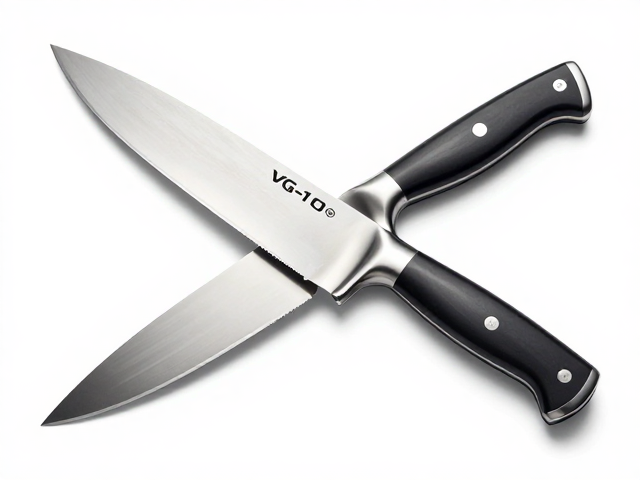
选购时的关键观察指标
在挑选VG-10或VG MAX刀具时,刃口状态是首要观察点。优质的刀具刃口应呈现对称且平滑的线条,无肉眼可见的卷刃、缺口或研磨痕迹不均现象。用手轻触刃脊(非刃口),感受其光滑度,良好的表面处理能有效减少切割时的粘连。同时,观察刀身与刀柄的接合处是否紧密无缝,这是判断制作工艺是否精细的重要依据。对于手工刀具,轻微的锻造纹理或手工打磨痕迹是常态,但这不应影响刃口的直线度与锋利度。
钢材的硬度标识与热处理质量也是重要参考。虽然VG-10和VG MAX通常标称硬度在58-60 HRC之间,但实际使用中需结合具体用途判断。对于切片为主的厨刀,稍低的硬度(如58-59 HRC)可能提供更好的韧性,不易崩口;而对于需要极致锋利度的户外切割或精细作业,更高硬度(60-61 HRC)能提供更长的刃口保持时间。用户应确认产品标注的硬度范围是否真实可信,并根据实际使用场景选择合适的热处理水平,而非盲目追求最高数值。
维护保养与长期使用建议
VG系列钢材虽具有优秀的防锈性能,但仍需正确的维护以延长使用寿命。使用后应立即清洗并彻底擦干,避免长时间接触高盐分、酸性食物或潮湿环境,以防出现点蚀。尽管不锈钢耐腐蚀,但在极端条件下仍可能产生氧化痕迹,使用专用的刀具保养油或矿物油定期涂抹刀身,可有效隔绝水分,保持钢材光泽。对于手工打造的刀具,木质刀柄需定期涂抹木蜡油进行滋养,防止开裂或变形,确保持握的舒适与安全。
刃口的维护比防锈更为频繁且关键。使用砥石进行定期研磨是保持锋利的最佳方式。VG-10和VG MAX钢材适合使用从粗到细的砥石序列进行维护,建议从400-1000目砥石开始去除微小卷刃,再使用1000-3000目砥石进行精磨和抛光。手工研磨时需保持角度一致,通常单侧15-18度或双边30-35度取决于刀具设计。正确的研磨手法能恢复刃口的几何结构,使刀具重新达到出厂时的锋利状态。避免使用硬质陶瓷刀或金属磨刀器,以免破坏手工打造的刃口微观结构。