
刀锤纹的微观结构与力学优势
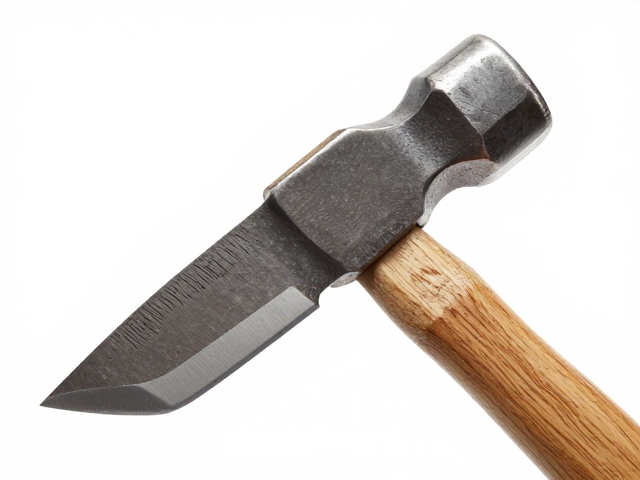
刀锤纹并非单纯的表面装饰,其本质是通过手工或机械敲击在钢材表面形成的密集凹凸纹理。这种微观结构能显著增加刃具表面的粗糙度,从而在切割过程中形成微小的空气囊。当木材纤维被切断时,这些空气囊减少了金属与木屑之间的直接接触面积,有效抑制了黏刀现象,使切面更加光滑平整。对于高湿度或粘性较大的木材,如橡木或柚木,刀锤纹的防粘附特性尤为明显,能大幅降低清理刀面所需的时间。
从材料科学的角度审视,锤纹处理对钢材的微观晶粒结构有着特定的影响。适度的冷作硬化可以提升刀刃局部的硬度,而锤击过程中的应力分布有助于消除钢材内部的残余应力。这种经过特殊处理的表面层,在遭遇硬木节疤或夹杂物时,能提供更好的缓冲作用,减少因瞬间冲击导致的崩口风险。工匠们常利用不同大小的锤头,在刃口附近保留平滑过渡区,既保证了切削的锋利度,又通过锤纹区域增强了整体的抗冲击韧性。
刃角选择的几何逻辑与场景适配
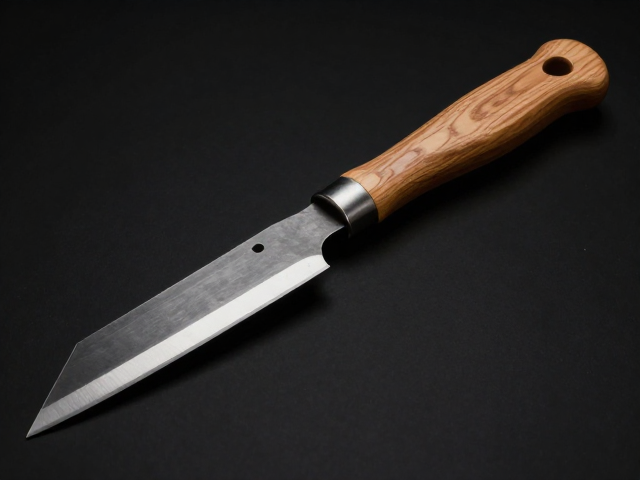
刃角是指刀刃两侧面交汇处的角度,它直接决定了刀具的强度与锋利度的平衡关系。较小的刃角(如15-20度)意味着刀刃更薄,切入木材时阻力更小,适合处理软木或进行精细的刨削作业。然而,过小的角度会导致刃口强度不足,在遇到硬木或带有节疤的材料时极易卷刃或崩缺。因此,在处理松木、杉木等低密度木材时,采用较小的刃角能显著提升切割效率,减少推拉所需的向心力。
相比之下,较大的刃角(如25-30度甚至更高)提供了更强的支撑力,使刃口能承受更大的横向载荷。在面对硬木、带节疤木材或需要进行粗加工的场景时,大刃角能有效防止刃口过早磨损或损坏。虽然大刃角会增加切割时的摩擦阻力,但其带来的耐用性提升使得长期维护成本降低。在实际应用中,工匠通常会根据木材的硬度动态调整刃角,或者选择可调节角度的刀具系统,以应对不同材质带来的挑战。
锤纹深度与刃角的协同效应
刀锤纹的深度与密度需要与刃角的选择相匹配,才能发挥最佳性能。深锤纹配合大刃角,能在硬木加工中提供卓越的抗冲击保护,纹理的缓冲作用能分散冲击力,防止刃口因刚性碰撞而断裂。这种组合常见于斧头或重型刨刀,其设计逻辑在于牺牲部分初始锋利度,换取极致的耐用性和安全性。工匠在打磨时,需确保锤纹区域与刃口平滑过渡,避免在交界处形成应力集中点,从而延长刀具的使用寿命。
对于需要高锋利度的精细刀具,浅锤纹配合小刃角则是更优的选择。浅锤纹保留了更多的有效切削面积,使刀刃能保持锐利的几何形态,同时轻微的纹理仍能提供基础的防粘附效果。这种配置常见于精刨刀或雕刻刀,适用于软木或薄木片的加工。关键在于打磨时的力度控制,过深的打磨会破坏锤纹的结构完整性,削弱其力学优势,而过浅则无法形成有效的微观储气空间。
日常维护与刃口修复策略
刀锤纹刀具的维护需要区别于普通光滑刃面的工具,清洁过程中应避免使用硬质刷子强行刷洗锤纹缝隙,以免损伤纹理结构或残留污垢导致锈蚀。推荐使用软布配合中性清洁剂擦拭,对于顽固污渍,可用软毛刷轻轻清理纹理深处。保持刀具干燥是防止氧化生锈的关键,特别是在高湿度环境中,使用后应立即擦干并涂抹薄薄的防锈油,以保护锤纹区域的金属活性。
当刃口出现磨损或崩缺时,修复过程需格外小心。对于轻微卷刃,可使用细粒度磨石配合适当的角度进行修整,注意保持锤纹区域的原始形态,避免过度打磨导致纹理消失。若崩缺严重,需先使用粗磨石恢复刃口几何形状,再逐步过渡到细磨石抛光。修复过程中,应定期用放大镜观察刃口状态,确保刃角的一致性,避免因角度偏差导致切割性能下降。对于长期使用的刀具,建议每半年进行一次深度保养,重新审视锤纹的完整性及刃口的锋利度。