
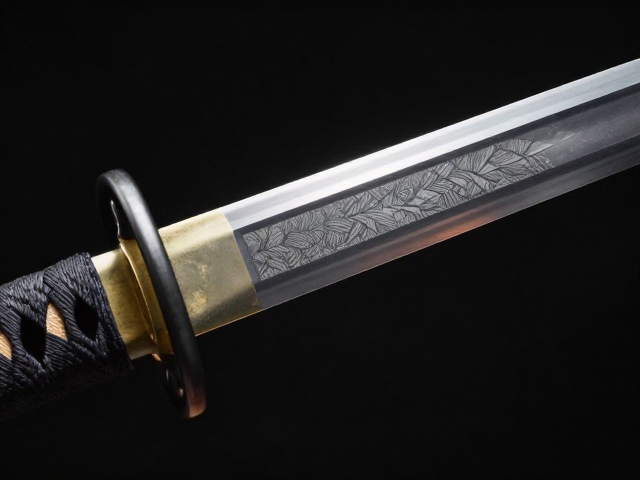
古刀复刻中的材质甄选与科学验证
日本古刀复刻并非简单的金属堆砌,其核心在于对古代冶炼数据的精准还原与现代材料学的深度结合。复刻团队通常会参考《日本刀图会》等历史文献中记载的玉钢(Tamahagane)成分,通过现代光谱分析技术,将生铁与砂铁在特制的小高炉中进行反复折叠锻打,以模拟江户时代之前的碳含量分布。这种工艺要求原材料中的碳含量精确控制在0.5%至0.7%之间,过高的碳量会导致刀身脆裂,而过低的碳量则无法形成锋利的刃口。每一块经过筛选的玉钢片都需要经过严密的成分检测,确保硅、锰、磷等杂质处于最低阈值,这是复刻作品能否达到古刀力学性能的基础前提。
在花纹钢的形成过程中,不同材质的钢材被精确排列并焊接在一起,随后经过数千次的折叠与锻打,使得不同含碳量的钢材在微观结构上产生差异。这种差异在最终打磨时表现为肉眼可见的“地纹”,如板目地、杢目地或乱刃地。复刻工艺严格遵循古法,不使用现代工业冲压或激光切割,而是完全依赖手工锻打产生的金属流线。每一层钢材的厚度控制在微米级别,工匠通过观察火焰颜色和锤击声音来判断钢材的延展性,这种经验主义的操作是确保刀身内部应力均匀的关键。只有当金属内部形成致密且均匀的晶体结构,刀身才能在保持韧性的同时具备极高的硬度。
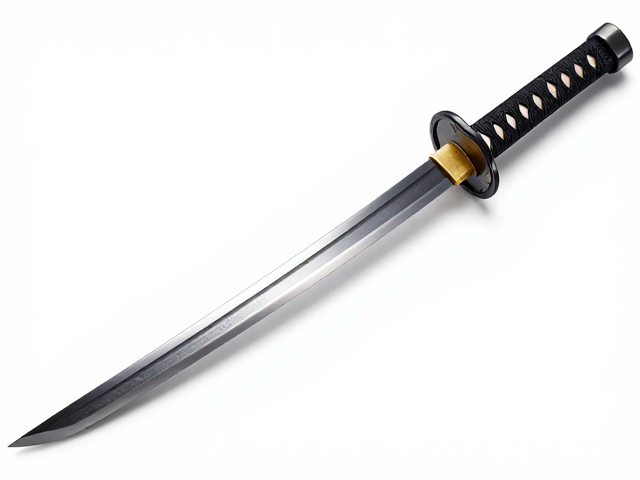
热处理的相变控制与刃纹美学
热处理是决定日本刀物理性能的最关键步骤,复刻过程中对“烧刃”(Yaki-iri)工艺的还原尤为考究。工匠使用由木炭、粘土、木粉和石英粉混合而成的特殊“伏せ土”包裹刀身,这种混合物的干燥程度和厚度分布直接影响冷却速率。在加热至800至850摄氏度的奥氏体区后,刀身被迅速浸入水中,刃部因冷却速度快而形成高硬度的马氏体结构,而刀脊部分冷却较慢,保留为较软的珠光体或铁素体结构。这种硬度差异使得刀刃在切割时不易卷刃,而刀背能吸收冲击力,防止断裂。复刻过程中会使用红外测温仪实时监控温度,确保热应力不会导致刀身扭曲或开裂。
刃纹(Hamon)的形态是热处理结果的外在体现,复刻作品力求重现古刀中经典的丁子纹、互目乱纹或丁子乱纹。这些纹路并非人为雕刻,而是相变过程中碳化物析出与晶界移动的自然结果。工匠通过调整伏せ土的涂抹形状,控制刃部与刀脊的热传导路径,从而引导马氏体转变的边界。在淬火后,刀身需要经过精细的研磨,去除氧化皮并显露金属本色。研磨过程中使用的砥石粒度从粗磨到精磨逐级递减,最终达到镜面效果。这一过程不仅是为了美观,更是为了消除锻造过程中残留的内应力,使刀身达到最佳的物理平衡状态。
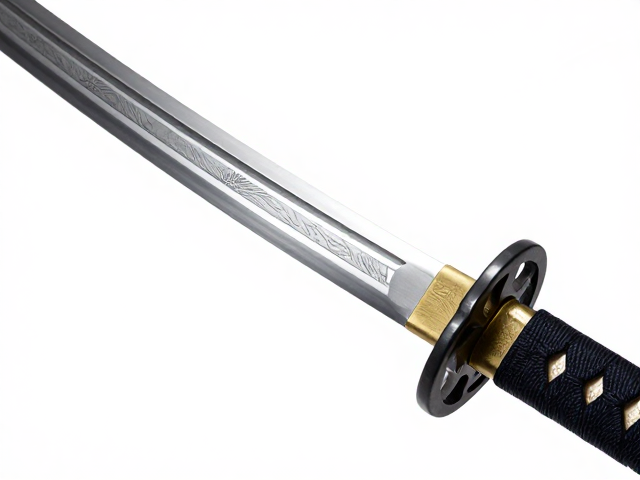
手工研磨的微观抛光与最终定型
研磨是日本刀制作中耗时最长且最具技术含量的环节,复刻作品通常由经验丰富的研磨师花费数周甚至数月时间完成。研磨过程分为粗磨、中磨、细磨和最终抛光四个阶段,使用的砥石从天然河石到人造砥石不等。在粗磨阶段,主要目的是确定刀身的几何形状和去除锻造留下的瑕疵;中磨阶段则开始处理刀身的曲面,使其符合古刀的人体工学设计;细磨阶段旨在消除前序步骤留下的划痕,使金属表面达到半透明质感;最终抛光则使用极细的砥石和鹿角棒,对刃口进行镜面处理,以展现花纹钢的极致纹理。研磨师通过手感感知金属的硬度变化,确保刃口角度的一致性。
最终定型的研磨阶段会对刀刃的锋利度进行极致追求,复刻作品通常会在无应力状态下进行的“研ぎ”(Shikomi),使刃口达到微米级的平整。这一过程需要极高的稳定性,任何微小的抖动都可能导致刃口崩缺。研磨完成后,刀身需经过超声波清洗,去除残留的砥石粉末和油脂,随后进行防锈处理。复刻团队会记录每一把刀在研磨前后的尺寸变化,确保其符合原始古刀的设计比例。这种对细节的极致把控,使得复刻作品不仅在视觉上接近古物,更在物理性能上重现了古代工匠的智慧。