全龙骨薄刃刀的结构特性与研磨基础
全龙骨结构的刀具在受力时具有极高的刚性与稳定性,而薄刃设计则对开刃角度提出了更为严苛的要求。这种组合使得刀具在切割时极为跟手,但也意味着刃口较为脆弱,一旦研磨角度失控或受力不均,极易出现卷刃或崩口现象。因此,在动手之前,必须明确刀具原本的开刃角度,通常全龙骨薄刃刀的出厂角度多集中在15至20度之间,这一角度区间能在保持锋利度的同时提供相对合理的耐用性。
研磨前的准备工作直接决定了最终的刃面质量。需要挑选粒度合适的磨刀石,对于日常维护或恢复锋利度,推荐使用400目至800目作为粗磨介质,而1000目至3000目则适用于精细抛光与镜面处理。磨石在使用前需充分浸泡或淋水,确保石面吸水饱和,这能有效减少研磨时的阻力并防止金属颗粒堵塞石孔。同时,确保刀具手柄干燥且握持稳固,避免在施力过程中因打滑造成安全隐患或研磨偏差。
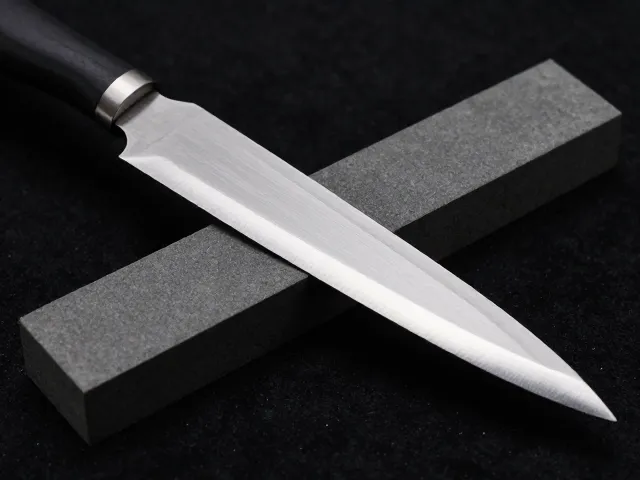
核心研磨手法与角度控制
保持正确的研磨角度是薄刃刀研磨的核心难点。一种实用的技巧是“手指定位法”,即用食指指尖轻轻抵住刀背与磨石接触点,通过指尖感受并固定刀背的高度,以此锁定开刃角。在推拉过程中,身体重心应略微前倾,利用身体的重量而非单纯手臂力量去压磨刀,这样能确保刃面受力均匀。每一次推拉都应覆盖从刀根到刀尖的全刃长,确保整条刃线的一致性,避免出现局部研磨过度导致的“台阶”现象。
左右交替研磨是保持刃口对称的关键步骤。由于大多数使用者习惯右手操作,长期单向研磨会导致刃口向一侧偏斜,形成不对称的斜面。因此,在粗磨阶段,应先以右手主导向前推磨,完成一定次数后,切换为左手主导向后拉磨,或者采用左右来回交替的方式。通过观察刃脊处产生的金属屑(即“刃脊”),当刃脊均匀且粗细一致时,说明当前角度下的研磨已趋于完整,此时可更换更细粒度的磨石进行精磨,以去除粗磨留下的深划痕。
去刃脊与精细抛光技巧
当粗磨完成后,刃脊处通常会形成一层突出的金属毛刺,即“刃脊”。去除刃脊需要极高的耐心与精准的控制。在细磨阶段,应保持研磨角度与粗磨一致,但压力需显著减小,主要依靠磨石与金属的摩擦来修整刃面。可以采用在磨石上画“8”字或小圆圈的方式移动刀身,这种非直线运动有助于更均匀地去除金属,避免直线推拉可能造成的局部凹陷。每研磨10-15次,需用手指腹轻轻触摸刃脊两侧,感受是否完全平整,直到指尖感觉不到任何突起。
精细抛光阶段主要使用高目数磨石,如3000目至8000目及以上。此阶段的目标是消除微观层面的划痕,使刃面达到镜面效果,从而降低切割时的摩擦阻力。在抛光过程中,完全无需施加压力,仅凭刀身自重轻轻划过石面即可。对于全龙骨薄刃刀,抛光的效果会显著提升其切削手感,使切割过程更加顺滑。若条件允许,可使用皮革配以研磨膏进行的去毛刺处理,这一步能进一步细化刃口,达到工业级或专业厨师级的锋利标准。
磨刀石的日常清洁与长期保养
磨刀石的保养直接影响其研磨效率与寿命。每次使用结束后,必须彻底清洗石面残留的金属粉末和石粉。建议使用硬毛刷配合清水刷洗,对于油性磨石,需使用专用清洁剂或稀释的洗洁精去除油脂,再用清水冲洗干净。清洗后,应将磨石置于通风干燥处自然晾干,切勿暴晒或高温烘烤,以免石体开裂。对于水性磨石,干燥后可涂抹少量矿物油或专用保养油,以封闭石孔,防止灰尘堵塞,保持石面的研磨活性。
长期存放时,磨石应放置在干燥、无尘的环境中,最好使用专用的保护盒或软布包裹,避免与其他硬物碰撞导致缺角或裂纹。若磨石表面出现凹陷或磨损不均,需使用磨石整平石或使用金刚石整平石进行修复。对于高目数的精细磨石,应单独存放,避免与粗磨石混用导致交叉污染,影响研磨效果。定期检查磨石边缘,若有松动或脱落迹象,应及时进行修补或更换,确保研磨过程的稳定性与安全性。