
刃口几何结构的稳定性基础
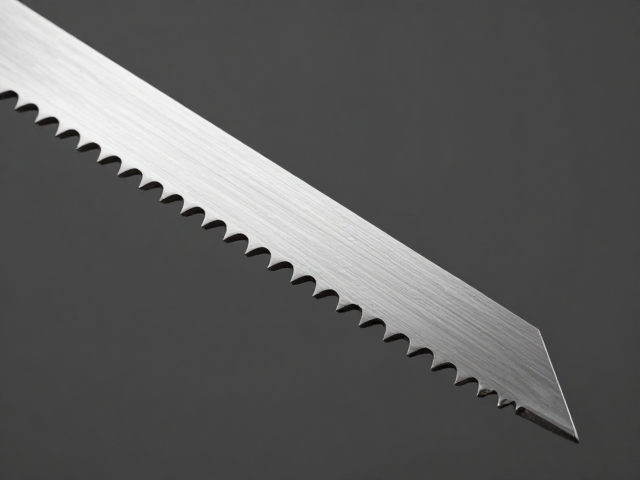
工具钢锯齿刃的锋利度维持与角度稳定,核心在于材料微观结构与宏观几何设计的协同作用。锯齿并非简单的直线切割面,而是由前角、后角及齿顶宽度共同构成的三维几何体。在热处理过程中,马氏体基体中的碳化物分布决定了刃口的耐磨性与韧性平衡。若热处理不当导致碳化物偏析或残余应力过大,刃口在受力时极易发生微崩或卷刃,进而破坏原始设定的角度。因此,保持角度的前提是确保材料本身具备稳定的物理性能,这需要通过严格控制淬火温度与回火工艺来实现,使刃口区域获得均匀且细小的碳化物颗粒,从而在微观层面抵抗塑性变形。
几何角度的设定需严格遵循切削力学原理,不同用途的工具钢锯齿有着特定的最佳前角与后角范围。一般而言,用于硬木切割的锯齿前角较大,以增强切削效率,而用于软木或精细作业的锯齿前角较小,以提供更平稳的切削动作。后角的设计则直接决定了锯齿与工件接触面的摩擦系数,过小的后角会增加摩擦导致发热,过大的后角则会削弱刃口强度。在实际制造与修复中,必须依据工具钢的具体牌号(如T10、T12或合金工具钢9CrSi等)及其预期应用场景,精确计算并固定这些角度参数。任何角度的偏离都会导致切削阻力增加,加速刃口磨损,使得角度难以在后续使用中保持一致。
高精度打磨对角度控制的执行标准
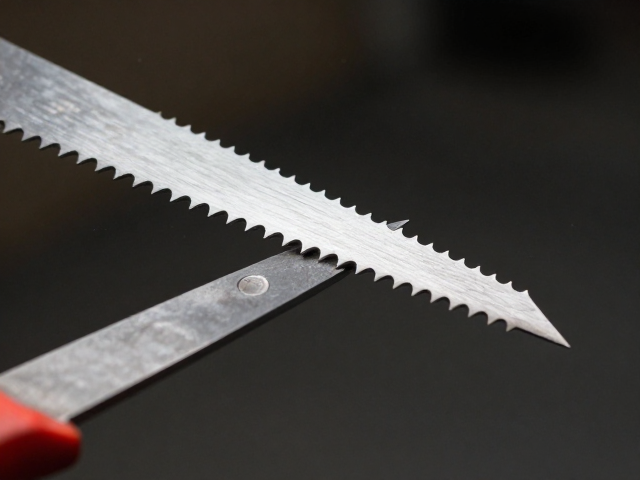
手工打磨过程中,保持角度一致性的关键在于建立稳定的物理参照系与规范的操作手法。使用角度固定磨削夹具是消除手部抖动与角度偏差最有效的手段,夹具能强制砂轮或磨石与刃口保持恒定的接触角度。在没有专业夹具的情况下,经验丰富的操作者通常采用“双指法”或“垫块法”,利用拇指与食指指尖感受刃背与磨具平面的接触状态,通过触觉反馈实时修正手部倾斜度。每次打磨的行程应保持一致,从齿根向齿尖单向推进,避免来回锯蹭导致刃口圆钝或角度扭曲。磨削压力需轻柔且均匀,过大的压力会导致磨削热量积聚,引起刃口局部退火,软化金属组织,使得刃口在后续受力中更容易发生角度塌陷。
磨具的选择与粒度 progression 对角度保持有着显著影响。粗磨阶段使用粒度较粗的金刚石磨石或碳化硅磨石,旨在快速修整齿形,但需严格控制磨削深度,避免过度去除材料导致齿形失真。随着磨削进行,逐步过渡到细磨阶段,使用粒度更细的磨石进行精修,这一步骤能消除粗磨留下的微观划痕,使刃口更加平滑,减少切削阻力。在精磨过程中,角度的一致性表现为每一颗锯齿的侧面与磨石接触点的轨迹完全重合。若发现某颗锯齿的角度与其他齿不一致,通常是因为该处在粗磨阶段受力不均或磨石表面不平整所致。定期清理磨石表面的金属屑,保持磨具表面的清洁与平整,也是确保每一击都精准贴合预定角度的重要细节。
使用过程中的力学行为与角度维护
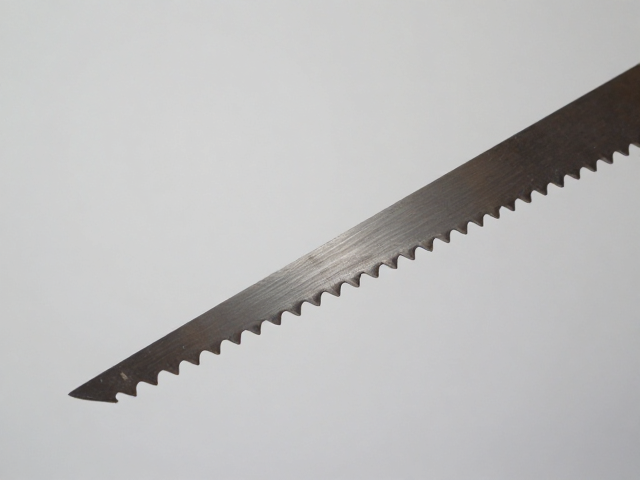
工具钢锯齿在切削过程中承受的剪切力与摩擦力会周期性作用于刃口,这种动态载荷是导致角度改变的主要外部因素。当锯齿切入硬物或遇到木材中的结节、铁钉时,瞬间冲击力可能导致刃口微观结构的断裂或塑性变形。若操作者未能在切割过程中保持稳定的推进速度与均匀的施力,锯齿可能发生偏斜,导致刃口角度在受力点发生局部改变。因此,正确的操作习惯是保持锯齿与工件表面垂直,避免侧向扭转力。对于长距离切割,应定期检查刃口状态,通过观察切屑形态判断角度是否失效:正常切削应产生连续、均匀的薄片状切屑,若切屑变为粉末状或完全无屑,往往暗示刃口角度已因磨损或崩缺而失效,需立即停止作业进行修复。
定期的深度保养与重新开齿是维持长期角度稳定性的必要措施。随着使用时间增加,刃口不可避免地会出现磨损,表现为齿尖变圆、齿侧变平。此时,原有的角度几何特征已部分丧失,简单的抛光无法恢复其原始锋利度与角度。必须使用专用锉刀或磨齿机,按照原始设计角度重新塑造齿形。这一过程不仅是去除磨损层,更是重构刃口的几何结构。在重新开齿时,需特别注意齿尖的对称性,确保左右齿尖高度一致,这直接影响锯齿切入时的受力平衡。若左右齿尖高度不一,锯齿在切割时会产生侧向分力,导致锯路偏斜,进而加剧单侧刃口的磨损,加速角度失效。因此,每次深度保养都应包含严密的对称性校验,确保每一颗锯齿的角度与高度严格符合标准。