
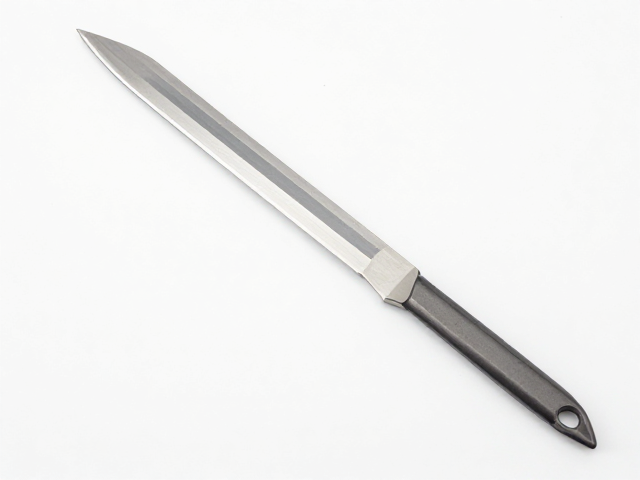
卡纸刀核心材质解析:高碳工具钢与合金钢的特性差异
卡纸刀的核心部件是刀片,其材质直接决定了切割的锋利度、保持性以及耐用程度。目前市面上主流的卡纸刀刀片多采用高碳工具钢(High Carbon Tool Steel)或合金工具钢制造。高碳工具钢含有较高的碳元素,经过热处理后具有极高的硬度和耐磨性,能够长时间保持刀刃的锋利,适合处理较厚或质地紧密的卡纸。这种材料在制造过程中会通过淬火和回火工艺来提升其物理性能,使得刀片在承受较大压力时不易变形或崩刃。
除了传统的高碳钢,部分专业级或工业用的卡纸刀也选用合金钢,其中可能添加了铬、钼、钒等元素。合金钢在保持高硬度的同时,改善了材料的韧性和抗腐蚀性。铬元素的加入有助于形成致密的氧化膜,防止刀片在潮湿环境中生锈,这对于需要频繁使用且存放环境多变的办公或印刷场所尤为重要。合金钢的微观结构更加均匀,使得刀片在切割不同厚度的纸张时,受力更加均匀,减少因应力集中导致的崩口现象,从而延长刀具的整体使用寿命。
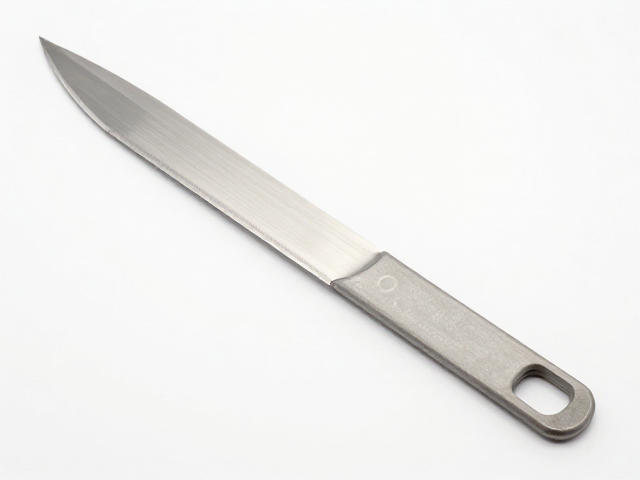
窄刃刀片规格选择:宽度、厚度与刃口角度的关键参数
在选择窄刃卡纸刀时,刃口的宽度是首要考虑的因素,通常常见的规格范围在10毫米至30毫米之间。较窄的刃口(如10-15毫米)适用于精细的手工裁剪、模型制作或处理小面积的卡纸,能够提供更高的操控精度和灵活性。然而,过窄的刃口可能在切割大面积平整卡纸时效率较低,且刃口相对脆弱,容易因侧向受力而损坏。较宽的刃口(如25-30毫米)则更适合处理大面积的平面切割,能够提供更稳定的支撑力,减少切割过程中的纸张晃动,确保切口平直。
除了宽度,刀片的厚度和刃口角度也是决定切割性能的关键参数。刀片厚度通常在0.3毫米至0.8毫米之间,较薄的刀片切割阻力小,适合薄型卡纸;较厚的刀片则刚性更强,适合厚纸板或多层纸张的切割。刃口角度决定了刀刃的锋利程度和耐用性,小角度刃口(如15-20度)更加锋利,切割顺滑,但容易磨损或崩口;大角度刃口(如25-30度)则更加坚固耐用,适合处理粗糙或硬质的纸张材料。用户应根据具体的纸张类型和切割场景,综合权衡这些因素,以选择最适合的窄刃规格。