
O1工具钢机械锻造工艺的核心控制要点
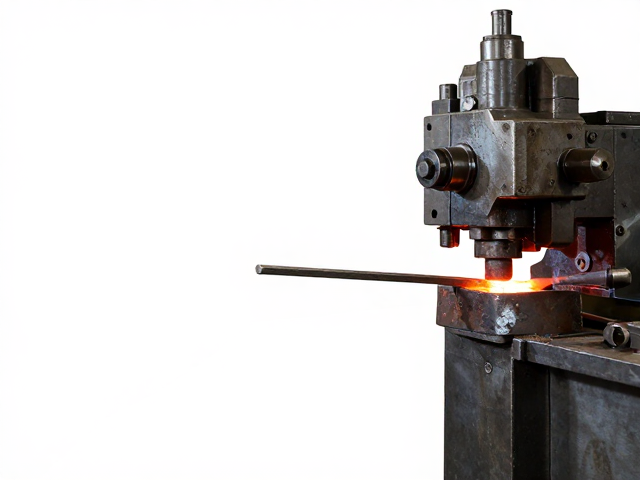
O1工具钢属于冷作模具钢,其含碳量约为1.45%至1.55%,同时含有约1.0%的铬、0.5%的钼和0.5%的钒。这种高碳成分使得材料在锻造过程中对温度控制极为敏感。机械锻造的主要目的是破碎铸态组织,细化晶粒,并消除内部缺陷,为后续热处理提供均匀的显微组织基础。若锻造温度区间控制不当,极易产生过烧或欠火现象,直接影响钢材最终的耐磨性和韧性表现。
锻造温度的起始点通常设定在1050°C至1100°C之间,终锻温度需控制在850°C至900°C范围内。在此过程中,坯料需经过多次镦拔和制坯操作,每次加热后需尽快完成变形,避免在高温区停留时间过长导致晶粒粗大。对于大型锻件,还需采用等温锻造或分阶段冷却的方式,以释放内部应力。正确的工艺参数能确保O1钢在后续淬火时获得均匀细小的碳化物分布,这是提升模具寿命的关键物理基础。
长期接触水分环境下的防锈机理与表面管理
O1工具钢虽然含有铬元素,但其铬含量远低于不锈钢的标准,因此不具备优异的耐腐蚀能力。在长期接触水分或高湿度环境中,钢材表面极易发生电化学腐蚀,生成红褐色的氧化铁锈斑。这种腐蚀不仅破坏工件外观,更会在微观层面形成应力集中点,降低疲劳强度。因此,在锻造完成并经过初步清理后,必须建立严密的表面防护体系,以隔绝水汽与金属基体的直接接触。
物理隔离是防锈的首要手段。在锻造过程中使用的脱模剂、冷却液以及后续加工中的切削液,若残留于工件表面,会成为吸湿源。因此,锻造后的工件必须经过彻底的超声波清洗或溶剂擦拭,确保表面无油污、无水分残留。对于需要长期储存或运输的半成品,建议采用气相防锈纸或涂抹具有置换性功能的防锈油。这些材料能在金属表面形成致密的分子保护膜,有效抑制水汽吸附,防止氧化反应的发生。
热处理与表面钝化处理对防锈性能的提升
虽然O1钢无法像不锈钢那样通过钝化膜获得永久保护,但合理的热处理工艺能间接提升其抗腐蚀稳定性。淬火后的高温回火有助于消除淬火应力,使碳化物均匀析出,减少因微观组织不均匀导致的微电偶腐蚀。此外,部分工业场景中会采用发黑处理或磷化处理作为表面预处理。发黑处理生成的四氧化三铁薄膜具有一定的致密性,能在短期内阻挡水分侵蚀;而磷化处理形成的磷酸盐转化膜则能显著提高涂层的附着力,为后续喷涂防锈漆提供良好基底。
在实际应用中,单纯依靠表面处理难以应对极端潮湿环境,因此常采用“表面处理+密封包装”的组合策略。例如,将经过清洗和涂油的O1钢锻件放入带有干燥剂和防锈剂的密封袋中,内部相对湿度可控制在40%以下。这种低湿环境能显著减缓氧化反应速率。对于精密模具零件,还可考虑真空包装技术,彻底排除氧气和水分,确保钢材在长期储存过程中保持原始金属光泽,避免因锈蚀导致的尺寸精度损失或表面缺陷。