
刀刃几何角度对包装材料的切割效率影响
包装开箱刀的刀刃角度通常设计在15至30度之间,这一区间涵盖了从精密切割到重型开箱的不同需求。较小的角度(如15-20度)意味着刀刃更为锋利,切入包装胶带或纸箱瓦楞层时的阻力较小,能提供更平滑的切割体验,适用于对切口平整度要求较高的场景。然而,过小的角度会导致刃口微观结构过于纤细,在接触硬质包装材料或意外撞击硬物时,容易发生卷刃或崩缺。
相反,较大角度(如25-30度)的刀刃具有更高的强度和耐用性。这种设计增加了刃口的支撑面积,使其在切割厚纸板、塑料捆扎带或粗糙表面时不易损坏。虽然初始切入可能需要施加稍大的推力,但其抗冲击能力显著优于薄刃设计。在实际操作中,用户需根据包装材料的硬度与厚度,理解角度与切割性能之间的物理权衡,以选择或调整工具的使用方式。
刀柄裂纹产生的力学机制与常见诱因
刀柄裂纹多源于材料疲劳或外部冲击导致的应力集中。常见的包装刀柄材质包括ABS塑料、铝合金或不锈钢,其中塑料材质在低温环境下或遭受剧烈敲击时,内部微观裂纹容易扩展至宏观可见的裂缝。铝合金手柄虽强度高,但若加工过程中存在砂眼或焊接缺陷,在反复受力下也可能在应力集中点(如螺丝孔周围或连接处)产生裂纹。
日常使用习惯是诱发裂纹的关键因素。过度用力按压刀刃切割硬物,或者将刀柄作为撬棍使用,都会使非设计受力部位承受剪切力或扭曲力。此外,长期暴露在高温环境或紫外线直射下,塑料或复合材料手柄可能发生老化变脆,降低其机械强度。当手柄出现细微发白或异响时,通常预示着内部结构已受损,继续使用可能导致断裂,造成安全隐患。
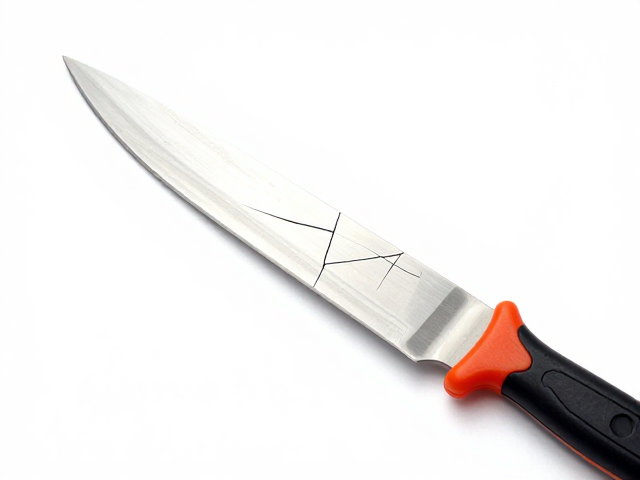
肉眼与工具辅助的裂纹检测流程
检查刀柄裂纹应遵循从宏观到微观的观察顺序。首先,在光线充足处,沿刀柄纵向及横向缓慢旋转观察,重点检查手柄与刀身连接处、螺丝固定点以及手柄末端。这些部位因结构变化或受力集中,最容易出现肉眼可见的发丝状裂纹。对于深色或不透明材质的手柄,可借助强光手电从不同角度照射,利用光影折射发现隐蔽的细微缝隙。
对于难以通过肉眼辨识的微小裂纹,可使用高倍放大镜或工业内窥镜辅助检查。将放大镜贴近疑似裂纹区域,观察裂纹的走向与深度。若裂纹延伸至手柄内部或连接件内部,需特别注意裂纹边缘是否有金属屑或塑料碎屑残留,这通常是裂纹正在扩展的征象。此外,轻轻按压裂纹周围区域,感受是否有松动或异常形变,这有助于判断裂纹对结构完整性的实际影响。
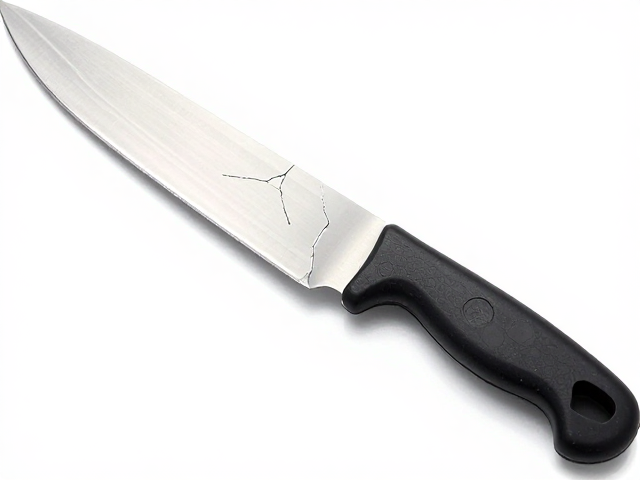
裂纹风险评估与工具处置规范
发现刀柄裂纹后,需立即评估其扩展风险。若裂纹位于手柄非受力区且极其微小,部分用户可能选择继续使用,但此举存在极大安全隐患。一旦手柄在使用中突然断裂,刀具可能失控飞溅,导致手部或眼部严重受伤。对于结构性裂纹,特别是连接刀身部位的裂纹,必须视为高风险信号,严禁尝试修复后继续使用。
处置受损刀具应遵循安全回收原则。不建议自行使用胶水或焊接修复承重或受力部件,因为修复后的强度通常无法恢复至原始标准,且可能掩盖内部缺陷。应将裂纹刀具视为报废品,通过正规途径进行回收处理,避免随意丢弃造成环境污染或二次伤害。在日常管理中,建立定期巡检机制,对高频使用的开箱刀具进行预防性更换,是维持作业安全与效率的有效措施。