
斜刃刀片几何设计对冲裁力分布的影响机制
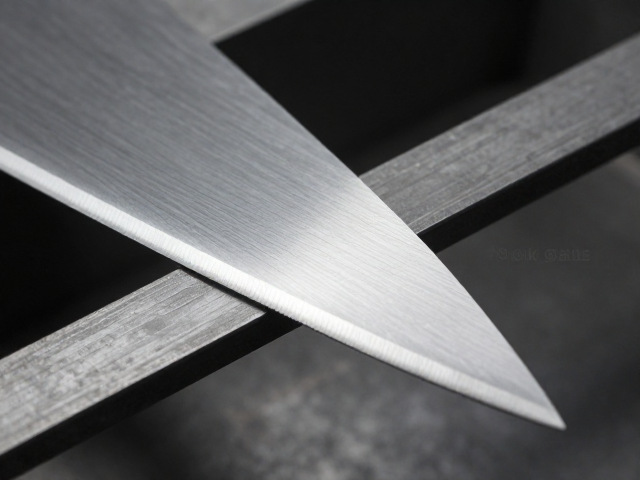
斜刃冲裁技术通过改变刀刃与材料的接触方式,将传统平刃冲压中瞬间完成的全周剪切断面过程,转化为沿斜边逐步推进的局部剪切过程。这种几何结构的创新直接改变了冲裁过程中的应力分布状态,使得材料在变形区域内的应力集中现象得到显著缓解。在实际加工场景中,刀片倾角通常设定在3度至10度之间,这一角度范围经过严密的力学计算与实验验证,能够在降低峰值冲裁力的同时,保证断面的平整度与垂直度,避免因角度过大导致切口侧面出现严重挤压或毛刺。
精确的刃口角度控制是维持精密冲压稳定性的基础,不同的材料厚度与硬度特性需要匹配特定的刃口几何参数。对于高强度钢板或铝合金等常见冲压材料,刃口的锥度设计需兼顾剪切效率与模具寿命,过小的倾角无法有效降低吨位需求,而过大的倾角则会导致材料在剪切过程中产生过大的侧向分力,进而引起模具导向部件的偏载磨损。现代精密模具设计中,常采用计算机辅助工程模拟技术,对刃口区域的应力应变进行有限元分析,从而确定最优的刃口形状与角度,确保在提升效率的同时,不牺牲产品的尺寸精度。
刃口磨损机理与精密冲压中的精度保持策略
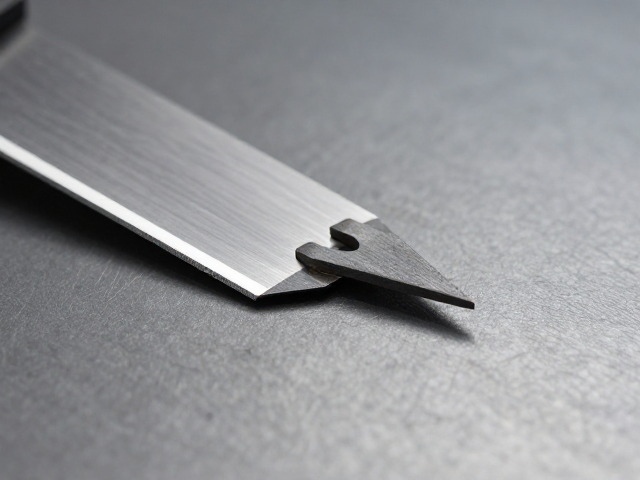
斜刃刀片在连续冲压作业中面临着复杂的磨损挑战,刃口微观形貌的变化会直接影响冲裁件的断面质量与尺寸稳定性。随着冲压次数的增加,刃口表面会产生微裂纹、剥落以及磨粒磨损,这些初始损伤会逐渐扩展,导致冲裁间隙发生变化,进而引发毛刺高度增加或断面倾斜等问题。因此,建立严密的刃口状态监测体系至关重要,通过定期检测刃口粗糙度及几何尺寸,可以预判模具的剩余寿命,及时调整冲压工艺参数,防止因模具失效导致的批量废品。
为了应对磨损带来的精度损失,精密冲压工艺中常采用硬度更高的合金工具钢或经过特殊表面处理的刀片材料,如采用真空渗氮或PVD涂层技术,以显著提升刃口的耐磨性与抗粘结能力。同时,合理的润滑策略也是延长模具寿命的关键,合适的润滑剂能够在刃口与材料之间形成保护膜,减少摩擦系数,降低剪切过程中的热量产生,从而减缓刃口软化与磨损的速度。在实际生产中,通过对比不同润滑条件下的冲裁件质量数据,可以优化润滑方式与用量,实现精度保持与成本控制的双重目标。
冲压工艺参数优化与生产效率的提升路径
斜刃冲压工艺的效率提升不仅依赖于模具结构,更与冲压速度、卸料力及压边力等工艺参数密切相关。较高的冲压速度有助于提高生产效率,但过快的冲击可能导致模具振动加剧,影响尺寸精度并加速模具损坏。因此,需要根据设备特性与模具刚性,寻找最佳的冲压速度区间。同时,斜刃设计带来的侧向力变化要求压边力系统具备更高的响应速度与稳定性,以有效抑制材料起皱,确保材料在剪切过程中的平稳流动。
优化冲压节拍与自动化集成是进一步提升整体生产效率的重要手段。通过引入高精度伺服冲压设备,可以实现滑块行程与速度的精确控制,匹配斜刃剪切的动态过程,减少空行程时间。此外,自动化送料系统与在线质量检测设备的集成,能够实时反馈生产状态,及时调整工艺参数,减少因人为操作误差导致的停机时间。在实际应用中,通过统计不同工艺参数下的良品率与生产周期数据,可以建立优化的工艺数据库,为大规模精密冲压生产提供数据支撑,实现效率与质量的双重提升。