
薄刃刀古法淬火的核心逻辑与微观结构
薄刃刀具在追求极致切割性能时,往往面临着硬度与韧性难以兼得的物理困境,古法淬火工艺正是通过控制钢材内部晶粒的演变来解决这一难题。传统工艺强调“三段式”加热,即先低温预热排除应力,再中温奥氏体化,高温淬火,这种阶梯式的温度曲线能确保碳元素在铁基体中均匀分布,避免局部过热导致的晶粒粗大。经过反复折叠锻打形成的层纹,不仅是美学的体现,更是杂质分离和应力分散的物理结构,使得刀刃在接触硬物时能通过微观形变吸收冲击能量,而非直接崩裂。
现代金相分析显示,经过正确古法淬火处理的薄刃钢,其马氏体针叶细小且分布均匀,残留奥氏体含量控制在极低水平,这直接决定了刀具的耐磨性与抗冲击力。工匠在淬火过程中使用的介质,如植物油或矿物油,其冷却速度远低于水,能有效减缓马氏体转变时的体积膨胀,减少内应力集中。这种对热力学过程的精准把控,使得薄刃刀在保持极薄刃角的同时,仍能维持足够的支撑强度,从而应对高频次的精细切割需求,这是现代工业化流水线难以通过单一参数设定所替代的核心工艺壁垒。
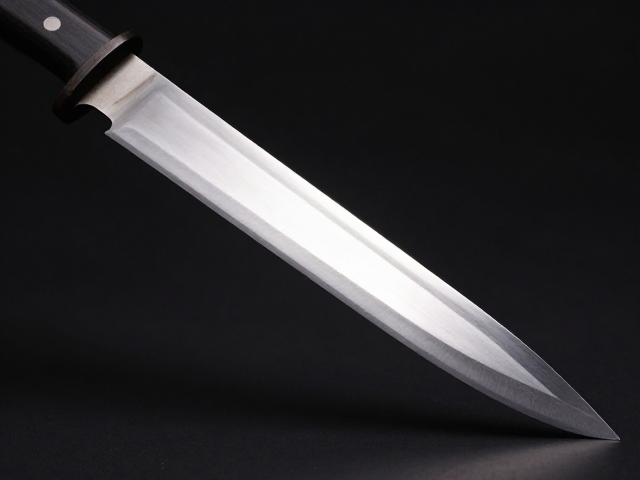
刃口几何形态对切割效率的影响机制
薄刃刀的切割性能高度依赖于刃口的几何形态,尤其是刃角的选择与刃面处理。通常,用于处理食材或精细材料的薄刃刀,其刃角多控制在15至20度之间,这种极小的夹角能显著降低切割时的接触面积,从而减少摩擦力并提高切入效率。然而,极薄的刃口也意味着结构强度较低,因此在锻造过程中,刃根部分通常会保留一定的厚度作为“背”,以提供必要的支撑力,防止刀刃在受到侧向力时发生卷曲或断裂。
刃面的抛光处理同样是关键环节,经过精细研磨的镜面刃面能减少食材或物体表面的粘附,提升切割的顺滑度。传统工艺中,工匠会使用不同目数的磨石从粗到细依次打磨,最终形成光滑的微观表面。这种处理方式不仅提升了美观度,更减少了切割过程中的微观阻力,使得刀具在长期使用中保持稳定的切割手感。值得注意的是,刃口的对称性直接影响切割轨迹的稳定性,不对称的刃面会导致刀具在切割时产生偏转,因此高精度的刃口对称性是保证薄刃刀实用性的基础条件。
刃口朝向与切割轨迹的力学关联
在使用薄刃刀时,刃口的朝向直接决定了切割时的受力方向与操作安全性。对于双边开刃的刀具,刃口两侧对称,切割时左右受力均衡,适合进行垂直下压或前后推拉的动作,这种使用方式能最大程度发挥刀刃的锋利度,同时减少因单侧受力过大导致的崩口风险。操作者需确保刀刃与切割面保持垂直或微倾,避免刀刃侧面承受不必要的剪切力,因为薄刃结构的侧面支撑力较弱,侧向受力极易导致刃口变形。
对于单边开刃或偏刃设计的刀具,刃口朝向具有明确的方向性,切割时需严格遵循刃口倾斜的方向进行推拉或旋切。这种刀具在切割时会产生一个侧向分力,操作者需通过手腕的控制抵消该分力,以保持切割轨迹的直线度。若反向使用或强行改变切割方向,不仅会导致切割效率大幅下降,还可能因受力不均导致刀刃卡滞或崩裂。因此,理解刃口朝向与切割动作的力学联系,是正确使用薄刃刀、延长刀具寿命的关键前提。
薄刃刀日常维护与刃口保护规范
薄刃刀的维护核心在于防止刃口微观结构的损坏,日常使用中应避免接触硬质物体,如陶瓷、玻璃或金属砧板,这些材料硬度高于钢材,极易造成刃口卷曲或崩缺。切割后应及时清洁刀面,特别是对于处理高酸性或高盐分食材后,残留物质可能加速钢材氧化,导致刃口出现锈斑或腐蚀点,这些微观缺陷会迅速扩大为结构性损伤。清洗时应使用软布或海绵,避免使用粗糙的钢丝球,以免破坏刃面的抛光层。
定期保养需包括刃口的检查与微调,使用高目数的磨石对刃口进行轻微修整,去除因使用产生的微小卷刃,恢复其锋利度。保养过程中应保持磨石与刃角的一致性,避免随意改变刃角导致刀具性能失衡。对于存放,建议使用刀架或刀套,避免刀具与其他金属物品堆叠碰撞,防止刃口受损。此外,保持刀具干燥是防止锈蚀的根本措施,潮湿环境会加速钢材内部结构的氧化反应,影响刀具的整体性能与安全性。
操作姿势与人体工学安全细节
正确使用薄刃刀需遵循人体工学原则,操作时手腕应保持放松,利用前臂和小臂的力量带动刀具,而非单纯依赖手指或手腕的爆发力。切割时,非持刀手应采用“爪形手”姿势,指尖内扣,用指关节顶住刀面,既保护了指尖,又为刀具提供了稳定的导向。这种姿势能有效控制切割深度和方向,防止刀具滑脱伤人。视线应始终聚焦于刀刃与切割点的接触处,保持注意力集中,避免因分心导致的误操作。
在切割过程中,若遇到阻力过大或刀具卡顿,应立即停止用力,检查食材状态或刀刃情况,切勿强行撬割或扭转刀具,以免导致刀刃断裂或手部受伤。移动刀具时,应刃口朝下,保持刀刃与身体躯干的安全距离,避免意外划伤。对于薄刃刀这种高锋利度工具,任何微小的失误都可能造成严重伤害,因此操作时的专注度与规范性至关重要。遵循标准的安全操作流程,不仅能保护使用者的人身安全,也能确保刀具在最佳状态下发挥其切割性能。