
粉末冶金技术的微观结构优势
粉末钢的生产工艺始于将高碳高合金钢粉末与粘结剂混合,随后通过等静压或热等静压技术形成致密的预制坯。这一过程彻底改变了传统冶炼钢中碳化物分布不均的痛点。在真空或惰性气体保护下进行的烧结与锻造,使得碳化物颗粒能够均匀分散在基体中,粒径通常控制在微米级别。这种微观结构的均一性,直接决定了材料在后续热处理后能达到极高的硬度与耐磨性平衡,避免了普通钢材因碳化物偏析导致的局部脆性断裂风险。
与传统整体锻造钢材相比,粉末钢在保持刃口锋利度方面的表现更为持久。由于碳化物细小且分布均匀,刀刃在磨损过程中不会出现大块碳化物脱落导致的锯齿状失效。这意味着刀具在长时间切割高硬度食材或材料时,刃线能保持平滑与连续。这种物理特性使得粉末钢成为需要极致锋利度与保持性的专业场景的首选,其材料本身的物理极限决定了其性能上限远高于常规冶炼钢材。
锻打纹理的形成机制与美学价值
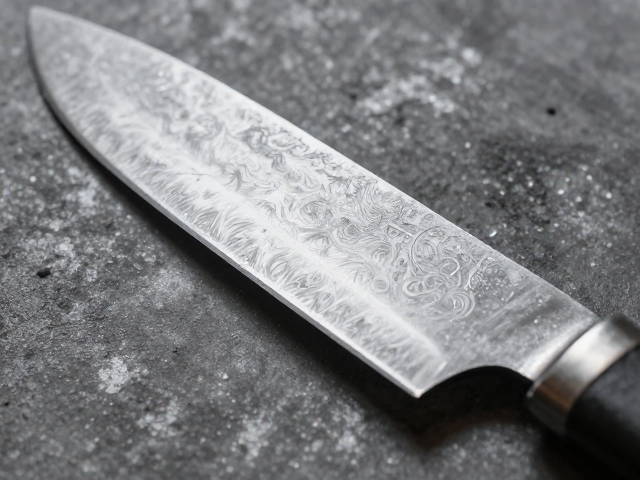
锻打纹理并非后期雕刻或酸洗蚀刻的产物,而是钢材在反复折叠锻打过程中,不同成分钢材或杂质被挤压、延展后形成的天然层状结构。在传统工艺中,匠人通过加热钢材至临界温度以上,进行折叠与锤击,每一次折叠都增加了材料的层数。这种物理形变不仅细化了晶粒,提高了钢材的韧性,更在表面留下了如同木纹般自然的波纹。每一道纹理的走向与疏密,真实记录了金属在受力过程中的流动轨迹,是时间与力学共同作用的结果。
从材料科学角度审视,锻打纹理对刀具的实际切割性能影响有限,更多体现在材料内部的应力释放与微观结构的紧密度上。然而,在视觉心理学层面,复杂的锻打纹理赋予了刀具独特的艺术属性。光线在起伏的金属表面发生漫反射,形成深邃的光影层次。这种视觉上的丰富性,使得刀具超越了单纯的工具属性,成为承载工艺美学的载体。观察纹理的连贯性与细腻程度,往往能反映出锻造过程中火候控制与锤击力度的精准度,是传统手工技艺直观的外在体现。
硬度与韧性的博弈与平衡
刀具性能的核心在于硬度与韧性的平衡。高硬度通常由高碳含量和合金元素如钼、钒、铬的比例决定,这些元素形成的硬质碳化物能抵抗磨损。然而,过高的硬度往往伴随脆性,导致刀具在受到侧向力或撞击时容易崩口。粉末钢通过精确控制合金成分和热处理工艺,试图在微观层面解决这一矛盾。通过细化碳化物,材料在获得高硬度的同时,保留了足够的基体韧性,从而减少崩刃的概率。
传统锻打工艺则更多依赖于材料的选择和热处理后的回火处理来调节性能。匠人通过多次回火消除内应力,调整马氏体结构,使刀具在保持一定硬度的同时具备更好的抗冲击能力。这种工艺形成的刀具,往往在韧性表现上更为出色,适合应对需要较大冲击力或复杂受力的场景。然而,传统工艺难以像粉末冶金那样实现极端的硬度指标,其性能上限受限于原材料的纯净度和锻造的均匀性。两者在性能版图上各有侧重,分别服务于不同的使用需求。
热处理工艺对最终性能的决定性作用
无论采用粉末冶金还是锻打工艺,热处理都是赋予刀具最终性能的关键步骤。淬火过程中,钢材被加热至奥氏体相区后快速冷却,形成高硬度的马氏体结构。冷却介质的选择、升温速率以及保温时间,直接决定了马氏体的转变程度和残余奥氏体的含量。对于粉末钢而言,由于其合金元素含量高,临界冷却速度要求更为严格,通常需要使用油淬或空冷等较慢的冷却方式,以防止开裂并确保碳化物充分溶解。
回火处理则是消除淬火应力、稳定微观结构的过程。通过在不同温度区间进行多次回火,可以调整钢材的硬度和韧性比例。低温回火主要用于保持高硬度,适用于切片刀具;中温回火则能提高弹性和韧性,适用于需要一定抗冲击力的刀具。热处理的均匀性至关重要,对于大尺寸刀具或厚刃刀具,内部与表面的温差可能导致性能不均。因此,精确的温度控制和等温处理是确保刀具整体性能一致性的必要手段,任何热处理的偏差都可能导致刀具在使用中出现早期失效。