
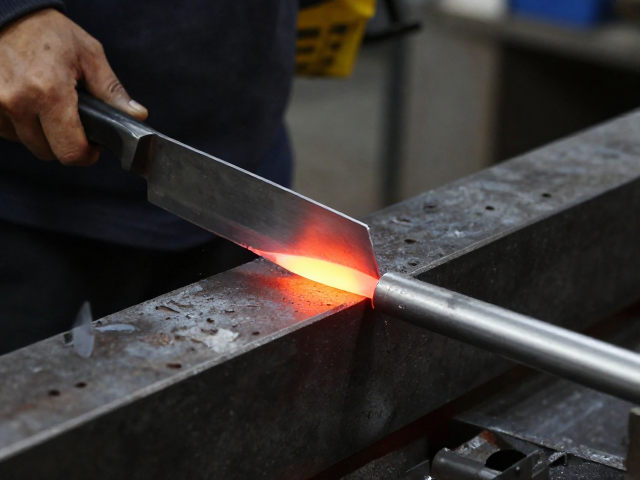
热锻前料坯处理与加热规范
不锈钢刀坯在进入热锻模具之前,表面氧化皮的去除及尺寸精度控制是决定后续成形质量的基础环节。传统工艺中,料坯常通过喷砂或酸洗方式清理表面,以消除热轧后残留的氧化层,防止其在高温锻造时压入锻件表面形成缺陷。料坯的加热曲线需严格遵循材料相变规律,对于常见的440C或D2等高碳高合金钢,加热速度需缓慢均匀,避免因内外温差过大导致坯体开裂。加热温度通常控制在1050℃至1100℃区间,这一温度范围能确保碳化物充分固溶于奥氏体基体中,为后续的塑性变形提供理想的微观组织状态。
加热过程中的保温时间需根据料坯截面厚度精确计算,通常每毫米厚度需保温一定时长以确保热透,防止出现“夹生”现象。现代热处理炉多采用程序控温技术,通过多点热电偶实时监测炉内温度分布,确保坯体整体温度均匀性控制在±5℃以内。此外,加热环境的气氛控制至关重要,采用保护气体或真空加热可有效减少表面脱碳,保持钢材原有的碳含量,这是保证刀具最终硬度和耐磨性的先决条件。若表面脱碳严重,即使后续热处理得当,刃口部位仍难以达到预期的硬度标准,直接影响刀具的使用寿命。
多向模锻成形与流线控制
热锻成形的核心在于利用模具对高温坯料施加巨大压力,使其发生塑性变形并填充型腔。对于刀具而言,锻造不仅是成型过程,更是优化内部金属流线的关键步骤。通过闭式模锻或自由锻结合模锻的工艺,金属晶粒会沿着刀具轮廓方向均匀延伸,形成连续且致密的纤维组织。这种流线结构能显著提升刀具抗冲击性能,避免在受到侧向力时发生崩刃。锻造过程中,锻件内部不得出现折叠、充不满或裂纹等缺陷,这些缺陷往往是刀具早期失效的根源。
锻造比的选择直接影响晶粒细化效果,通常要求锻造比大于3:1,以确保原始铸态组织中的粗大晶粒得到充分破碎和重组。在锻造过程中,需严格控制终锻温度,一般不低于850℃,以防加工硬化严重导致后续加工困难或产生微裂纹。模具温度也需保持恒定,通常预热至200-300℃,以减少模具与高温坯料接触时的热冲击,延长模具寿命并保证成形精度。多次镦拔或拔长工序能有效消除坯料内部的疏松和孔洞,提高材料的致密度,为后续热处理获得均匀的马氏体组织奠定坚实的物理基础。
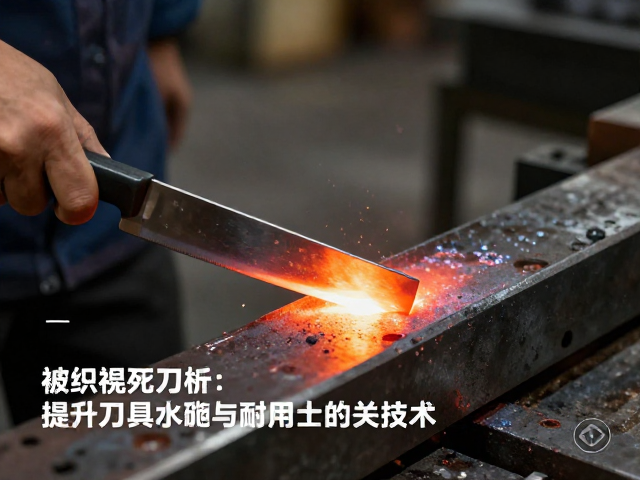
锻造后热处理与组织重构
热锻成形后的刀具坯件必须立即进行退火处理,以消除锻造应力并降低硬度,便于后续机械加工。退火工艺通常包括缓慢加热至820-850℃,保温一定时间后随炉冷却,使碳化物球化,形成均匀分布的粒状珠光体组织。这种组织不仅切削加工性能好,还为淬火提供了理想的原始组织,确保淬火时奥氏体成分均匀。若退火不充分,残留的网状碳化物或魏氏组织会导致淬火后硬度不均,出现软点或裂纹。
淬火是提升刀具硬度的核心工序,需根据钢材成分精确控制加热温度和冷却介质。高碳不锈钢通常在1000-1050℃下加热后,采用油冷或空冷方式淬火,获得高硬度的马氏体基体。淬火后的马氏体硬度虽高,但脆性大且存在残余应力,必须通过回火处理来调整性能。回火工艺分为低温、中温和高温回火,刀具通常采用低温或中温回火,温度范围在180-220℃之间,以平衡硬度与韧性。多次回火可促使残余奥氏体转变,消除内应力,稳定尺寸,确保刀具在长期使用中保持几何形状的稳定性。
表面精整与性能验证
热处理后的刀具需经过精密磨削和抛光,以去除氧化皮并达到规定的表面粗糙度。表面质量直接影响刀具的耐腐蚀性能和刃口保持性,细微的划痕或凹坑可能成为腐蚀起始点或应力集中源。精整过程中需严格控制磨削参数,避免磨削烧伤导致表层硬度下降或产生微观裂纹。对于高性能刀具,还需进行喷丸强化处理,在表面引入压应力,进一步提高疲劳强度和抗腐蚀能力。
性能验证环节需通过硬度测试、金相检验及实际切削实验进行全面评估。硬度测试通常采用洛氏硬度计或维氏硬度计,数据需符合材料标准规定范围,如HRC 58-62。金相检验用于观察碳化物分布、晶粒大小及马氏体针叶形态,确保无过热、过烧或脱碳现象。实际切削测试则模拟真实使用场景,评估刀具的耐磨性、抗崩口能力及刃口保持性。只有通过严格验证的刀具才能流入市场,确保其硬度与耐用性满足专业用户需求。