
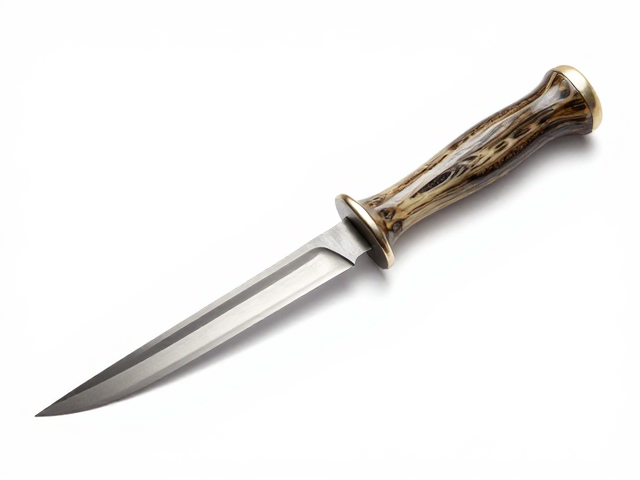
鹿角柄开刃的形态塑造与角度控制
鹿角材质具有独特的纤维结构,其硬度与韧性远超普通木材,因此在开刃初期必须选择合适的磨具。推荐使用粒度在600至1000目的金刚石磨盘进行初步去料,这一阶段的目标并非获得镜面效果,而是确立刃口的几何形状。操作时需保持手腕稳定,以稳定的压力将鹿角柄根部与刃身连接处打磨出平滑的过渡区,避免出现突兀的棱角,这直接影响后续持握时的贴合度。
在角度控制方面,鹿角开刃通常采用15至20度的单面或双面前角,具体数值需根据鹿角本身的密度微调。由于鹿角内部可能存在天然的气孔或密度不均,磨削过程中需频繁观察接触面的反光情况,当反光带均匀连续时,说明当前角度已保持一致。切忌盲目加大推力,过大的压力会导致鹿角表面产生微裂纹,破坏材质的完整性,因此轻柔且持续的滑动研磨是保持材料结构稳定的关键。
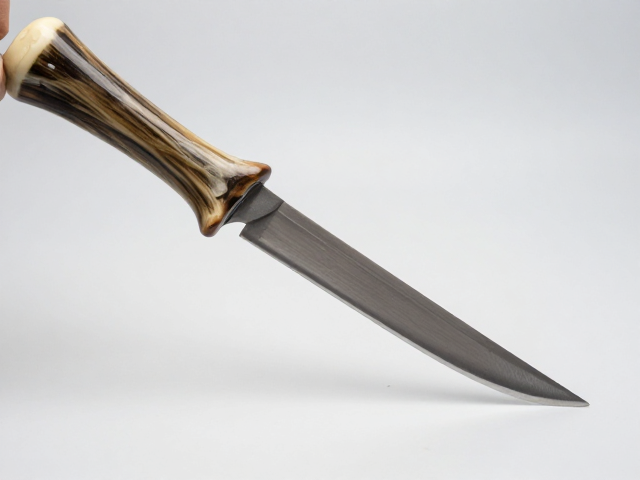
研磨膏的分步应用与微观修整
当粗磨阶段完成,刃口已具备基本锋利度后,需引入不同目数的研磨膏进行微观修整。首先使用3微米的氧化铝或碳化硅研磨膏配合皮革或硬皮垫,对刃口进行去毛刺处理。这一步骤能消除粗磨留下的微小卷刃,使刃口边缘更加圆润且不易崩口。研磨时需保持研磨膏薄涂,通过反复的推拉动作,让颗粒均匀填充并切削刃口的微观不平处,此时手感应明显变得顺滑,阻力均匀。
随后过渡到0.5微米甚至更细的金刚石研磨膏,这一步骤旨在提升刃口的微观平整度,为极致锋利奠定基础。使用高硬度的牛皮或麂皮作为承载介质,将研磨膏均匀涂抹后,以极小的压力进行精磨。重点在于保持研磨路径的一致性,确保每一毫米的刃口都经过等量的切削。此阶段对环境的清洁度要求极高,灰尘颗粒若混入研磨膏,会在刃口留下不可逆的划痕,因此操作台面需保持无尘状态,并使用干净的棉布定期清理残留物。
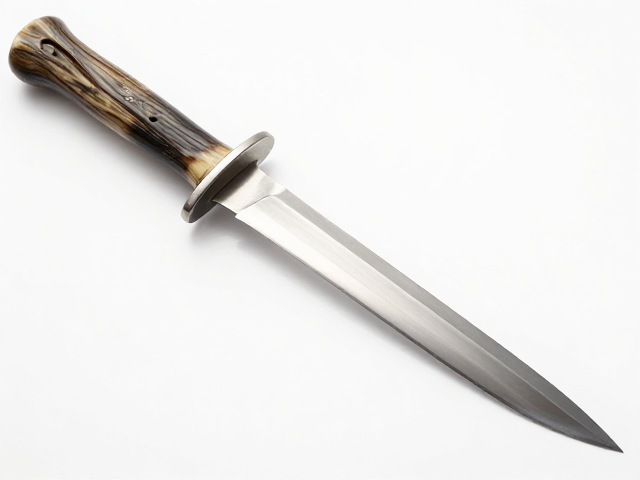
极致锋利刃口的最终抛光与检测
抛光阶段是决定刃口最终性能的关键,通常使用氧化铈抛光膏配合麂皮轮进行的镜面处理。氧化铈具有优异的抛光性能,能去除研磨膏留下的细微痕迹,使刃口达到光学级的平整。操作时需将鹿角柄与刃口接触部位轻轻贴合旋转的抛光轮,时间控制在几分钟以内,避免过热导致鹿角内部水分流失或材质变色。抛光过程中需不断调整角度,确保刃口两侧受力均匀,形成对称的亮带。
检验极致锋利度的标准在于刃口的微观形态是否完整以及切割时的阻力表现。经过上述流程处理后,刃口应呈现均匀一致的金属光泽,无肉眼可见的锯齿或缺口。在实际测试中,优质处理后的刃口可轻松切断悬挂的棉线或纸张,且切口平滑无撕裂。鹿角柄与金属刃身的结合处应无任何缝隙或粗糙感,整体过渡自然流畅,既保证了视觉上的精致美感,也提供了可靠的使用性能。