淬火冷却介质的选择与组织转变机制
包钢淬火后的低温回火工艺是调控材料微观组织、平衡硬度与韧性的核心环节。在淬火阶段,工件通过快速冷却获得高硬度的马氏体组织,但此时内部存在极大的残余应力,且马氏体本身脆性较高。若直接投入使用,极易因应力集中引发裂纹或崩刃。因此,回火处理的首要任务是在保持高硬度的前提下,通过微观结构的微调来释放内应力。对于包钢这类含碳量较高且含有较多合金元素的钢材,其淬火后的马氏体属于高碳马氏体,针叶粗大,内部孪晶密布,这种结构虽然硬度极高,但抗冲击能力薄弱。
低温回火通常将加热温度控制在150℃至250℃之间,这一温度区间恰好对应着马氏体分解的第一阶段。在此过程中,过饱和的碳原子从马氏体晶格中析出,形成细小的ε-碳化物或η-碳化物。这些纳米级的析出相均匀分布在基体中,不仅不会显著降低材料的硬度,反而能通过沉淀强化效应进一步稳固晶格结构。与此同时,淬火过程中产生的微观裂纹和宏观残余应力得到显著缓解。对于包钢生产的工模具钢或结构件,这一阶段的组织演变直接决定了最终产品的尺寸稳定性和服役寿命,是连接热处理强化与实际应用的关键桥梁。
温度参数控制对力学性能的影响
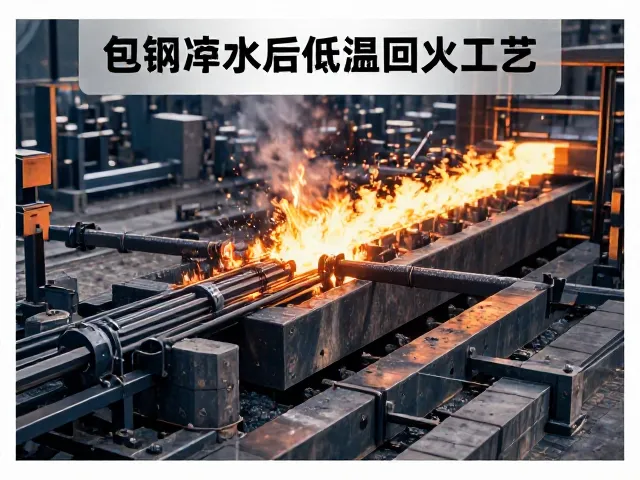
温度是低温回火工艺中最为敏感的控制变量,其波动对包钢工件的硬度保留率和韧性提升有着决定性影响。当回火温度低于150℃时,碳化物析出不充分,残余奥氏体尚未发生明显转变,工件内部应力释放有限,难以达到预期的韧性改善效果。随着温度升至180℃至200℃,碳化物析出速率加快,硬度下降幅度极小(通常控制在0.5-2 HRC范围内),而冲击韧性出现显著回升。这一温度区间对于包钢的高碳合金工具钢尤为适用,能够在维持高耐磨性的同时,有效防止脆性断裂。
若温度进一步升高至250℃以上,工艺性质发生根本性转变,逐渐向中温回火过渡。此时,马氏体中的碳原子扩散能力增强,析出相由介稳态的碳化物向稳定的渗碳体转变,基体开始发生回复过程。虽然硬度会有所下降,但材料的弹性极限和抗疲劳性能得到优化。然而,对于要求极高硬度的包钢精密零件,超过250℃的回火可能导致硬度损失过大,无法满足使用标准。因此,精确控温是工艺成功的关键,通常采用具有高精度PID控温系统的箱式电阻炉或盐浴炉,确保炉温均匀性控制在±5℃以内,避免工件因受热不均产生新的变形或应力集中。
保温时间与冷却方式的协同作用
保温时间的设定需结合工件的有效厚度与装炉量进行综合计算,以确保热透和组织均匀化。对于包钢常见的中小型工件,保温时间通常遵循“每毫米有效厚度1-2分钟”的经验法则,并设置最短保温时限以保证心部组织转变。过短的保温时间会导致表层与心部性能差异过大,形成性能梯度,影响整体服役表现;而过长的保温时间则可能引起晶粒粗化或表面氧化脱碳,削弱材料表层的力学性能。在实际生产中,需通过金相检验定期校准保温参数,确保碳化物析出的均匀性。
冷却方式对回火后的最终性能同样具有不可忽视的影响。大多数包钢工件在低温回火后采用空冷,这种方式操作简便且能有效避免淬火冷却时可能产生的二次应力。然而,对于某些高合金成分或截面尺寸变化剧烈的工件,空冷可能不足以消除回火脆性倾向。在特定工况下,可采用分级冷却或等温冷却策略,即在回火结束后将工件置于低温盐浴或油槽中缓慢冷却至室温,以进一步降低残余应力。值得注意的是,包钢中的某些合金元素(如铬、钼)可能会影响回火后的冷却敏感性,因此冷却介质的选择必须依据具体钢种的化学成分特征进行调整,严禁盲目套用通用工艺参数。
工艺缺陷分析与质量控制标准
在实际生产环境中,包钢工件在低温回火后常面临硬度不均、表面氧化及变形等质量问题。硬度不均多源于淬火冷却不充分或回火加热速度过快,导致工件内外温差过大。为解决这一问题,需优化淬火介质流速及温度,并在回火前确保工件预热充分。表面氧化则是高温长时间保温或炉气保护不当所致,对于高精度零件,可采用真空回火或保护气氛回火工艺,以维持工件表面的光洁度,减少后续打磨工序带来的尺寸误差。
变形控制是包钢厚壁或细长工件回火工艺中的另一大挑战。由于淬火后残余应力巨大,回火过程中的应力释放若不均匀,极易导致弯曲或扭曲。通过优化装炉方式,如使用专用工装夹具固定工件,或采用多次回火工艺(即第一次回火后校正,第二次回火消除剩余应力),可显著改善变形情况。此外,建立严密的质量检测体系至关重要,需定期通过洛氏硬度计检测表面与心部硬度分布,利用超声波探伤检查内部缺陷,并结合金相显微镜观察碳化物析出形态,确保每一批次工件均符合设计图纸的技术要求,从而实现性能与质量的双重稳定。