
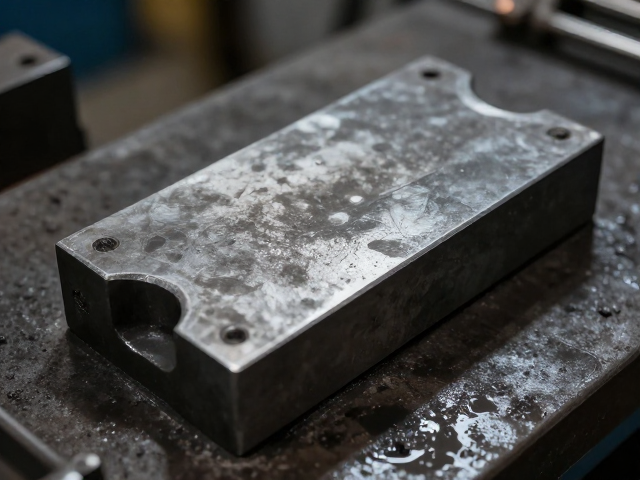
模锻件低温回火后的表面状态与清洁必要性
模锻件在经过高温成形及随后的低温回火处理后,内部应力得到释放,但表面往往残留着加工过程中产生的微量油脂、冷却介质或回火过程中可能形成的氧化色。这些残留物若不及时清除,会在潮湿环境中迅速引发点蚀或大面积锈蚀,直接降低零件的机械性能和尺寸精度。因此,回火后的第一时间处理是确保后续使用安全的关键环节,任何关于“自然风干”或“直接存放”的操作都存在极高的质量隐患。
清洁工作的核心在于彻底去除工件表面的亲水性污染物。在实际生产场景中,建议使用无水乙醇或专用工业清洗剂进行擦拭,因为水基溶液可能含有微量氯离子或杂质,长期滞留会加速电化学腐蚀。擦拭过程中需确保接触面无纤维残留,使用干净的无尘布或超细纤维布,以单向擦拭的方式带走污垢,避免反复摩擦导致污染物重新分布或划伤已形成的回火表面。
干燥处理中的水分控制与操作细节
擦干工序是防锈管理中的决定性步骤,水分是引发钢铁材料锈蚀的必要条件之一。操作时应遵循“先物理吸干、后溶剂挥发”的原则,先用干燥的压缩空气吹扫盲孔、螺纹及复杂几何形状处的积液,再使用干燥洁净的棉布或鹿皮进行表面擦拭。对于精密模锻件,需特别注意键槽、凹槽等死角区域,这些部位极易因毛细作用滞留液体,建议借助细软毛刷辅助清理,确保无肉眼可见的水渍或溶剂痕迹。
干燥环境的控制同样不可忽视。操作应在相对湿度低于60%的室内环境中进行,避免在清晨或雨后等高湿时段进行关键表面的处理。若条件允许,可使用热风枪低温(不超过50℃)辅助干燥,但需严格控制温度,防止因局部过热导致回火组织再次发生变化或产生新的热应力。干燥完成后,工件表面应呈现均匀、无斑点的金属本色,任何发白或水痕均被视为不合格,需重新进行清洁流程。
防锈介质的选择与均匀涂覆规范
选择合适的防锈介质是延长模锻件储存周期的核心。根据GB/T 11354-2018《金属覆盖层及相关工艺规范》中关于预涂防护层的建议,应选用具有良好置换性和成膜性的防锈油或气相防锈剂。对于短期周转零件,可选用薄层防锈油;对于长期库存,则需考虑具有密封性更强的封存油。严禁使用含有强酸性或强碱性成分的清洗剂作为防锈前处理,以免破坏金属基体的钝化膜。
涂覆过程需确保介质均匀覆盖所有表面,无漏涂、无堆积。可采用浸涂、喷淋或刷涂等方式,其中刷涂适用于大型或形状复杂件,但需严格控制涂层厚度,过厚会导致后续装配困难或影响尺寸精度。涂覆后需静置片刻,使防锈油中的成膜剂充分附着。对于高精度配合面,建议采用擦拭法薄涂,确保在形成保护膜的同时不改变零件的配合间隙。所有操作过程中,操作人员应佩戴洁净手套,防止汗液或皮脂污染防锈层。
包装存储环境与长期监测机制
包装材料的选择直接影响防锈效果的持久性。应使用具有防潮、透气功能的材料,如干燥的牛皮纸、聚乙烯薄膜或专用防锈纸。对于高价值或高精度模锻件,可采用真空包装或充氮包装,以隔绝氧气和湿气。包装前需确认工件表面完全干燥且无指纹,包装物内部不得混入干燥剂以外的其他杂物,避免物理接触导致表面损伤。
存储环境应保持通风、干燥、温度恒定,避免阳光直射和剧烈温差变化。仓库地面需铺设防潮垫层,货架应距离地面一定高度,防止地面湿气上升影响底层货物。建立定期的巡检机制,检查包装完整性及工件表面状态,一旦发现包装破损或轻微锈迹,应立即隔离并重新进行清洁、干燥和防锈处理。通过标准化的操作流程和环境控制,可有效维持模锻件在低温回火后的最佳状态,确保其在后续加工或使用中的可靠性。