钢材选择与锻造基础
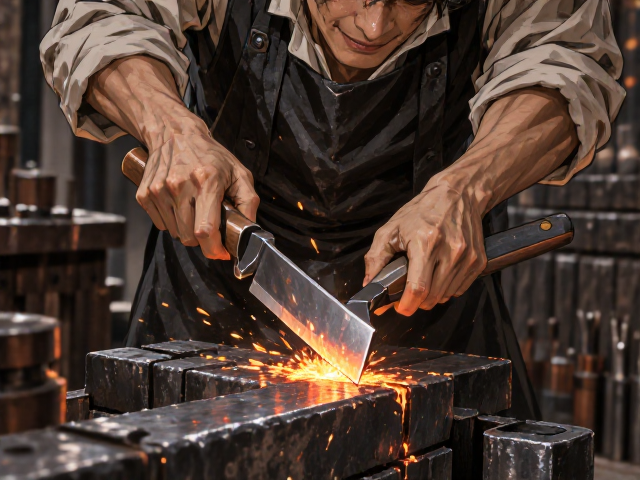
手工刀具的锋利程度与保持性,首要取决于原材料的金相结构。市面上常见的440C、D2或更高端的粉末钢如M4、CPM154,其碳含量和合金元素比例直接决定了刀具能达到的最高硬度区间。对于重载切割场景,高碳高合金钢能提供更强的抗冲击性和耐磨性,这是基础物理属性的硬性约束。在锻造过程中,均匀的铁素体与碳化物分布至关重要,任何可见的裂纹或严重的偏析都会成为日后崩刃的隐患,因此选材需确保无杂质、无内部缺陷。
锻造后的初步成型需要配合正确的加热与冷却节奏。使用感应加热或炉火加热时,需严格监控钢材颜色变化,避免过热导致晶粒粗大。冷却介质通常选用机油或专用淬火油,冷却速度需根据钢材特性精确计算,过快易裂,过慢则硬度不足。这一阶段的核心在于获得均匀的马氏体组织,为后续的热处理奠定坚实微观基础,而非追求表面的美观,内部结构的致密性才是决定锋利度的隐形基石。
淬火工艺的关键控制
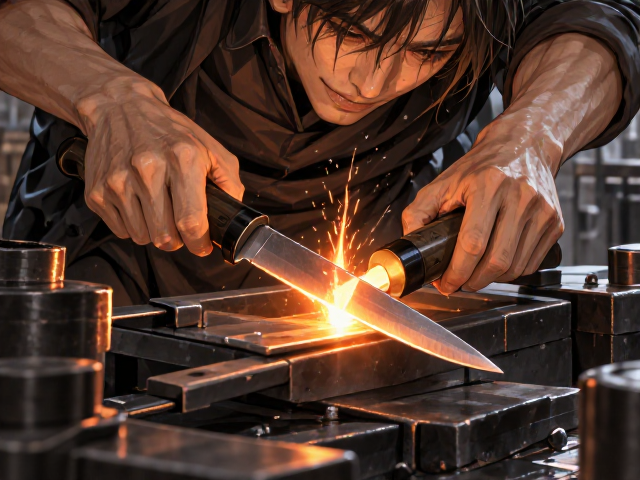
淬火是赋予刀具硬度的核心环节,其成功与否直接决定了刀具能否达到预期的锋利保持力。将钢材加热至临界温度以上,使其完全奥氏体化后,迅速浸入冷却介质中。这一过程必须极其迅速且平稳,避免钢材在冷却过程中因震动或移动不均导致应力集中。对于重载切割刀具,通常建议采用等温淬火或分级淬火工艺,以减小内应力,防止刀身扭曲或开裂,确保每一寸刃口都能均匀硬化。
冷却至室温后,钢材内部处于高应力状态,必须进行回火处理以释放应力并调整硬度。回火温度与时间的控制需极为精准,低温回火(150-200°C)适用于需要极高硬度的精密切割刃,而中温或高温回火则能提升韧性,更适合重载切割中可能遇到的冲击负荷。多次回火(通常两次至三次)能确保残余奥氏体充分转化为马氏体,稳定刀具尺寸和性能。只有经过严密的回火曲线计算与执行,刀具才能在锋利与耐用之间找到最佳平衡点。
研磨与刃口细化
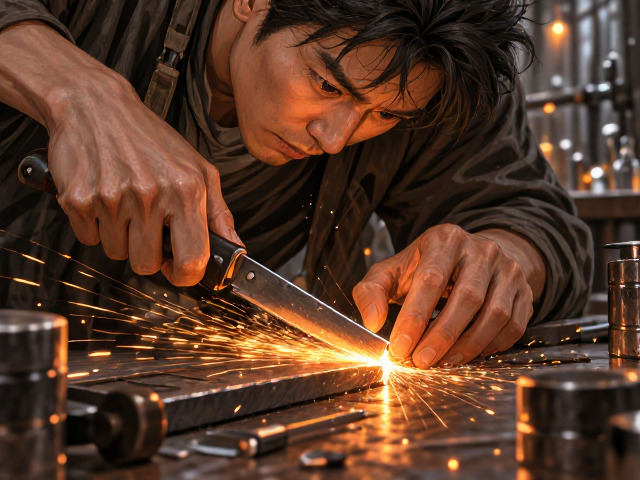
热处理完成后的研磨是决定最终锋利度的直观环节。使用不同目数的金刚石磨盘或砂纸,从粗磨到精磨逐步去除表面氧化皮和瑕疵。对于重载切割刀具,刃口角度需经过精密计算,通常前角较大以利于切入,后角适中以支撑刃口。研磨时需保持角度恒定,避免产生“卷刃”或“牛痕”,这些微观缺陷会严重影响切割的顺滑度。刃口线必须笔直且连续,任何微小的缺口都会在切割高纤维材料时迅速扩大。
精磨阶段推荐使用极细的粒度(如12000目以上)配合皮革或软木进行去毛刺处理。这一步骤并非为了抛光美观,而是为了消除刃口最尖端因研磨产生的微小翻边。通过侧光观察,刃口应呈现为一条均匀、无反光的细线。这种微观层面的极致处理,能显著降低切割时的摩擦力,使刀具在接触物体瞬间即可切入,而非通过挤压破坏材料。锋利的本质,在于刃口微观几何形状的完美呈现与表面光洁度的极致追求。