
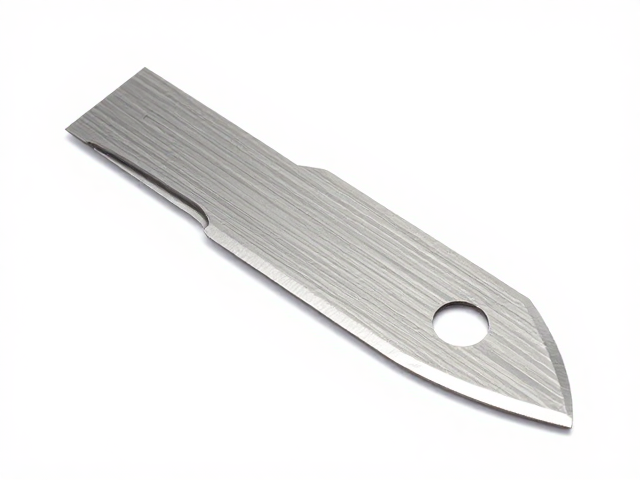
平口刀标准替换刀片的核心选型逻辑
在精密加工场景中,平口刀(即铣刀)的刃口状态直接决定了切削效率与表面质量,而选择标准替换刀片并非简单的尺寸匹配,而是需要综合考量基体材质、涂层工艺以及几何角度。工业级平口刀通常采用硬质合金作为基体,其抗弯强度与耐磨性需与加工材料形成对应关系。例如,加工铝合金时,高硬度且表面光滑的涂层能减少积屑瘤;而面对不锈钢或高温合金,则需要选择韧性更高、耐热性更强的涂层体系,以应对高温高压的切削环境。
几何角度的选择同样至关重要,前角的大小影响着切削力与散热效果。大前角设计使得切削轻快,适合精加工或软材料,能显著降低振动;小前角则增强了刃口强度,适用于粗加工或硬度较高的材料。此外,刀片的槽型设计决定了切屑的流向与排出效率,正确的槽型能确保切屑顺利折断并排出,避免缠绕刀具导致工件表面划伤或刀具崩刃,这是维持加工稳定性的基础物理条件。
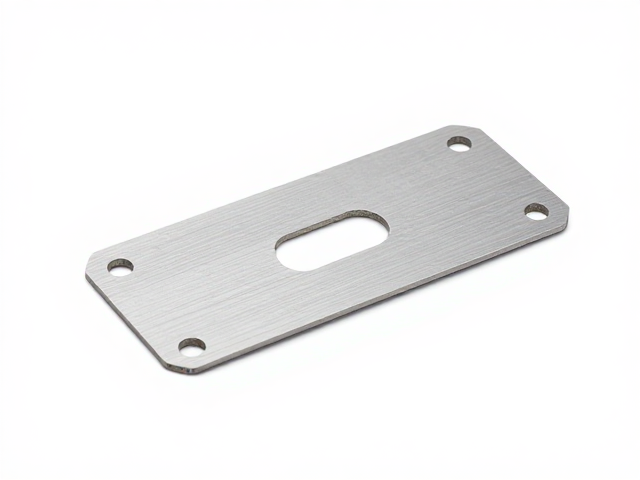
模块化设计在安装与换刀中的效率优势
模块化刀柄系统通过标准化的连接接口,实现了刀具组件的快速对接与分离,彻底改变了传统整体式刀具维护困难的痛点。这种设计允许用户仅更换磨损的刀片部分,而保留昂贵的刀柄主体,大幅降低了长期使用的耗材成本。在安装过程中,高精度的定位销与锁紧结构确保了每次更换刀片后的重复定位精度,通常可达到微米级别,这对于需要频繁换刀以保持加工精度的多品种小批量生产模式极具价值。
高效的安装机制往往依赖于创新的锁紧技术,如内六角螺丝或快速夹爪结构,这些设计使得非专业人员也能在数秒内完成刀片的更换与紧固,减少了停机等待时间。由于消除了传统刀具研磨所需的复杂工艺,生产线能够保持连续运转。模块化组件的通用性还体现在不同长度、直径刀柄与同一规格刀片的兼容上,企业可根据加工深度灵活组合,无需为每种工况单独采购整刀,优化了库存管理的复杂度。
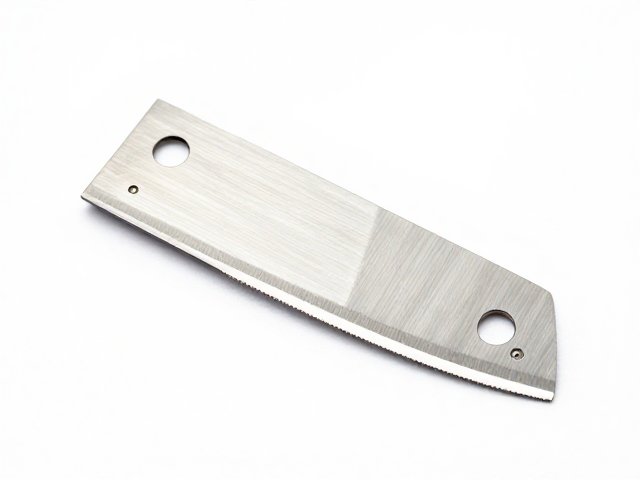
确保真实数据与合规使用的关键细节
在实际应用中,刀具的寿命与切削参数紧密相关,需依据材料硬度与机床刚性设定合理的转速与进给速度。以常见的45#钢为例,使用涂层硬质合金平口刀进行半精加工时,切削速度通常维持在80-120米/分钟区间,进给量控制在0.1-0.2毫米/转,这些基础参数需根据具体机床功率进行微调,不可盲目套用通用值。刀具的径向跳动误差直接影响加工精度,安装前需使用千分表检测刀柄端面跳动,确保误差控制在0.01毫米以内,这是保证加工表面粗糙度达标的前提。
维护与存储也是延长刀具寿命的重要环节,刀片应存放在干燥、无尘的环境中,避免与硬物直接接触造成刃口微观损伤。定期检查刀柄锥面及定位面的清洁度,防止油污或金属屑影响锁紧力,导致加工过程中出现松动或振动。对于高精度加工任务,建议建立刀具使用记录,跟踪每片刀片的切削时长与磨损情况,通过数据分析优化更换周期,从而在保障加工质量的同时,实现成本与效率的最优平衡。