
高碳钢基材的选择与热处理工艺规范
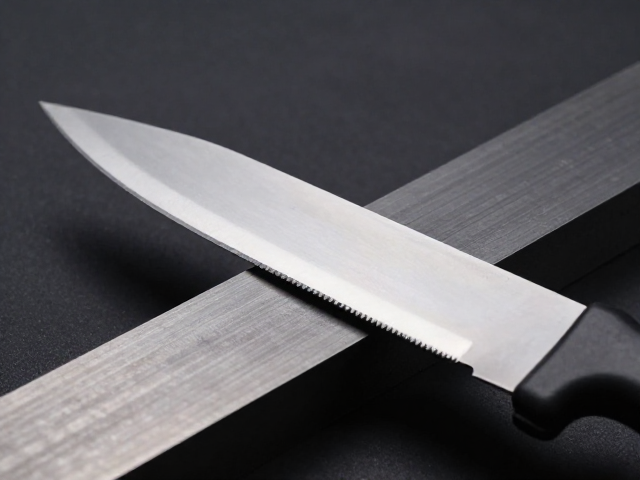
固定刀刃包装开箱刀的制造起点在于基材的甄选,工业级产品通常选用高碳不锈钢或经过特殊处理的合金钢,以确保刃口在高频次使用下仍具备优异的耐磨性与抗腐蚀性。钢材的碳含量通常控制在0.6%至1.0%之间,这一区间能在硬度与韧性之间取得最佳平衡,避免因材质过脆导致崩刃,或因材质过软造成卷刃。原材料入库后需经过严格的光谱分析,确认化学成分符合既定公差范围,这是后续加工工序稳定性的物理基础。
热处理工艺是决定刀具核心性能的关键环节,通常包括淬火、回火及表面硬化处理。通过控制加热温度曲线和冷却介质,使钢材内部金相组织转变为马氏体,从而获得预期的硬度指标。随后进行的低温回火处理能有效消除内应力,提升刀具的抗冲击能力。这一过程需配合精密的温度控制系统,确保整批产品的一致性,任何温度波动都可能直接影响刃口的微观结构,进而影响切割效率与使用寿命。
精密冲压成型与刃口研磨标准
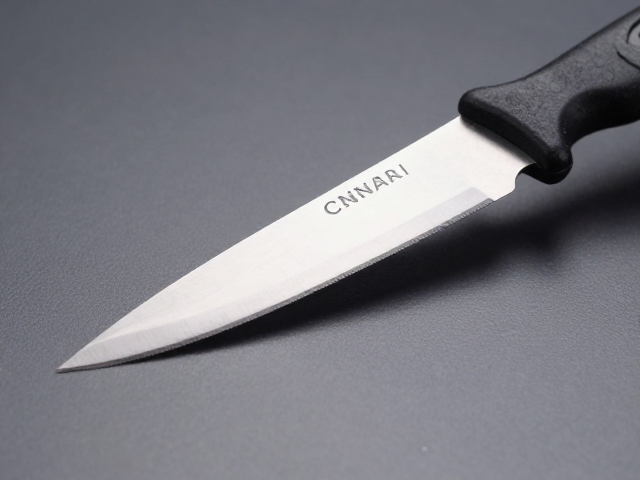
刀身的成型多采用高精度模具冲压工艺,利用自动化冲压设备将钢板一次性压制出预定形状,这种方式能保证产品尺寸的一致性与边缘的光洁度。模具的精度直接决定了刀身的厚度均匀度及整体结构强度,因此模具需定期进行磨损检测与维护。冲压后的刀身需经过去毛刺处理,消除因切割产生的微小金属屑,防止其在后续组装或使用中造成安全隐患或影响美观。
刃口研磨是赋予刀具切割能力的核心步骤,现代生产线多采用多道次自动研磨技术,从粗磨到精磨逐步细化刃面。刃口角度通常设定在20至30度之间,这一角度设计兼顾了切入阻力与刃口强度,适用于大多数纸箱、胶带等包装材料。研磨过程中需实时监控刃口宽度,确保刃口平直无缺口。经过研磨的刃口需经过显微镜检测,确认无微观裂纹或崩点,以保证切割过程的平滑与精准。
人体工学手柄设计与组装质量控制
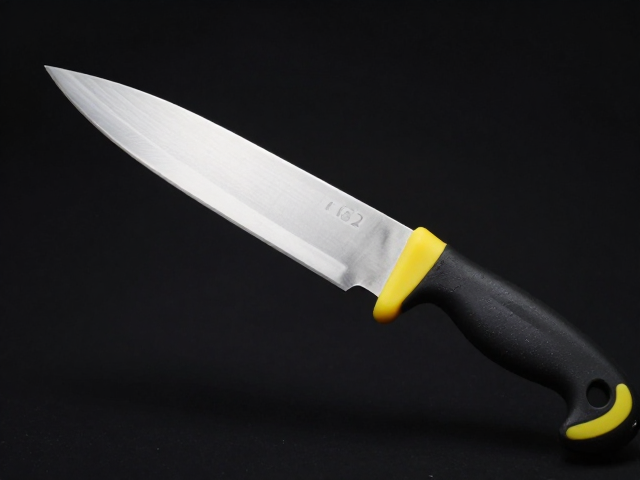
手柄部分多采用ABS工程塑料或橡胶材质,通过注塑成型工艺制作,表面常设计有防滑纹理以增加握持摩擦力。手柄内部设有卡槽结构,与刀身尾部进行紧密配合,确保在施加切割力度时刀身不会发生松动或移位。注塑过程中需严格控制冷却时间与压力,防止手柄出现缩水、变形或气泡等缺陷,影响整体结构的稳固性。部分产品会在手柄末端设计挂孔或磁吸结构,便于工作场景中的收纳与取用。
组装工序要求所有部件在无尘环境下进行,防止灰尘颗粒混入连接处影响耐用性。组装完成后,需对成品进行严格的结构强度测试,模拟不同角度和力度的切割动作,检查刀身与手柄连接处的稳固性。同时,进行刃口锋利度抽检,确保每把刀具均符合出厂切割标准。包装环节需使用环保材料,并标注清晰的使用说明与安全警示,确保产品在流通与使用过程中的安全性与可追溯性。