
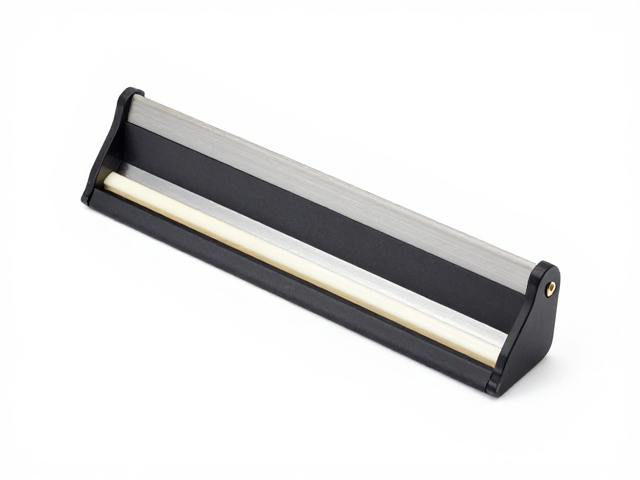
刮膜刀核心结构与拆卸前的安全准备
刮膜刀作为印刷与裁切设备中的关键易损件,其结构通常由高硬度合金刀片、固定压板以及调节螺栓三部分紧密配合而成。在实际操作中,许多用户容易忽视拆卸前的断电与锁定步骤,这极易导致设备意外启动或部件突然弹开,造成人身伤害或设备损坏。务必在设备完全停止运行并切断主电源后,使用专用的内六角扳手松开固定螺栓,切勿在设备通电或气压未释放的情况下强行撬动刀片,以免因金属疲劳或应力释放引发崩刃或飞溅伤人。
拆卸过程中需特别注意刀片边缘的微观结构,现代刮膜刀多采用双面或多刃设计,一旦单侧磨损或崩缺,需整体更换而非局部打磨。旧刀片表面通常附着大量油墨残留或胶渍,这些硬质颗粒在拆卸时可能划伤设备底座或影响新刀片的贴合精度。建议使用无尘布配合专用清洁剂清理安装位,确保金属接触面平整无异物,这是保证后续印刷品边缘光洁度与裁切精度的基础前提,任何细微的杂质堆积都可能导致印刷出现重影或裁切毛边。
新刀片的精准安装与平行度校准
安装新刮膜刀时,平行度校准是决定印刷质量的核心环节。将新刀片放入卡槽后,先用手轻轻按压确保刀片完全贴合底座,随后对角线交替拧紧固定螺栓,采用分次、渐进的方式施加扭矩,避免一次性锁紧导致刀片受力不均产生形变。使用塞尺或专用平行度检测规,检查刀片上下边缘与设备导轨的间隙,标准间隙通常控制在0.02-0.05毫米之间,具体数值需严格参照所使用设备的出厂技术参数,过紧会导致刀片过快磨损,过松则会在印刷过程中因震动产生频闪或条纹。
校准过程中需配合设备运行状态进行动态测试,静态校准合格并不意味着动态印刷完美,需观察设备在低速运行下的刀片稳定性。调整时若发现刀片出现微小翘曲,需检查固定压板的平整度及螺栓孔位是否有变形,必要时需更换压板或重新加工安装位。安装完成后,务必清理刀片表面的防锈油膜及加工残留的金属屑,这些污染物若进入印刷路径,会直接污染油墨或划伤承印材料,导致成品出现明显的脏点或划痕,影响整体良品率。
印刷裁切过程中的常见故障排查
印刷过程中若出现边缘发虚或裁切不齐,首要排查对象即为刮膜刀的状态。刀片钝化是常见诱因,表现为印刷线条边缘出现毛刺或裁切处纸张纤维拉丝,此时需重新研磨或直接更换新刀片,切勿继续使用已钝化的刀片强行作业,这会加速设备其他部件磨损并导致废品率飙升。同时,需检查刀片安装角度,角度偏差会导致刮墨不均匀,特别是在大面积实地印刷中,微小的角度误差会被放大为明显的色差或密度不均,需通过微调螺丝精确修正刀片与网版或承印物的接触角。
油墨干燥速度与粘度异常也会间接影响刮膜刀的工作效果,过干的油墨会在刀片表面结皮,形成硬质堆积点,导致印刷出现白点或断墨;过稀的油墨则可能渗透至刀片与底座缝隙,长期积累后腐蚀金属表面,影响刀片固定稳定性。当发现印刷品出现周期性瑕疵时,需检查刀片是否有隐性裂纹或崩缺,这些微观损伤在肉眼观察下难以发现,但会在高速运转中定期干扰印刷过程。此时应停机仔细检查刀片全貌,必要时使用放大镜观察刃口状态,确认无结构性损伤后方可重新投入生产,以规避批量性质量事故。