
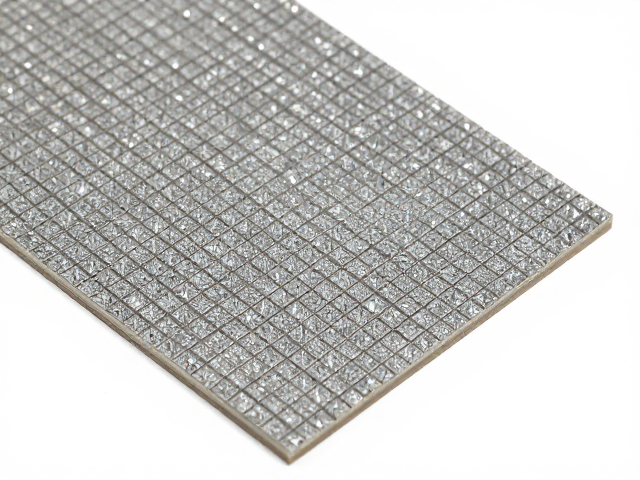
材料特性与前期准备
Micarta层压板由棉布或亚麻布浸渍酚醛树脂后高温压制而成,这种结构赋予了材料极高的硬度、耐冲击性以及优异的绝缘性能。在制作马赛克钉时,材料表面的天然纤维纹理是核心视觉要素,因此选材需避开严重气孔或分层瑕疵的次品。准备阶段需确保板材厚度均匀,通常推荐1.5mm至3mm厚度,以便后续加工出尺寸稳定的微型构件。工具方面,高精度线锯、微型台钳、细粒度砂纸(从200目至2000目)以及无水酒精是基础配置,操作环境的防尘与固定稳定性直接决定成品精度。
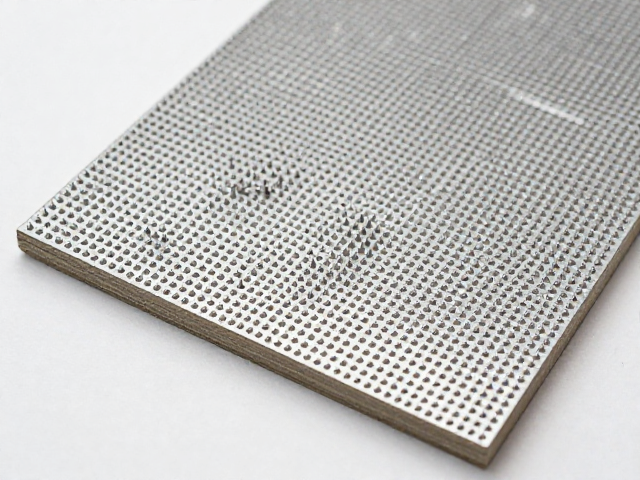
切割成型与边缘处理
将Micarta板材切割为预定尺寸的方块或几何形状是制作的第一步,使用细齿线锯可减少材料崩边。切割过程中需保持匀速,避免局部过热导致树脂软化或边缘发白。切割后的坯料边缘通常较为粗糙,需通过手工打磨逐步细化。先使用较粗砂纸去除锯痕,再逐步过渡到细砂纸,打磨过程中需定期蘸取无水酒精清洁表面,以观察纹理清晰度并防止粉尘堆积影响判断。对于马赛克钉的拼接面,需确保打磨平整,以便后续组装时缝隙均匀。
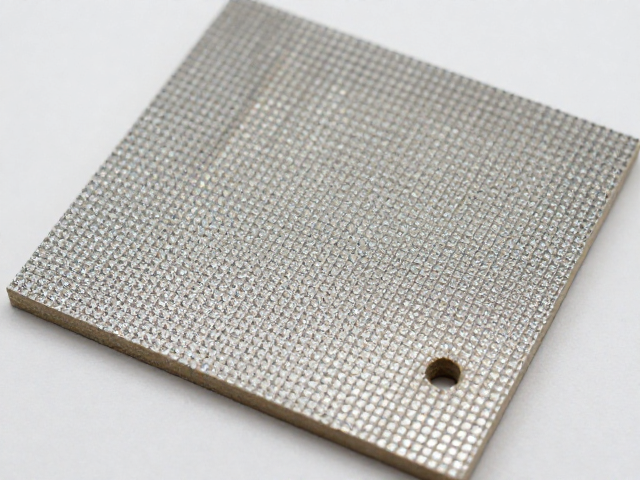
隐藏销钉孔位定位
隐藏销钉工艺的核心在于精确的孔位定位,通常采用对角线或中心对称布局以平衡受力。使用高精度钻头和台钻进行钻孔,钻头直径需略小于销钉直径,以确保紧密配合。对于Micarta这类硬质材料,钻孔时需施加稳定且适中的压力,避免钻头偏移或材料碎裂。孔深控制至关重要,需根据销钉长度精确计算,确保销钉完全嵌入且不超出材料表面。钻孔后需清理孔内粉尘,可使用压缩空气或软刷处理,确保粘接面洁净无杂质。
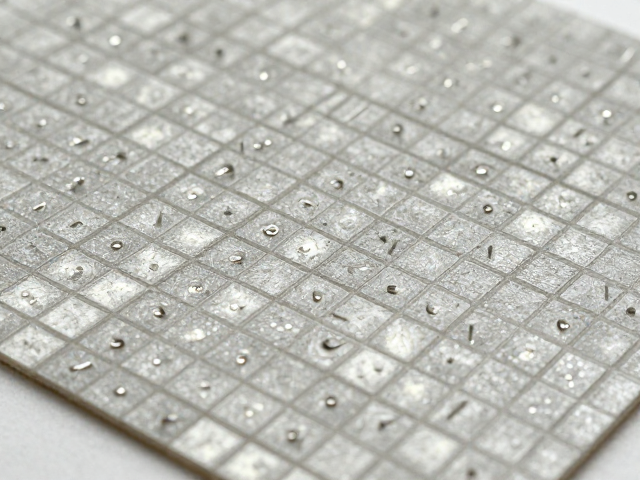
销钉嵌入与粘接固定
选用高强度环氧树脂或专用木工胶作为粘接剂,将销钉嵌入预制孔位。胶水量需严格控制,过多会导致溢出污染表面,过少则影响粘接强度。嵌入销钉时需施加轻微压力,确保销钉与孔壁完全贴合,随后清理溢出的胶水。固化过程中需保持环境温度稳定,避免震动影响粘接效果。对于大型或受力较大的马赛克结构,可采用多点销钉加固,分散应力集中。固化时间需严格遵循胶水说明书,通常需24小时以上才能达到最佳强度。
表面打磨与纹理呈现
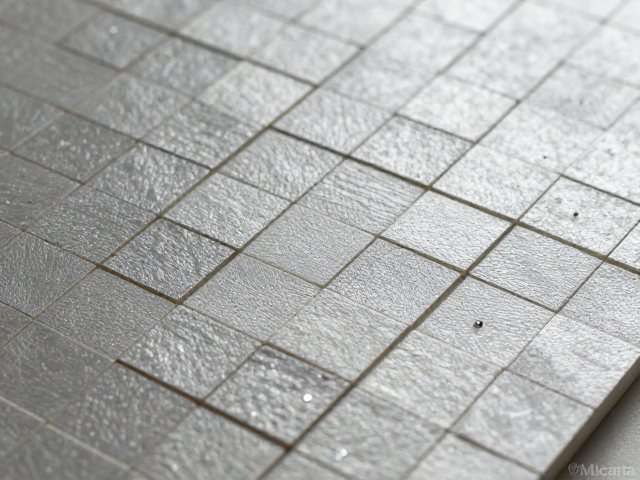
销钉嵌入并固化后,需对整体表面进行精细打磨,使销钉与Micarta表面平齐。使用不同目数的砂纸逐步打磨,从粗磨到细抛,过程中需不断检查平整度。打磨时需特别注意销钉与板材交界处的过渡,避免出现台阶或凹陷。随着打磨深入,Micarta内部的纤维纹理将逐渐显露,形成独特的马赛克视觉效果。最终阶段可使用高目数砂纸或抛光膏进行表面处理,提升光泽度与触感,同时保护材料表面免受环境侵蚀。
成品组装与结构稳定性
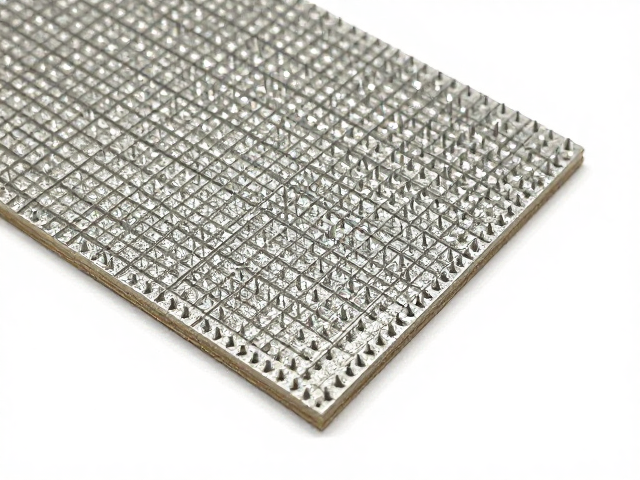
单个马赛克钉制作完成后,需进行组装测试,检查各部件间的契合度与整体结构稳定性。对于复杂图案,可采用临时夹具固定,确保拼接缝隙均匀一致。组装时再次使用少量胶水固定各部件,确保长期使用的可靠性。成品需经过严格的外观检查,确认无裂纹、变形或胶水残留。最终产品应具备良好的机械强度与美观性,适用于装饰面板、乐器配件或高端手工制品等领域。