
锤锻延展工艺对钢材微观结构的重塑
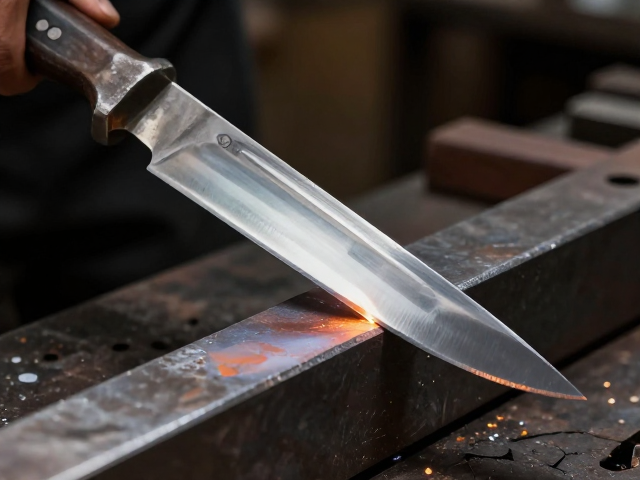
锤锻并非简单的塑形过程,而是通过机械力改变金属材料内部晶粒形态的关键步骤。在反复的锻打与延展中,钢材内部的夹杂物被破碎并均匀分布,粗大的晶粒逐渐细化,这种微观层面的致密化直接提升了材料的整体韧性。未经充分锻打的钢材往往存在疏松或成分偏析,在承受冲击载荷时容易产生微观裂纹,而经过精细锤锻的刀坯,其纤维组织如同层层叠压的织物,能够有效阻碍裂纹的扩展路径。
这一物理变化决定了刀具在长期使用中的抗崩口能力。当刀刃在切割硬物或处理含纤维食材时,微观结构的致密性使得应力能够均匀分散,而非集中在某一点导致断裂。匠人在锻造过程中通过控制锤击的力度和频率,调整钢材的密度与延展性,使得刀具既具备足够的硬度以维持锋利,又拥有必要的弹性以应对剧烈冲击。这种基于材料本质的性能优化,是后续热处理和研磨能够发挥最大效能的基础前提。
回火工艺对硬度与韧性的平衡调控
回火是消除淬火应力、稳定微观组织的核心环节,其温度设定直接决定了刀具最终的服役性能。当钢材经过高温淬火后,内部形成极硬但脆性的马氏体结构,若直接使用极易崩刃。通过将刀具重新加热至150至300摄氏度的区间进行回火,碳原子得以从过饱和固溶体中析出,形成细小的碳化物,从而降低内应力,提升材料的韧性。不同含碳量的钢材对回火温度的响应不同,高碳钢通常需要更精细的温度控制以在保持锋利度的同时防止脆断。
回火时间的长短与冷却方式同样会影响最终性能。缓慢冷却有助于应力彻底释放,而快速冷却可能在某些合金钢中引发二次硬化效应。匠人通常依据刀具的使用场景选择回火曲线,例如高频使用的厨刀可能需要较低温度的回火以维持极致锋利,而户外生存刀则倾向于较高温度回火以增强抗冲击性。这种对热力学过程的精准把控,使得刀具能够在硬度与韧性之间找到最佳平衡点,避免出现“硬而易碎”或“韧而不耐磨”的极端情况。
刃口角度对接触应力与磨损模式的影响
刃口角度决定了刀刃与被切割物体接触时的几何形态,直接影响切入阻力与刃口强度。较小的刃角(如15-15度)形成的刀刃更为纤细,切割时接触面积小,阻力低,能实现如手术刀般的精准切割,但这种结构在面对硬物或侧向受力时,微观刃口容易因应力集中而发生卷曲或崩缺。相反,较大的刃角(如25-30度)增加了刃口的支撑体积,显著提升了抗冲击能力和耐用度,适合处理骨骼或硬质材料,但切割时的阻力相应增加。
选择合适的刃角需要结合钢材特性与使用场景进行权衡。高硬度钢材配合小角度可发挥其锋利优势,但需避免不当受力;低硬度或韧性较高的钢材则更适合较大角度以弥补材料硬度的不足。研磨过程中,角度的一致性至关重要,微小的角度偏差会导致受力不均,加速局部磨损。匠人通过精确控制研磨盘或砥石的角度,确保刃线两侧对称,使切割力均匀分布,从而延长刀刃保持锋利的时间。
工艺协同对刀具寿命的决定性作用
锤锻、回火与刃磨并非孤立存在的工序,而是相互制约、协同作用的系统工程。优质的锻造就为回火提供了均匀的组织基础,而恰当的回火则为刃磨提供了理想的物理状态。如果锻打不足导致组织疏松,即使回火完美,刃口在受力时仍可能因基体强度不足而失效;如果回火不当导致残余应力过大,研磨时可能出现隐性裂纹,在使用过程中迅速扩展至断裂。只有当微观结构的致密性、热处理的平衡性以及几何角度的合理性达到统一,刀具才能展现出最佳的综合性能。
刀具寿命的延长依赖于整个制造链条中对细节的极致追求。从钢材成分的纯净度到锻打火候的控制,从回火炉温的波动到研磨角度的微调,每一个环节都影响着最终产品的表现。使用者在保养过程中,应避免对经过精密工艺处理的刃口造成额外的机械损伤,同时根据钢材特性选择合适的磨刀工具与技巧,以维持刃口几何结构的完整性。这种从制造源头到使用终端的全周期管理,才是确保持久锋利与长久使用的根本所在。