
精准落线的源头控制与材料预处理
皮具打版间的尺寸控制并非始于裁剪,而是始于对原材料物理特性的精准预判。不同批次、不同产地甚至同一张皮料的不同部位,其延展率和收缩率存在显著差异。专业的修边前处理要求工匠在操作前对皮料进行严格的含水率测试与静置回软,确保材料处于稳定的物理状态。若直接使用未经充分松弛处理的皮料进行裁切,后续因应力释放导致的形变会直接破坏版型尺寸,这种由材料内应力引发的误差往往远超机械公差范围。
在图纸转化为实物的过程中,激光定位与高精度模板的应用是消除人为视觉误差的关键环节。传统的手工划线容易因视线角度和笔尖粗细产生偏差,而采用高精度CNC雕刻模板或经过校准的激光投影辅助定位,能将划线误差控制在毫米级甚至更细。工匠需确保模板与皮料边缘紧密贴合,避免滑动,同时利用锋利的专用裁刀一次性切断,防止因多次修割导致的边缘磨损和尺寸缩减。这种从源头锁定几何形态的做法,为后续工序奠定了严密的尺寸基础。
修边刀具的标准化维护与力度管理
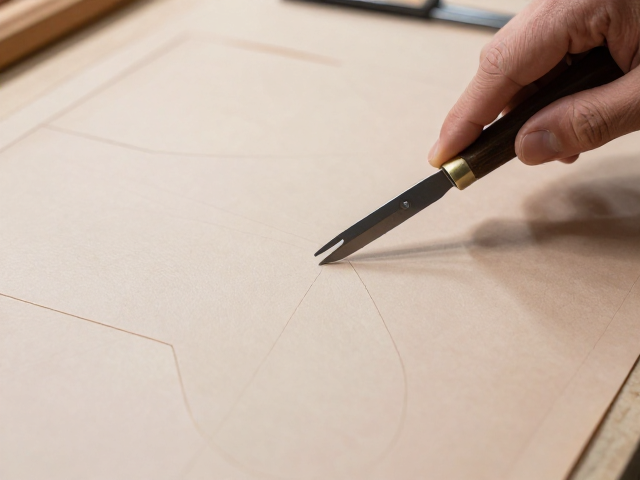
修边刀具的状态直接决定了边缘处理的精度与一致性。高频使用的修边刀、修边轮及打磨砂带会因磨损导致切削半径发生变化,进而影响最终成品的尺寸贴合度。建立严密的刀具维护日志,规定每完成一定数量的工序后必须对刀具进行研磨、更换或校准,是维持尺寸稳定性的核心措施。工匠需定期使用千分尺或专用量具检测修边轮的直径磨损情况,确保切削面始终符合标准规格,避免因刀具钝化导致的拉扯变形或切削不均。
操作过程中的力度控制与手法稳定性是另一大变量。修边并非简单的切割,而是需要工匠根据皮料厚度、硬度动态调整施力角度和速度。过大的下压力会导致皮料纤维压缩变形,过轻则造成边缘毛糙或尺寸残留。标准化作业要求工匠保持手腕稳定,采用匀速、平稳的动作沿线条推进,并在遇到皮料瑕疵或厚度变化区域时适当调整手法,避免局部过度切削。通过长期训练形成的肌肉记忆,能显著降低因手法波动带来的随机误差,使每一处修边都具备可重复的精准度。
关键节点的中段检测与动态修正
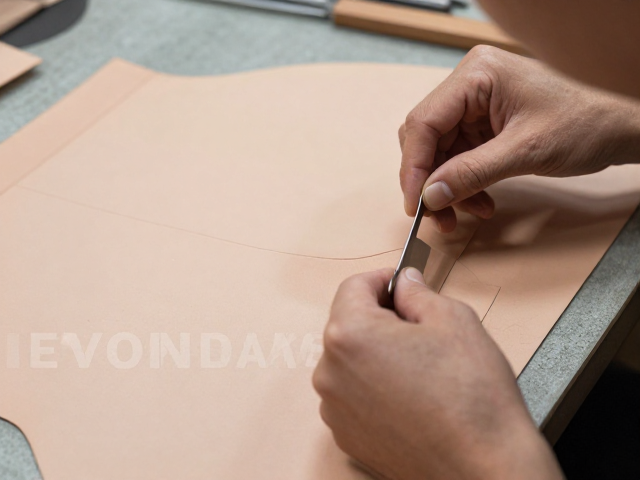
尺寸控制不能仅依赖最终检验,中段检测机制能在误差累积前及时介入。在修边完成初步轮廓后,需立即使用高精度数显卡尺、游标卡尺或专用检具对关键受力点和拼接位进行尺寸复核。这一环节重点核查对角线长度、边长公差以及孔位距离,一旦发现偏差超出允许范围(通常行业精密标准为±0.5mm以内),需立即分析是裁切误差还是修边过度所致,并进行微调修正。这种过程控制避免了错误流入下一道工序,防止小误差在多层皮料叠加后被放大为无法挽回的成品缺陷。
动态修正策略强调对异常数据的快速响应与工艺参数调整。当中段检测发现系统性偏差时,需追溯至裁切模板、刀具状态或操作手法等多个环节进行排查。例如,若连续多个部件在同一方向出现尺寸偏大,可能暗示模板安装松动或刀具磨损不均;若随机分布的微小偏差,则可能源于皮料局部密度不均。通过建立详细的误差记录表,工匠可识别出血线模式,及时调整下一批次的操作参数,如修正模板定位点、更换新刀具或调整修边速度,从而在动态生产中维持高度的尺寸一致性。