
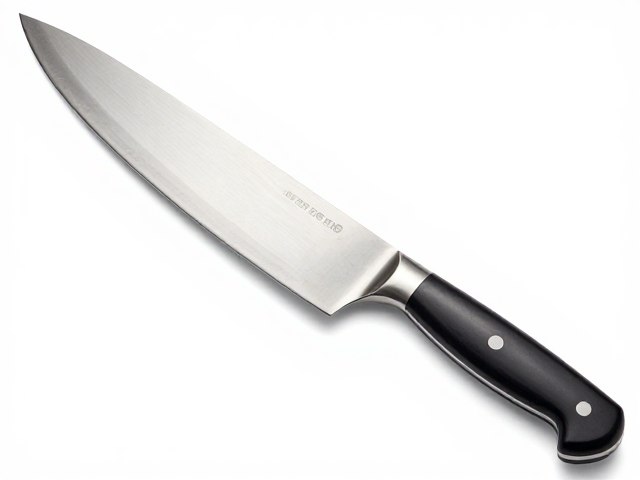
半龙骨结构与欧式锻造工艺的核心差异
半龙骨是指刀刃钢材延伸嵌入刀柄内部,但未达到刀柄末端,通常通过铆钉或环氧树脂固定,这种结构在欧式锻造厨刀中表现为重心相对靠后,握持时更具掌控感。相较于全龙骨贯穿刀柄的设计,半龙骨在减轻整体重量方面具有一定优势,尤其适合需要长时间进行精细切割或需要频繁变换手势的烹饪场景。欧式锻造工艺则强调通过高温加热后的大锤锻造,使钢材形成致密的晶体结构,刀背通常较厚,能承受较大的敲击力度,适合处理硬质食材或进行拍蒜、砸骨等辅助工序。
选购时需关注刀柄与刀身连接处的过渡是否平滑,半龙骨结构若处理不当,容易在连接处形成应力集中点,长期受力可能导致断裂。观察刀柄材质,常见的胡桃木、柚木或高分子复合材料,需确认其经过防裂处理且与金属结合紧密,避免因潮湿或温度变化导致松动。刀身的锻造纹理并非越复杂越好,关键在于钢材的均匀度,优质的锻造刀表面虽有锤纹,但不应有明显的凹凸不平影响切割顺滑度,这些细节直接决定了刀具的使用寿命和切割效率。
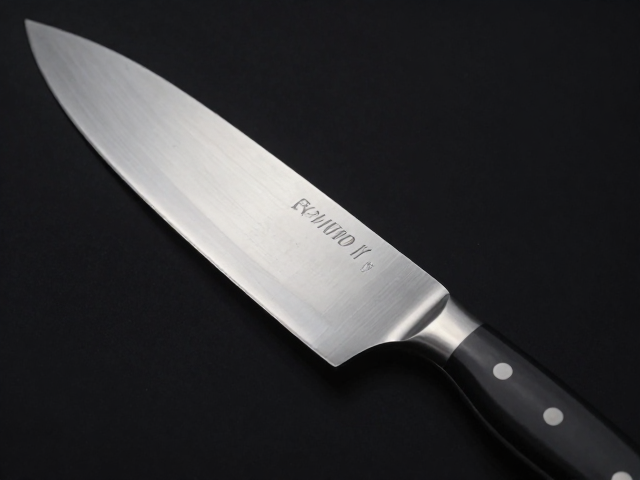
钢材硬度与热处理状态的实战表现
钢材的硬度通常通过洛氏硬度(HRC)衡量,欧式厨刀多采用高碳不锈钢,硬度范围常在54-60 HRC之间。硬度较高意味着刀刃保持性更好,能长时间维持锋利状态,但相对较脆,抗冲击能力略有下降;硬度较低则韧性更佳,不易崩口,但需要更频繁地打磨维护。在实际使用中,需根据烹饪习惯选择,若常处理硬质根茎类蔬菜或整鸡切割,中等偏高的硬度能减少因食材硬度导致的刀刃卷曲;若主要用于处理肉类和软性蔬菜,稍低的硬度能提供更好的容错率,减少崩刃风险。
热处理工艺决定了钢材最终的物理性能,淬火和回火的温度与时间控制直接影响刀身的耐磨性与韧性平衡。观察刀身色泽,均匀一致的金属光泽通常暗示热处理过程稳定,若出现色差或斑点,可能暗示冷却过程中存在应力不均。此外,刀背与刀刃的厚度分布也是重要指标,欧式刀通常刀背厚实以提供强度,而刀刃部分需有足够的楔形角以应对不同食材。过薄的刀刃容易在切割硬物时变形,过厚则增加切割阻力,合适的厚度分布能确保切割时的流畅性与精准度。
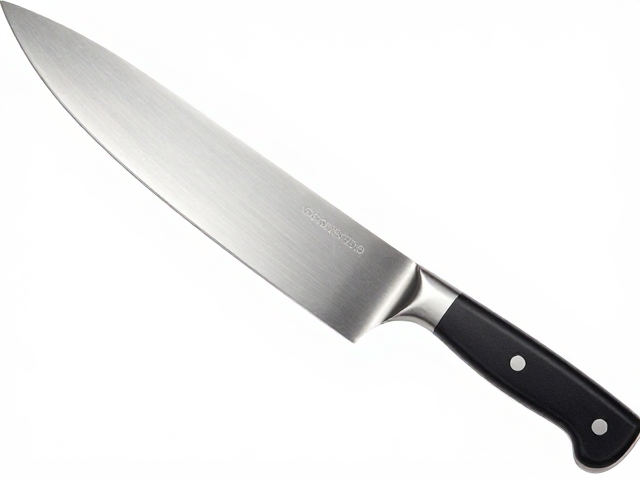
通过声音与触感判断火候与锻打质量
敲击刀身是检验锻造密度的一种传统且有效的方法。用指尖轻弹刀身中部,声音应清脆悠长,无明显杂音或沉闷感。清脆的声音表明钢材内部结构致密,无气泡或杂质,热处理均匀;若声音短促或带有嘶哑感,可能意味着内部存在微观裂纹或应力未完全释放,这种刀具在长期使用中更容易出现结构性损伤。同时,手指轻抚刀身表面,应感受到均匀的平滑度,无肉眼可见的砂眼或凹陷,这些瑕疵往往是锻造过程中冷却不均或杂质残留所致。
握持刀具时,感受其重心分布是否合理。半龙骨设计的刀具重心通常位于手掌虎口附近,这样能减少手腕在切割过程中的疲劳感。测试时可将刀尖轻触桌面,手指轻搭刀背,感受刀身的平衡性,若头部过重,会导致切割动作僵硬,难以进行精细操作。此外,观察刀柄与刀身的接合处,用手轻微摇晃,确认无松动迹象。良好的接合不仅关乎美观,更直接影响安全性,松动可能导致刀身在受力时脱落,造成意外伤害。
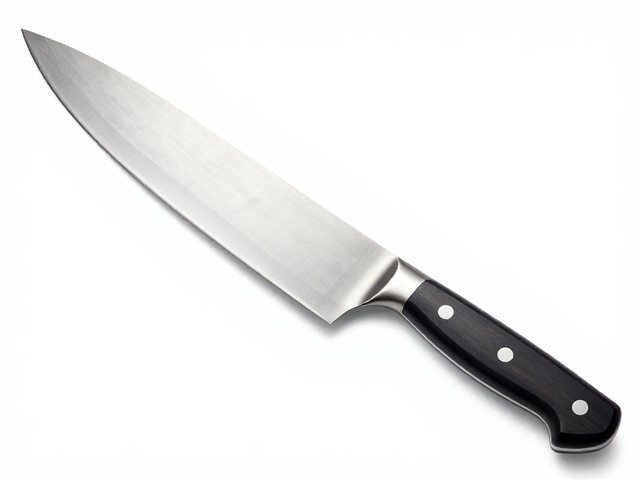
刃口角度与切割效率的直观评估
刃口角度直接影响刀具的穿透力与保持性。欧式厨刀通常采用较宽的刃口角度,约在20-25度左右,这种设计提供了较好的耐用性和抗冲击能力,适合处理多种食材。观察刀刃侧面,刃线应清晰锐利,无肉眼可见的卷边或缺口。在切割测试中,尝试切割一张薄纸或番茄,若能顺畅切入无卡顿,说明刃口角度与锋利度匹配良好。角度过小时,刀刃虽锋利但易卷刃;角度过大,则切割阻力增加,需要更大的下压力。
刃磨痕迹也是判断刀具状态的重要依据。新刀出厂时通常带有均匀的研磨纹,这些纹路应平行且间距一致。若纹路杂乱或深浅不一,可能暗示制造工艺粗糙或经过不当打磨。在实际使用中,刃口的微观结构会逐渐变化,良好的钢材能在日常使用中形成稳定的刃口微观锯齿,提高切割效率。注意观察刀刃在光线下的反光,均匀连续的反光线条表明刃口打磨精细,若出现断点或模糊区域,则可能影响切割的精准度,需及时通过专业磨刀石进行维护。