
工具钢热处理的核心原理与微观结构演变
工具钢在经历淬火与回火过程中,其内部晶体结构会发生根本性的重组,这是决定雕刻刀最终硬度与韧性的关键步骤。当钢材被加热至临界温度以上并迅速冷却时,奥氏体转变为马氏体,这种高硬度的相结构提供了切削刃口所需的耐磨基础。然而,未经回火的马氏体内部存在巨大的内应力,且脆性极高,极易在雕刻遇到硬木结疤或意外撞击时发生崩刃。因此,回火处理并非简单的加热,而是通过控制温度让碳化物析出并降低内应力,从而在硬度与韧性之间寻找最佳平衡点。
不同类型的工具钢对热处理的响应存在显著差异,高碳钢如W2或1095钢在热处理后能获得极高的刃口保持性,但需要更精细的回火控制以防止开裂;而高速钢(HSS)如M2或A2钢则因含有钼、钒等合金元素,允许在更高温度下进行回火,从而获得更优的红硬性,即在高温摩擦下保持硬度的能力。对于雕刻刀而言,刃口局部热处理(Parabolic Heat Treatment)是一种常见且有效的工艺,它使得刃口部分达到最高硬度以应对切削,而刀背和刀柄部分保持较低硬度以吸收震动和冲击,这种差异化处理避免了整体过硬导致的易损问题。
日常清洁与防锈维护的标准操作流程
雕刻刀在使用后必须立即进行彻底的清洁,残留的木屑、树脂和汗水会加速钢材表面的氧化腐蚀,尤其对于未经涂层处理的碳钢工具而言,水分是导致生锈的主要诱因。清洁时应使用无绒布擦拭刀身,对于顽固的树脂残留,可使用少量异丙醇或专用溶剂轻轻溶解后擦去,避免使用含有强酸性或强碱性成分的清洁剂,以免破坏钢材表面的钝化层。清洁完成后,务必确保刀具完全干燥,对于长期闲置的工具,建议在刀身涂抹一层薄薄的防锈油或专用保养蜡,形成隔离膜以阻隔空气中的湿气。
存储环境对工具寿命有着决定性影响,潮湿、高温或温差变化剧烈的环境会加速金属疲劳和锈蚀过程。理想的存储空间应保持相对湿度在40%至50%之间,并配备干燥剂或除湿设备。刀具应存放在硬质刀鞘或专用刀架中,避免刀刃与其他金属工具直接接触产生磕碰或摩擦,这种物理损伤会在微观层面形成微小缺口,成为裂纹扩展的起点。对于多件套的切割工具,建议使用分隔合理的收纳盒,防止刀具在移动过程中相互碰撞导致刃口卷曲或崩缺,同时定期检查收纳环境的干燥状况,确保工具处于稳定的微环境中。
手工研磨与锋利度恢复的技术细节
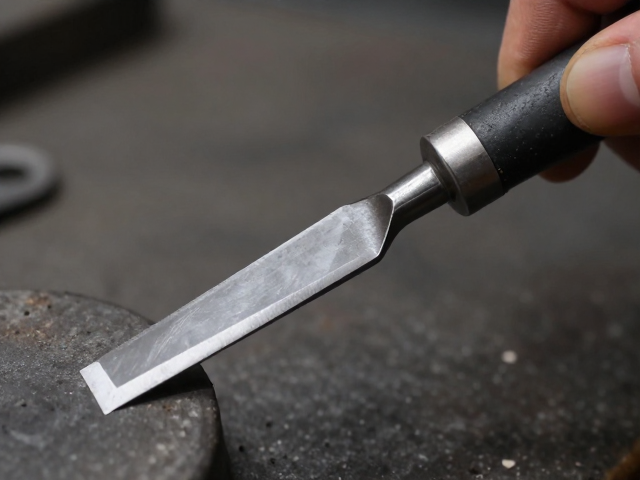
研磨是恢复雕刻刀锋利度的核心环节,其核心逻辑在于通过磨料去除刃口微观层面的卷曲和破损,重建平整且连续的切削刃面。手工研磨时,需选用粒度合适的磨石,从粗磨石开始逐步过渡到细磨石,每一步都需保持稳定的研磨角度,通常雕刻刀的刃角设置在20至30度之间,具体角度可根据木材硬度进行调整:硬木建议较小角度以增强穿透力,软木或精细雕刻则可用较大角度以提高耐用性。研磨过程中,手腕需保持平稳,利用身体重心带动手臂进行推拉动作,而非单纯依靠手指力量,以确保研磨面的均匀一致。
在研磨过程中,水或研磨液的使用至关重要,它们不仅能降低摩擦产生的热量,防止刃口过热退火,还能带走研磨产生的金属屑,保持磨石表面的清洁。对于高碳钢刀具,需特别注意控制温度,一旦刃口变热,应立即停止研磨并进行冷却,以免破坏之前热处理获得的微观结构。研磨完成后,需在抛光石或皮革条上进行去毛刺处理,使用极细的粒度或天然皮革配合研磨膏,轻轻去除刃口一道微观卷边,这一步骤能显著提升刃口的顺滑度和切削效率。定期使用硬度计或目视检查刃口状态,当发现明显磨损或崩缺时,应及时进行重新研磨,避免勉强使用导致工作效率下降或工具损坏。