
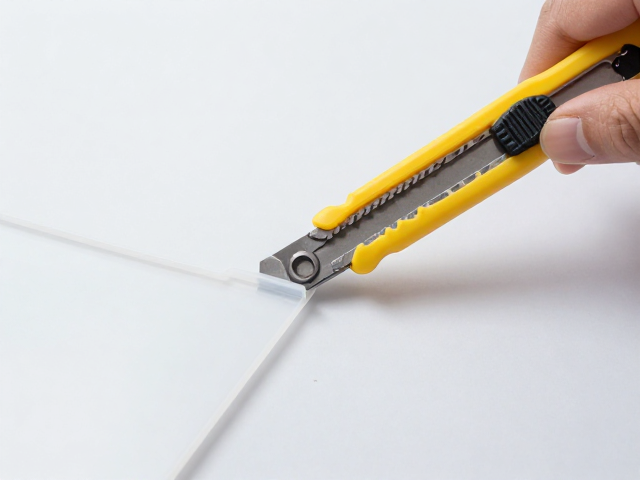
刀具选择与刃口状态管理
美工刀能否切出平整切口,核心在于刃口的锋利度与材质匹配。普通家用美工刀的硬质钢片在切割ABS或PC板时极易因受力不均导致崩边,建议选用带有微齿设计或专用工程塑料切割刀片,这类刀片通常采用高碳钢或涂层处理,能更有效地切断高分子链而非撕裂材料。在操作前,务必检查刀片是否有肉眼可见的缺口或卷刃,哪怕是一个微小的磨损点,在切割硬质塑料时都会被放大为明显的切口毛刺或崩裂。
刀具的固定方式直接影响切割轨迹的稳定性。许多用户习惯手持刀柄进行推拉,这种动作很难保证垂直度和力度均匀,极易造成切口倾斜或边缘参差。使用带有防滑纹理的金属或硬质塑料刀架,能提供更稳固的握持感。对于较厚的板材,推荐使用带锁定功能的重型美工刀,确保刀片在推进过程中不会因反向阻力而发生轻微晃动,从而维持切割面的绝对垂直。
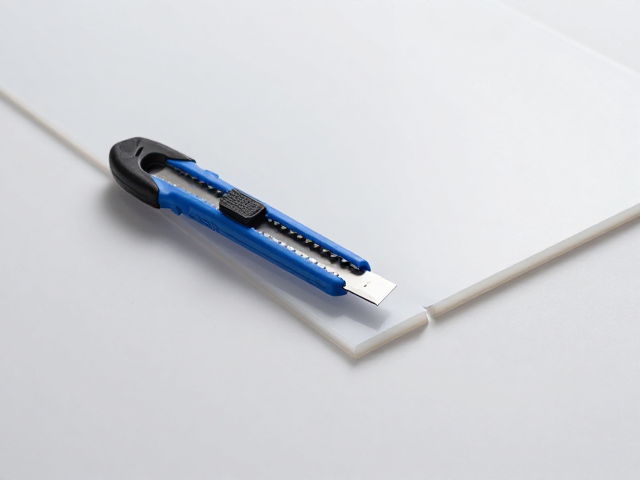
板材固定与辅助导向
塑料板材在切割过程中产生的振动是崩边的主要元凶。完全悬空的板材在受力时会像琴弦一样震动,导致切口边缘出现锯齿状缺陷。使用宽幅、平整的夹具将板材牢固地固定在工作台上,夹具的位置应尽可能靠近切割线,以最小化板材悬空部分的长度。对于大面积板材,建议在切割线下方垫一层废弃的木板或高密度泡沫,既可作为缓冲层吸收震动,又能防止刀片过度切入损伤工作台表面。
单靠手工划线难以应对长距离切割,辅助导向工具能显著提升切口直线度。将直尺或专用的切割导轨紧贴板材边缘,确保其与切割线平行且稳固。对于超过30厘米的切割,建议使用带有导向槽的切割尺,让美工刀刀背或刀架边缘始终贴合导轨滑动。这种物理约束能强制刀片严格遵循直线轨迹,彻底消除因手部微小抖动造成的偏差,是获得平滑切口的关键步骤。
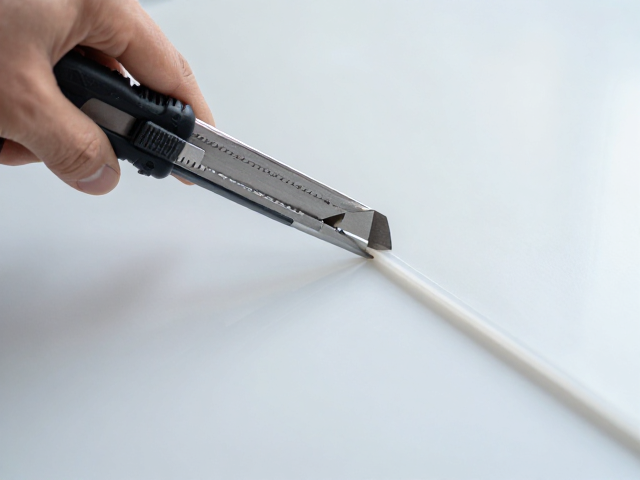
切割手法与力度控制
切割动作应遵循“多刀轻切”的原则,而非试图一次性切断指定厚度。对于厚度超过3毫米的塑料板材,第一刀应仅切入表面约1-2毫米,目的是形成清晰的引导槽。随后,在引导槽内重新调整刀片角度,进行第二刀、第三刀的切割,每次切入深度控制在1-2毫米。这种分段切割法能减少刀片侧向受力,防止塑料因内应力释放而突然开裂崩边。
刀片与板材表面的夹角决定了切割面的质量。保持刀片与板材表面呈90度垂直是基本要求,但在实际操作中,略微倾斜刀片(约5-10度)并向切割方向前方倾斜,有助于刀片更顺畅地切入材料,减少阻力。切割过程中,手腕应保持放松,利用前臂带动刀架平稳移动,避免用手指用力按压刀背。如果遇到阻力明显增大,应立即停止推进,退回刀片检查刃口状态或清理切屑,切勿强行切割,否则必然导致切口崩裂。
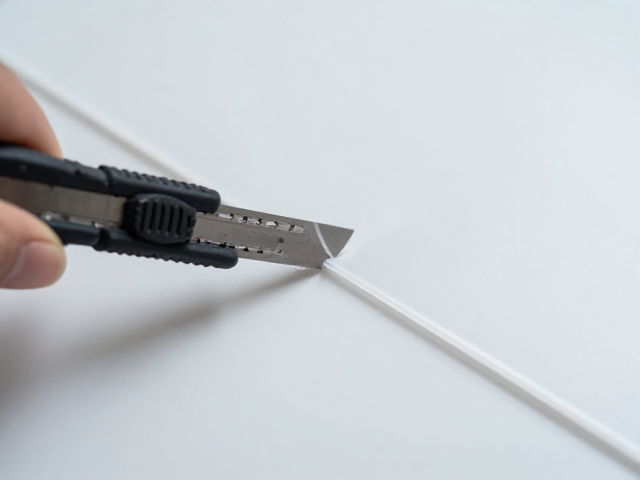
切割后处理与应力释放
切割完成后,切口边缘通常会残留细微的毛刺或因内应力产生的轻微翘曲。对于ABS或PVC等常见工程塑料,可使用细目砂纸(如600目以上)轻轻打磨切口边缘。打磨时应顺着切口方向单向移动,避免来回摩擦导致边缘变钝或产生划痕。对于要求高透明度的PC板,可采用专用塑料抛光膏配合软布进行精细处理,以恢复边缘的光洁度。
部分塑料板材在切割后会因温度变化或应力释放出现变形。将切割好的板材静置一段时间,或在切割前对板材进行简单的退火处理(如低温烘烤后缓慢冷却),可有效消除内部应力。对于极易崩边的脆性塑料如PS板,建议在切割前用热风枪对切割线附近区域进行均匀预热,使材料局部软化,再配合锋利的刀片进行切割,能显著降低崩边风险,获得近乎原板质感的切口。