
热处理介质特性与刀具材质的匹配逻辑
在鱼类加工后的热处理或定型工序中,抹刀与刮刀承担着去除表面杂质、平整肉质或辅助成型的关键职能。介质的温度、粘度以及鱼肉的含水量与弹性系数,直接决定了刀具需要具备的物理特性。高温油浴或高温水浴环境中,刀具必须具备极高的热稳定性,避免因受热变形导致操作精度下降或产生安全隐患。通常,不锈钢材质因其优异的耐热性和耐腐蚀性,成为高温处理场景下的首选基底材料。
抹刀的设计核心在于其刃口的平整度与刚性,适用于大面积的涂抹或平整动作。在鱼排或鱼丸成型过程中,抹刀需要能够承受一定的侧向压力而不发生弯曲。相比之下,刮刀则更侧重于边缘的锋利度与薄度,用于清除附着在模具或容器表面的残留物,或在精细修整鱼皮时提供精准的切割力。两者的物理形态差异,要求使用者根据具体的加工步骤,从材质硬度、刃口角度以及手柄握持感等多个维度进行严格筛选,以确保工艺过程的连贯性与成品的一致性。
抹刀在鱼类加工中的场景化应用规范
抹刀在处理整鱼或大块鱼排时,主要作用于表面酱汁的均匀分布或腌制料的渗透辅助。高质量的抹刀应具备无缝焊接的刀面,防止鱼骨碎片或蛋白质残留嵌入缝隙,从而降低微生物滋生风险。在实际操作中,抹刀的厚度通常控制在2至3毫米之间,这一厚度既能保证足够的刚性以应对较厚的鱼肉结构,又能避免因过厚导致液体堆积不均。刀柄与刀面的连接处需经过加固处理,以应对频繁清洗和高温环境下的应力变化。
对于需要精细控制厚度的鱼糜制品,抹刀的刃口需经过精密研磨,保持绝对的直线度。操作时,抹刀应与加工平面保持稳定的夹角,利用手腕的力量均匀施压,避免局部受力过大导致鱼肉断裂或酱汁飞溅。在批量生产环境中,抹刀的尺寸需与加工容器或模具的宽度相匹配,过窄的抹刀会增加重复动作的频率,降低生产效率;过宽则难以处理边缘细节。因此,依据容器尺寸选择合适宽度的抹刀,是提升作业流畅度的重要环节。
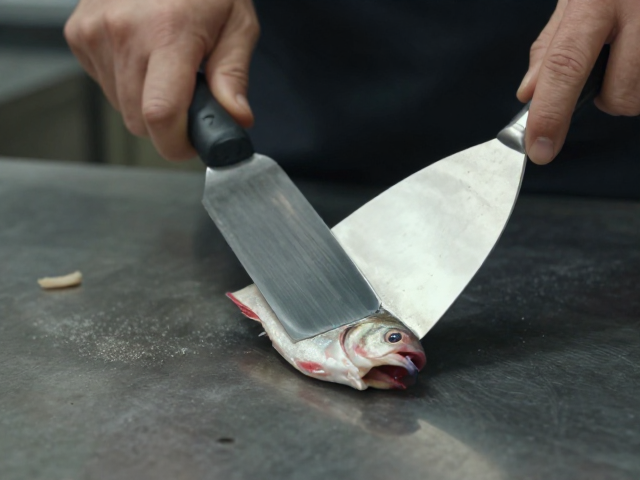
刮刀的精细作业标准与维护要点
刮刀在鱼类热处理后常被用于清理模具内壁或去除多余油脂,其刃口材质需具备良好的耐磨性,以应对鱼鳞或硬质鱼骨可能造成的磨损。常见的刮刀刃口多采用硬质合金或经过特殊热处理的高碳钢,以确保在长期使用中仍能保持锋利的切割性能。刮刀的厚度通常较薄,一般在0.5至1.5毫米之间,这种设计使其能够深入细微缝隙,清除顽固残留。在使用过程中,需定期检查刃口是否有崩缺或卷边现象,以免影响清理效果或划伤食材。
刮刀的使用场景多集中在精细化处理阶段,例如去除鱼皮与鱼肉间的多余脂肪,或在鱼排定型后修整边缘毛刺。操作时,刮刀应以较小的角度切入,利用刃口的锋利度进行剥离,而非依靠蛮力切割,以防破坏鱼肉结构。清洗刮刀时,建议使用软毛刷和中性清洁剂,避免使用钢丝球等粗糙工具损坏刃口表面。正确的维护方式不仅能延长刀具使用寿命,还能确保其在后续使用中不会对鱼肉造成二次污染或物理损伤。
刀具选型与工艺效率的综合考量
在鱼类加工生产线中,抹刀与刮刀的选型需结合整体工艺流程进行综合评估。不同的鱼类品种具有不同的肉质特征,例如鲑鱼肉质紧实,需要刚性更强的抹刀进行平整;而鳕鱼肉质松软,则更依赖刮刀的轻柔清理以避免结构破坏。此外,加工环境的温度变化也会影响刀具的性能表现,高温环境下需优先选择热膨胀系数低的材质,以维持刀具尺寸的稳定性。通过建立严密的刀具选型标准,可以有效减少因工具不适配导致的次品率,提升整体生产效率。
实际应用中,刀具的管理与维护制度同样至关重要。建立清晰的刀具使用记录,追踪每把抹刀与刮刀的使用频率、清洁状况及更换周期,有助于及时发现潜在问题。定期对刀具进行校准和维护,确保其物理性能符合工艺要求,是保障鱼类加工质量稳定性的基础措施。通过科学合理的刀具管理,不仅可以优化生产成本,还能提升食品加工的安全性与标准化水平,为后续的品质控制提供坚实支撑。