
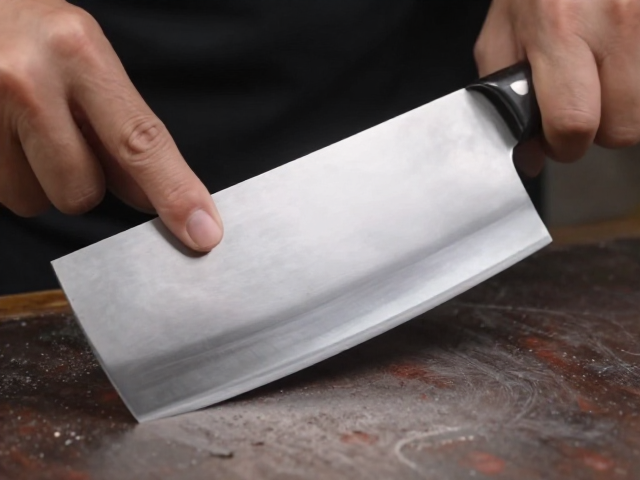
工具准备与基础打磨逻辑
中式手锻菜刀的美学核心在于镜面效果,这并非一蹴而就,而是依赖于严密的工序与精准的力度控制。起步阶段需备齐不同目数的砂带,从粗磨的P400至精抛光的P1500甚至更高,同时确保砂带机运行平稳,转速适中,避免高速旋转导致钢材过热退火或砂带跳动伤手。工作台需稳固,双手持刀要形成稳固的三角支撑,利用身体重心而非单纯手臂力量推动刀身,这是保证打磨面平整的基础。
在正式接触砂带前,需对刀面进行初步清洁,去除锻造残留的氧化皮或油污,这些杂质会迅速堵塞砂带孔隙,降低切削效率并影响后续抛光质感。检查刀具刃口是否有崩口或严重不均,若存在明显缺陷,需先通过平面磨削修正几何形状,否则镜面效果会被物理瑕疵彻底破坏。工具的状态直接决定了最终成品的上限,保持砂带清洁与张力正常是每一道工序开始前的必要动作。
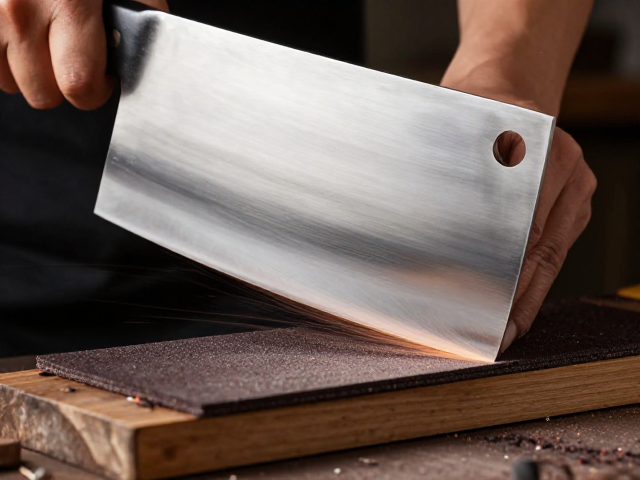
阶梯式砂带打磨技巧
从粗目数砂带开始,重点在于消除之前的打磨痕迹并建立均匀的底面。砂带机操作时,刀身与砂带保持约15至30度的倾角,以画“8”字或直线往复的方式移动,确保受力均匀。每更换一种目数的砂带,必须彻底清除前一道工序留下的划痕,直到肉眼完全看不见上一目数砂带产生的纹路,才能进入下一级打磨。这一过程极度考验耐心,任何一处遗漏的深痕都会在镜面高光下暴露无遗。
随着目数提升至P800、P1000,打磨动作需更加轻柔,主要目的是细化表面微观纹理。此时需注意控制温度,长时间接触砂带会产生高温,导致钢材表面产生烟熏色或改变金相结构,建议频繁停顿冷却,或用湿布擦拭刀面降温。当达到P1200及以上目数时,表面已呈现半镜面状态,此时对操作的稳定性要求极高,微小的抖动都会形成可见的波纹。保持手部绝对稳定,像抚摸丝绸一样对待刀面,是获得纯净镜面的关键。
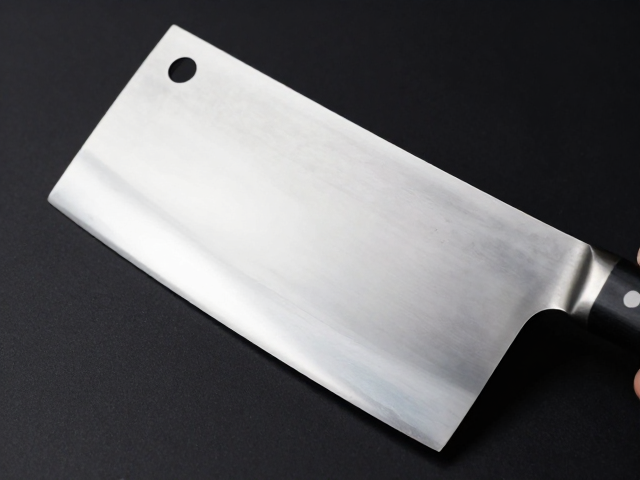
镜面抛光与细节处理
进入高目数抛光阶段,建议使用专用的皮革砂带或羊毛轮配合研磨膏,这一步能显著提升反光率。对于手锻菜刀特有的锤纹或锻打纹理,需特别注意纹理深处的清洁与抛光,避免污垢堆积影响视觉通透感。抛光时,刀具与抛光介质保持极小的接触面积和压力,利用研磨膏中的微细颗粒对钢材表面进行微观切削,使表面平整度达到光学级别的要求。
刃口与刀尖的处理是体现工艺精细度的地方。镜面抛光不应覆盖刃口的工作面,以免破坏锋利度,但刀背及刀颈等非工作区域应尽可能与刀面保持一致的光洁度。使用棉布蘸取少量抛光剂进行手工擦拭,可以去除抛光轮留下的细微旋转纹,使镜面效果更加柔和深邃。成品在光线下应呈现如水面般的反射,无雾感、无橘皮纹,这是检验抛光质量的直观标准。
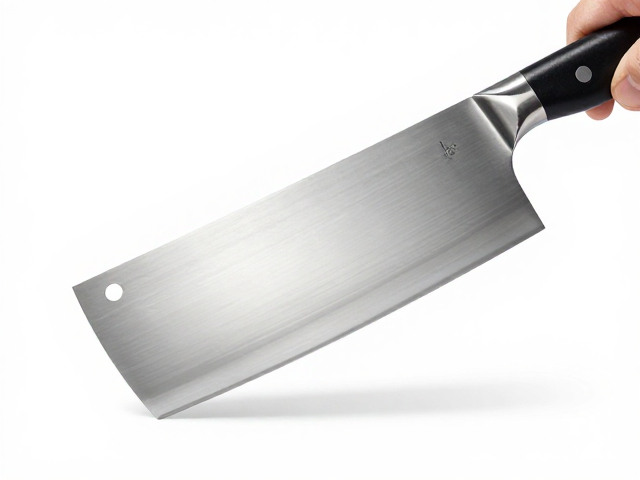
成品展示与保养逻辑
完成所有工序的中式手锻菜刀,在自然光下观察,表面应无任何可见划痕,反射影像清晰锐利。刀身的锤纹若经过精心抛光,应在保持立体感的同时,表面光滑如镜,形成明暗交错的独特视觉层次。这种视觉效果并非单一材质的堆砌,而是钢材自身特性与极致表面处理工艺共同作用的结果,展现出传统手工技艺与现代机械辅助结合的美感。
日常保养需严格遵循镜面钢的特性,使用后立即清洗并擦干,避免水分残留导致氧化斑点,一旦出现锈点,极难通过简单擦拭恢复镜面效果。存放时建议使用刀套或悬挂,避免与其他金属器具碰撞产生新的划痕。对于长期使用的刀具,若镜面出现细微磨损,需重新从P800砂带开始逐步恢复,不可直接使用粗糙磨具强行打磨,以免破坏原有的镜面结构。