
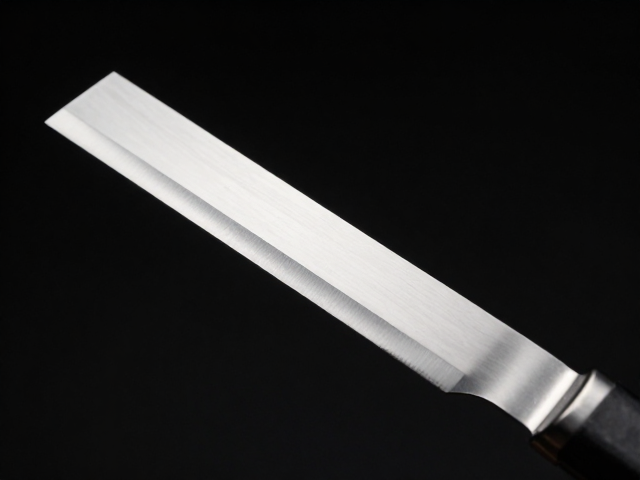
理解刀片伸出量的核心作用
手工刀片的伸出长度直接决定了切削时的受力角度与接触面积,过短会导致刃口无法有效切入材料,产生打滑或需要施加极大的下压力;过长则会使刀片根部缺乏支撑,在遇到硬物或阻力突变时极易发生崩刃甚至断裂。这一参数并非固定不变,而是需要根据当前加工的材料硬度、刀具整体刚性以及预期的切削深度进行动态匹配。
在实际操作中,合适的伸出量能确保刀刃以最佳角度接触工件表面,从而获得平滑的切面并减少震动。对于精密修整或软性材料处理,较短的伸出量能提供更高的稳定性;而在需要较大切削深度或处理韧性材料时,适当增加伸出量有助于排屑和降低切削阻力。掌握这一平衡点是提升手工刀具使用效率的基础。
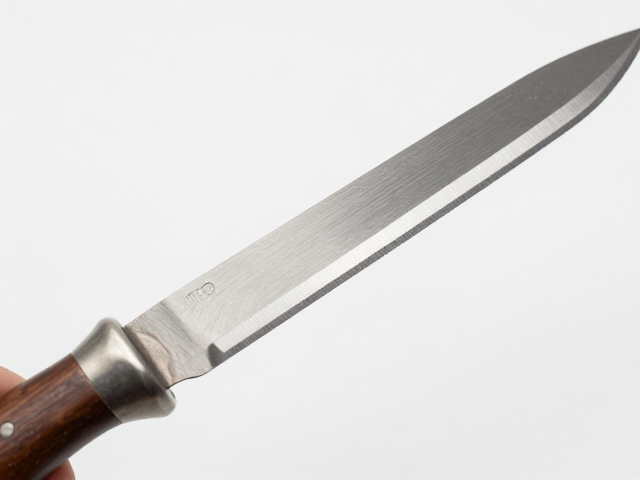
调节伸出量的标准步骤
调节过程通常涉及松开刀片固定螺丝或卡扣,这一步需使用合适的工具,避免用力过猛损坏螺丝槽或刀体结构。在松开固定件后,手持刀片前端,通过目测或借助专用量尺确定目标伸出长度。不同规格的刀片其有效工作长度不同,需确保刀片尾部完全嵌入刀头内部,严禁超出安全限位,以防刀片在后续操作中脱落或伤手。
调整到位后,需双手均匀施加压力拧紧固定螺丝,确保刀片与刀体之间无松动间隙。对于采用快换结构的刀头,需确认锁定机构完全卡入位,听到清脆的“咔哒”声或感受到明显的阻力反馈,表明锁定有效。调节完成后,不可立即进行高强度作业,应先进行轻触测试,检查刀片是否居中、有无偏斜,确保切削刃与刀体底面平行。
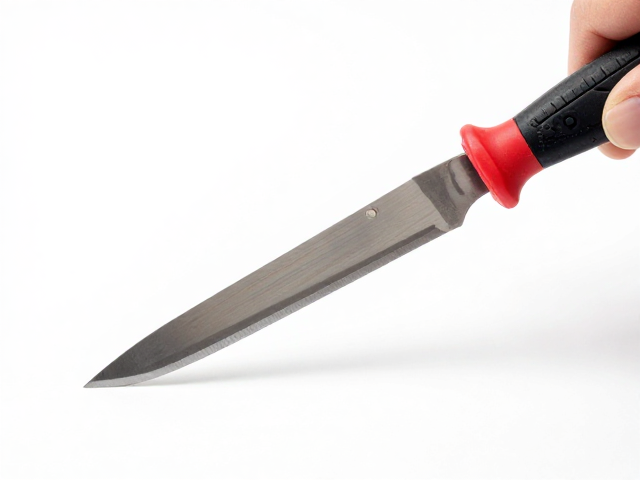
刮削修整时的手法控制
在进行刮削或修整作业时,手腕应保持放松,利用前臂带动刀具移动,而非单纯依靠手指发力。刀具与工件表面的夹角通常保持在15至30度之间,具体角度需根据材料特性微调。角度过小易造成刮削面粗糙且费力,角度过大则会导致刀尖切入过深,增加崩刃风险。保持视线下移,紧盯刀刃与接触点,能更精准地控制切削轨迹。
切削过程中应保持力度均匀且连续,避免忽轻忽重或突然停顿。遇到材料纹理不均或硬点时,应略微减小切入深度,通过多次薄层切削来完成修整,而非试图一次性去除大量材料。对于长距离刮削,可采用分段式操作,每段结束后检查刀刃状态,及时清理附着在刀面的废料,防止堆积影响切削效果或造成划伤。
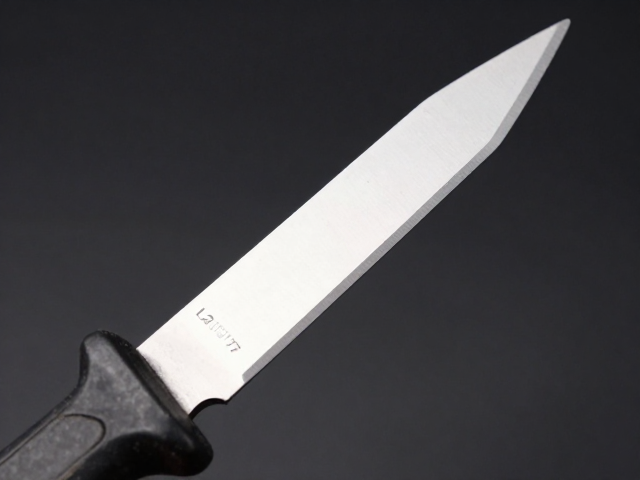
安全规范与日常维护要点
操作时必须佩戴符合标准的防割手套,并确保工作区域光线充足、地面干燥防滑。刀具在未调节好伸出量或未确认锁定状态前,严禁用力撬压或敲击。使用完毕后,应及时清理刀刃上的金属屑或污垢,避免残留物腐蚀刃口或影响下次使用的精度。对于高碳钢刀片,清洁后需涂抹少量防锈油,以延长使用寿命。
存放时应将刀具置于干燥通风处,最好配有刀套或专用收纳盒,防止刀片与其他硬物碰撞导致刃口受损。定期检查刀片固定部件是否有磨损、变形或松动现象,一旦发现螺丝滑丝或卡扣失效,应立即更换相应配件,不可带病使用。建立规范的维护流程,能显著降低因工具故障引发的意外事故,确保作业过程的安全性与连续性。